غالباً ما تبدأ مشاكل طلاء الخزائن الخارجية بطبقة رقيقة جداً، أو عدم تنظيف الفولاذ قبل الطلاء بالبودرة، أو قصر مدة دورة الفرن اللازمة لتجفيف الطلاء بشكل كامل. كما يجب أن يتناسب نظام الطلاء المُختار مع ظروف الموقع، خاصةً في المناطق الساحلية. ثلاثة فحوصات بسيطة تُمهد الطريق لمواصفات مفيدة لطلاء الخزائن الخارجية: ما الذي حدث للسطح قبل طلائه؟ ما هي درجة مقاومة التآكل المناسبة للموقع؟ وكيف سيتم اختبار الطلاء قبل الشحن؟
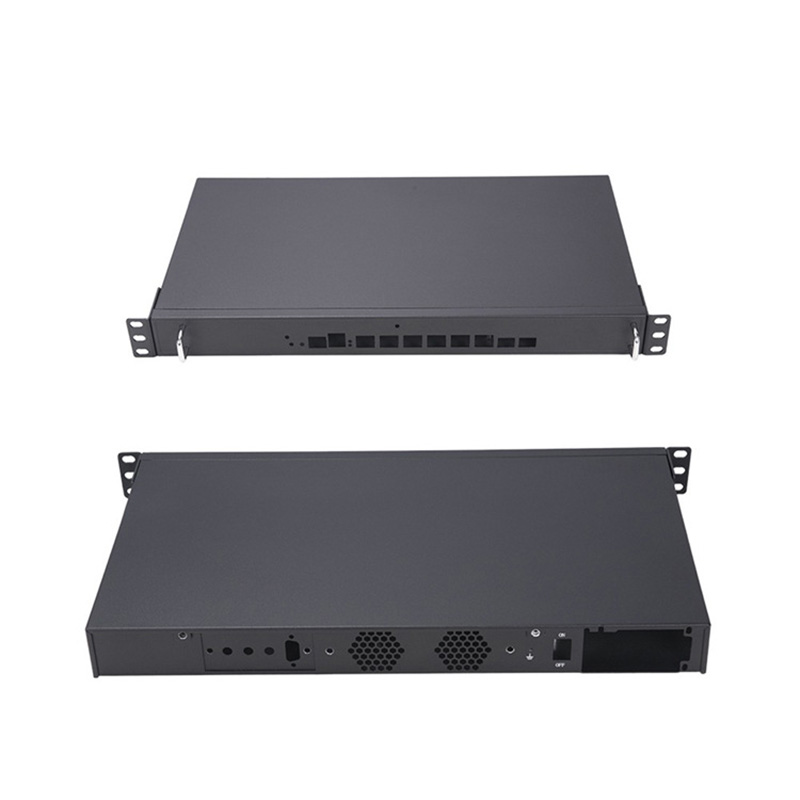
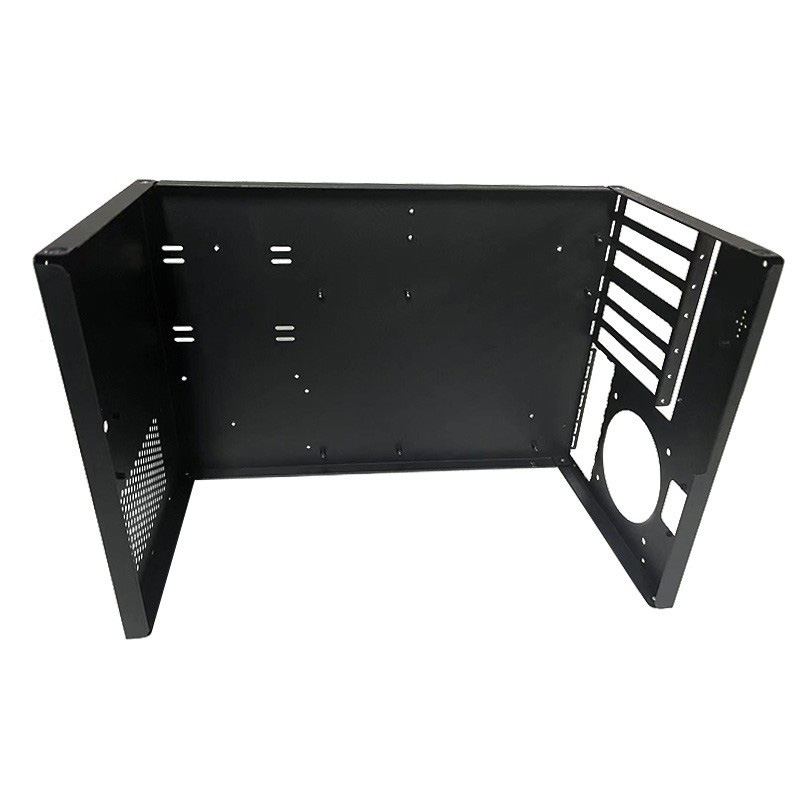
نبذة تعريفية: شركة سانجون للأجهزة هي شركة صينية لتصنيع الصفائح المعدنية، مقرها في مقاطعة قوانغدونغ، وتعمل في مجال تصنيع المعدات الأصلية (OEM) وتصميم المنتجات الأصلية (ODM)، وتمتلك مساحة تصنيع تبلغ 5000 متر مربع. تتمتع الشركة بخبرة تزيد عن 15 عامًا، وتُركز معظم أعمالها على تصنيع الخزائن الخارجية. صناديق توزيع الطاقةكبائن الاتصالات وأجهزة الشحن ووحدات التخزين. كل منها يأتي من المصنع بنظام طلاء تم اختياره للبيئة المقصودة.
الطلاء حاجزٌ وليس درعاً واقياً. ثلاثة عوامل رئيسية تُفسر معظم الشكاوى الميدانية.
أولها التآكل غير المباشر. تصل المياه وأيونات الكلوريد إلى المعدن عبر الثقوب الدقيقة أو الخدوش أو علامات الخدش. يتمدد ناتج التآكل هذا، وترتفع الطبقة الخارجية من العيب الموجود على السطح. يمكن لخدش واحد غير محكم الإغلاق أن يُقصر عمر الخدمة.
أما العامل الثاني فهو الحواف. فالزوايا المقطوعة، وثقوب الحفر، ومناطق تمزق الخيوط هي الأماكن التي يكون فيها الطلاء المسحوقي أرق ما يكون. وعادةً ما تحدد تغطية الحواف، وليس سمك اللوحة المسطحة، مكان ظهور الصدأ أولاً.
العامل الثالث هو ضوء الشمس. على المدى الطويل، تتسبب الأشعة فوق البنفسجية نفسها في تآكل المادة الرابطة. وقد يظهر على السطح تشقق، وفقدان اللمعان، وبهتان اللون. قد تبدو خزانة ما بحالة جيدة مع مرور الوقت، ولكنها ستظل تبدو مهجورة بعد بضعة مواسم. إن سوء المعالجة المسبقة وقصر مدة التجفيف بشكل مفرط يُسرّعان من ظهور هذه العوامل الثلاثة.
يقسم معيار ISO 12944-2 الأجواء إلى فئات مقاومة للتآكل، ويُشير معظم المشترين إلى فئتين منها. تشمل الفئة C4 المناطق الساحلية المعتدلة والمناطق الصناعية. أما الفئة C5 فهي مخصصة للهواء البحري شديد التآكل والمواقع الصناعية الثقيلة، ولكنها لا تُحدد العمر الافتراضي. والفرق الواقعي واضح: فخزانة ملابس على بُعد 500 متر من الشاطئ تختلف تمامًا عن خزانة أخرى في فناء داخلي مُظلل.
مقاومة التآكل في الفئتين C4/C5 - وهي معيار شائع لتقييم قدرة الطلاءات المسحوقية الزخرفية والواقية على مقاومة التآكل في التطبيقات الخارجية، ويتم تقييم منتجاتنا باستخدام غرفة رش الملح. ولا يعتمد تصنيف C4 أو C5 على اختبار رش الملح وحده. هناك ملاحظتان مهمتان بخصوص التصنيفات. أولاً وقبل كل شيء، ينطبق التصنيف على الموقع، وليس على المنتج نفسه: فلا ينبغي استخدام نظام طلاء مناسب فقط للتعرض لظروف C3 في بيئة C5. الفولاذ 316 أكثر مقاومة لتآكل الكلوريد من الفولاذ 304. وحتى قبل الخوض في مسألة الطلاء، فإن هذا الأمر مهم في المعدات الساحلية.
تُعدّ طلاءات الأسوار الخارجية مجموعة من القرارات، وترتيبها أهم من نوع المسحوق المستخدم.
يتم إجراء عملية السفع الرملي والتنظيف لإزالة قشور المطاحن وزيت الدرفلة والصدأ. ثم تُعالج الركائز الحديدية بالفوسفات لتحويلها إلى أسطح متوافقة من حيث التصاق الطلاء؛ أما أنواع الركائز الأخرى فتتطلب معالجة مسبقة مناسبة. في أغلب الأحيان، تعود مشاكل الالتصاق إلى هذه الخطوة (وليس إلى المسحوق). وبدلاً من الفحص البصري، نتحقق من النتيجة باختبارات الالتصاق المتقاطع.
يُعدّ طلاء البوليستر المسحوقي الخيار الأمثل للخزائن الخارجية، فهو يتميز بمقاومة ميكانيكية كافية، وسعر مناسب، وتشكيلة واسعة من الألوان. لكنّ التحدي الأكبر الذي يواجه تطبيقات طلاء البوليستر المسحوقي الخارجية هو التعرّض للأشعة فوق البنفسجية. في المواقع التي تُعدّ فيها مقاومة الأشعة فوق البنفسجية والحفاظ على اللون من العوامل المهمة، يُنصح باستخدام طلاءات الفلوروكربون. يُوفّر طلاء الزنك طبقة حماية تحت الطبقة النهائية، كما أن الجلفنة على الفولاذ الكربوني تضمن الحماية حتى في حال تلف الطبقة النهائية. يمكن طلاء أجزاء الألومنيوم بالمسحوق أو تأكسدها، أما بالنسبة للأجزاء الداخلية المطلية والإطارات ذات الأشكال غير المنتظمة، فيُفضّل استخدام الطلاء الكهربائي.
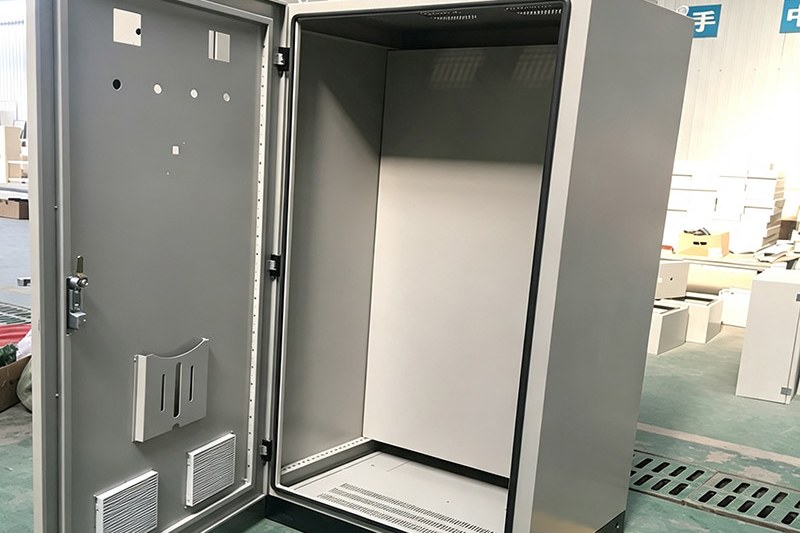
لا يُمكن لمسحوق اللدائن الحرارية أن يُحقق كامل أدائه إلا بعد تعريضه للوقت ودرجة الحرارة المناسبين في الفرن. المعالجة عملية كيميائية وليست مجرد تجفيف. إذا لم يكن وقت أو درجة حرارة الفرن كافيين، فقد تبقى الطبقة غير معالجة بشكل كامل (طرية)، وهذا قد يكون أحد أسباب تلف الطلاء المبكر على الخزائن الخارجية في المناطق الساحلية أو الصناعية. يقيس مقياس سُمك الطلاء الرقمي سُمك الطبقة على كامل اللوح، وليس فقط عند زاوية واحدة منه. تُمكّنك الخطوط الآلية من التحكم في جودة التشطيب على الأبواب الكبيرة.
عند تحديد أنواع الطلاءات الخارجية للمباني، اطلب التقرير، وليس مجرد الوعد. أربع عمليات فحص تغطي معظم ما يمكن للمشتري التحقق منه.
– اختبار رذاذ الملح وفقًا للمعيار ISO 9227 / ASTM B117؛ وهو عبارة عن رذاذ مستمر من كلوريد الصوديوم بنسبة 5% تقريبًا (عند درجة حرارة 35 درجة مئوية تقريبًا). هذه طريقة اختبار سريعة للمقارنة. لا تُعادل ساعات الاختبار في غرفة الاختبار سنوات من الخبرة العملية؛ فهي تُقارن فقط بين نظام طلاء وآخر في ظل ظروف محددة.
– الالتصاق المتقاطع: شبكة مقطوعة حتى الركيزة، ومثبتة بشريط لاصق، ومُقاسة بمقياس تصنيف. يكشف هذا عن المعالجة المسبقة الضعيفة التي لا يمكن لرذاذ الملح وحده أن يفوّتها.
– سُمك الطلاء: يُقاس باستخدام مقياس مغناطيسي أو مقياس التيار الدوامي على الفولاذ والألومنيوم. تبدأ الصدأ بالظهور في المناطق الرقيقة عند الحواف والزوايا الداخلية.
– التعرض للعوامل الجوية: التعرض أو الاختبار المعجل للاحتفاظ باللون واللمعان عندما يكون وجه الخزانة مواجهًا للعلامة التجارية.
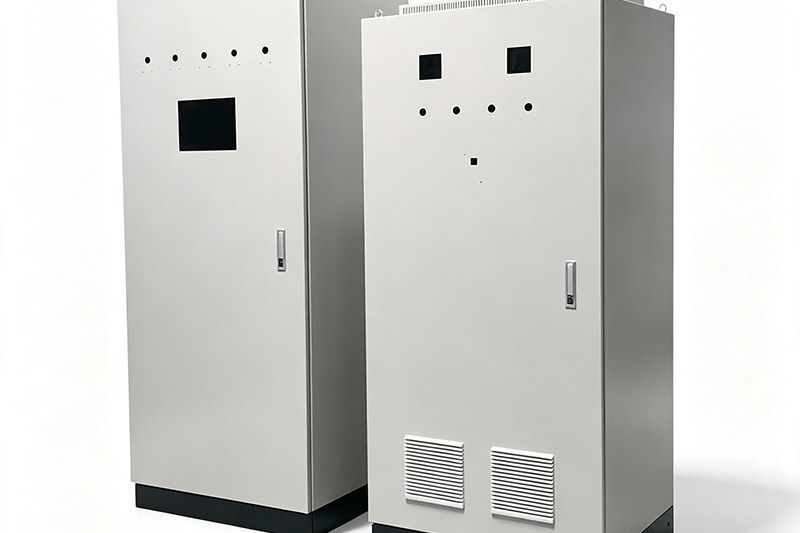
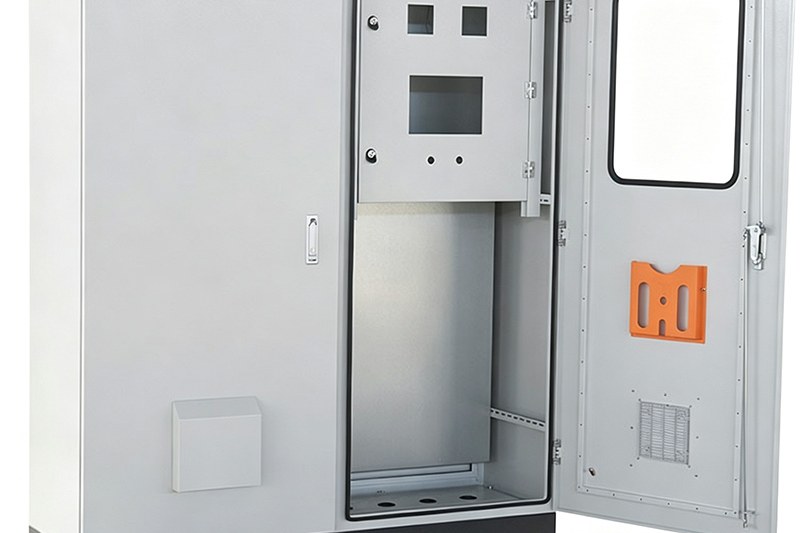
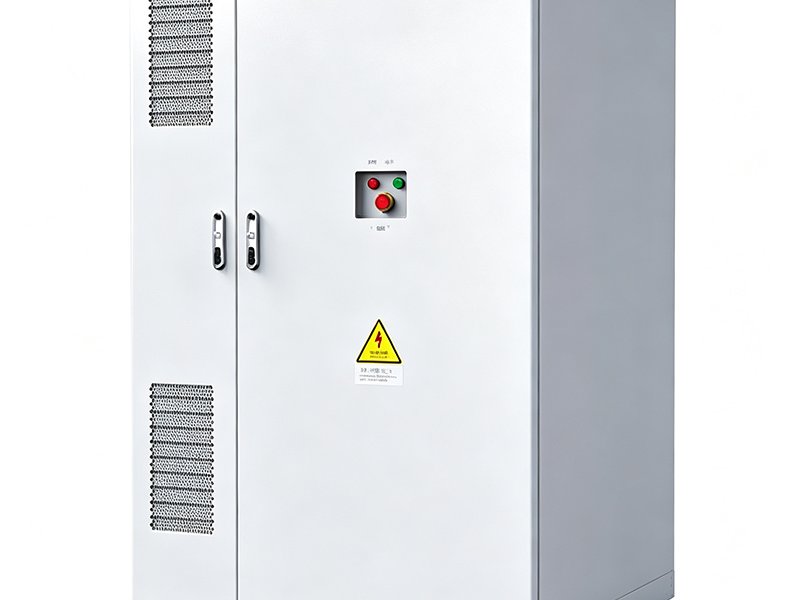
A خزانة توزيع الطاقة للاستخدام الخارجي يوضح هذا كيف يُطلب من كلٍّ من الطلاء والهيكل تحمّل جزء من الحمل: غطاء مطري مائل يحمي خط الباب، وأختام EPDM مزدوجة تساعد على منع تسرب الماء، والطلاءات الخارجية تعمل على مقاومة التآكل. من المهم أيضًا ملاحظة أنه يجب قياس عدد ساعات اختبار رذاذ الملح وفقًا لمعيار ASTM B117 بشكل منفصل عن تصنيف IP65. يساعد تصميم الغطاء على إبقاء الماء بعيدًا عن الطلاء.
تبدأ عملية الطلاء من السطح الأساسي. للاستخدام الداخلي والخارجي الخفيف: فولاذ SPCC المدلفن على البارد أو فولاذ Q235 الكربوني المطلي بالبودرة. يُعد الفولاذ المجلفن خيارًا أفضل للأماكن الخارجية الأكثر حماية. يُستخدم الفولاذ المقاوم للصدأ 304 في بعض تطبيقات التنظيف؛ بينما يوفر الفولاذ 316 مقاومة أعلى للعوامل الجوية الساحلية، مع أو بدون طبقة طلاء نهائية. يوفر الألومنيوم وزنًا أخف، ويمكن معالجة الهيكل بالأكسدة.
ثم، تبدأ رحلة النقل إلى موقعك. لن تُصلح أي مقاومة لرذاذ الملح التلف الذي يحدث أثناء النقل. تُعبأ جميع الحاويات في صناديق من الخشب الرقائقي مع حشوات إسفنجية، وتُغلّف وتُحكم غلقها بغشاء مانع للصدأ من نوع VCI، مع وضع مادة مجففة أسفل الغشاء الواقي على كل سطح مطلي حتى التركيب. شروط FOB أو CIF أو حتى DDP حدد الجهة المسؤولة عن كل خطوة من خطوات الخدمات اللوجستية. كان من المفترض حجز الطلاء والتعبئة والشحن معًا؛ إذ أن إصلاح أي تلف في الطلاء بعد النقل البحري يستغرق وقتًا أطول بكثير (وبالتالي يكون أكثر تكلفة بكثير) من إنجاز العمل وفقًا للمواصفات المطلوبة.
يمكن تحديد جودة طلاءات العلب الخارجية في ثلاثة مواقع: في خزان التنظيف قبل الطلاء مباشرةً، وفي موقعك أثناء تحديد درجة مقاومة التآكل، وفي دورات الفرن التي تعمل على تثبيت طبقة الطلاء. حدد هذه المواقع، ثم تحقق من جودتها من خلال اختبارات رذاذ الملح والالتصاق والسماكة، بدلاً من الاعتماد على الوعود فقط. يمكن للخزانة ذات الطلاء المناسب أن تحافظ على مظهرها وحمايتها لسنوات، بينما قد تتلف الخزانة ذات الطلاء الرديء في وقت أقرب بكثير.
اتصل أدوات سانجون لمراجعة ظروف موقعك، وطلب توصية بنظام الطلاء، والحصول على تقارير الاختبار قبل الالتزام بدفعة واحدة.
ج: لا. اختبار رذاذ الملح المحايد هو اختبار مُسرّع للمقارنة في ضباب مستمر يكون في كثير من الأحيان أشدّ من الأحوال الجوية الطبيعية. تُستخدم ساعات الاختبار في غرفة الاختبار لمقارنة نظامي طلاء، وليس للتنبؤ بعمرهما الافتراضي. طبيعة التعرض الميداني ومستوى الموقع أهم بكثير.
ج: عادةً لا. يُنصح باستخدام الطلاء المسحوق عند التفكير في ردهات وغرف معدات مكيفة؛ مع ضرورة المعالجة المسبقة المناسبة قبل استخدام الطلاء المسحوق. ولا يُنصح بزيادة درجة الطلاء إلا عند الضرورة: في ظروف الرطوبة العالية، أو عند الغسيل المتكرر، أو عند تعرضها لدورات التكثيف، أو على جدار خارجي مظلل يتعرض للرطوبة كل صباح.
ج: من الممكن ذلك، ولكن بطرق مختلفة. بالنسبة للفولاذ، يمكن استخدام الفسفتة مع الطلاء المسحوق أو عملية جلفنة منفصلة قبل الطبقة النهائية. أما الألومنيوم، فيمكن طلاؤه بالمسحوق أو تأكسيده. مع أن الطلاء شائع الاستخدام للألوان والعلامات التجارية، إلا أنه ليس الحل الأمثل، إذ حتى الفولاذ المقاوم للصدأ قد يتآكل في الظروف القاسية.
أ: راجع الوثائق أولاً – أي يجب أن يتضمن كل تقرير من تقارير دورة الإنتاج هذه اختبار رذاذ الملح، والالتصاق، والسماكة. ثم باستخدام مقياس سماكة الطلاء، تحقق من قياسات نقاط الفيلم على الأبواب والألواح الجانبية؛ وتحقق من الحواف التي تعرضت للقص؛ وانظر داخل الزوايا لمعرفة ما إذا كانت مغطاة برذاذ مسدس (مسدسات) الرش؛ وانزع جزءًا واحدًا من الفيلم الواقي فوق منطقة غير ظاهرة، وافحص ما تحته للتأكد من جودة التشطيب.

اترك تعليقات