Kegagalan pelapisan kabinet luar ruangan seringkali dimulai dengan lapisan yang terlalu tipis, baja yang tidak dibersihkan sebelum pelapisan bubuk, atau siklus oven yang terlalu singkat untuk mengeringkan lapisan sepenuhnya. Sistem pelapisan yang dipilih juga harus sesuai dengan paparan lokasi, terutama di lingkungan pesisir. Tiga pemeriksaan sederhana menjadi dasar untuk spesifikasi yang berguna pada pelapis penutup luar ruangan: Apa yang terjadi pada substrat tersebut sebelum dilapisi? Tingkat korosi mana yang berlaku untuk lokasi tersebut, dan bagaimana lapisan akhir akan diuji sebelum pengiriman?
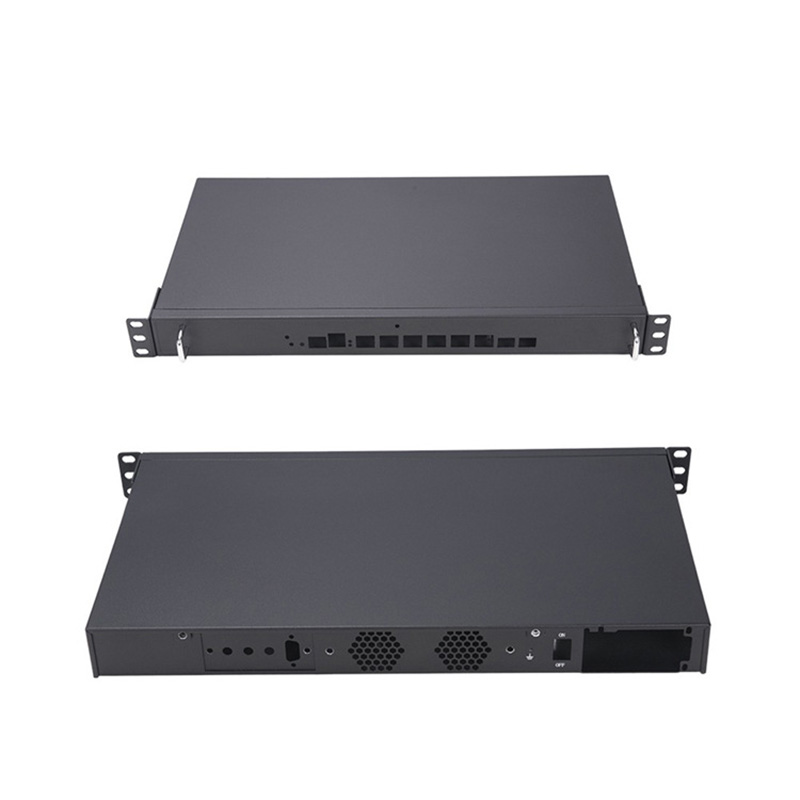
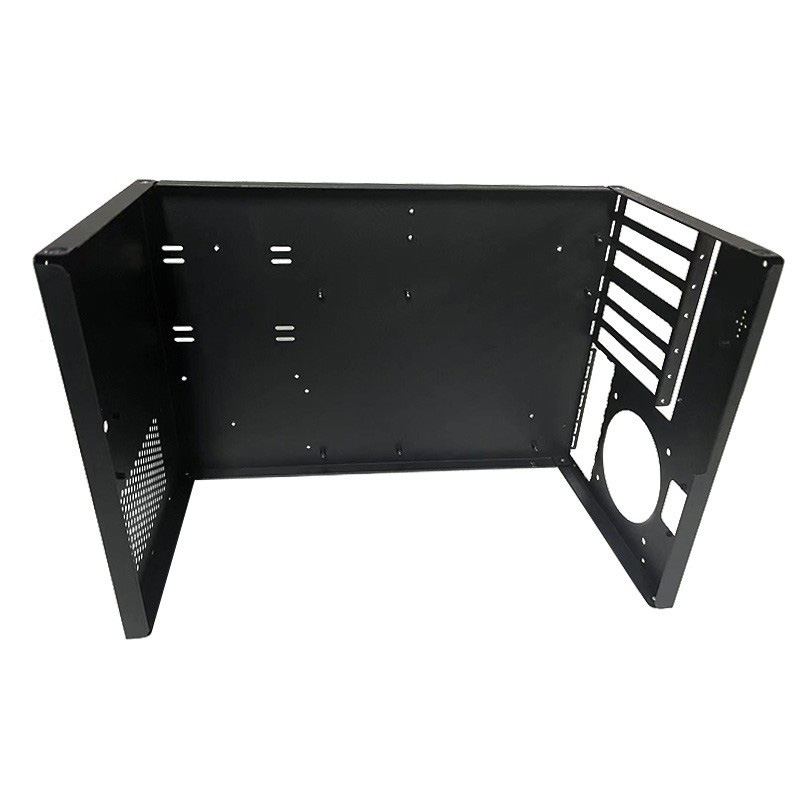
Profil: SanJun Hardware adalah produsen OEM & ODM fabrikasi logam lembaran asal Guangdong dengan area produksi seluas 5.000 m². Berpengalaman lebih dari 15 tahun. Sebagian besar pekerjaan mereka adalah pembuatan kabinet luar ruangan: kotak distribusi daya, kabin telekomunikasi dan pengisi daya & wadah penyimpanan. Masing-masing datang dari pabrik dengan sistem pelapisan yang dipilih untuk lingkungan yang dimaksud.
Lapisan pelindung adalah penghalang, bukan baju zirah. Tiga garis kegagalan menjadi penyebab sebagian besar keluhan di lapangan.
Yang pertama adalah pengikisan lapisan. Air dan ion klorida mencapai logam melalui lubang kecil, goresan, atau bekas sayatan. Produk korosi ini mengembang, dan lapisan pelindung terangkat ke luar dari cacat pada substrat. Satu goresan yang tidak tertutup rapat dapat memperpendek masa pakai.
Yang kedua adalah bagian tepi. Sudut yang terpotong, lubang bor, dan ulir yang terlepas adalah tempat lapisan cat bubuk paling tipis. Cakupan bagian tepi, bukan ketebalan panel datar, biasanya menentukan di mana karat muncul pertama kali.
Faktor ketiga adalah sinar matahari. Dalam jangka waktu yang lama, sinar UV sendiri dapat merusak pengikat. Pengapuran, hilangnya kilap, dan pemudaran warna dapat muncul di permukaan. Sebuah lemari mungkin menua dengan baik, tetapi beberapa musim kemudian tetap terlihat seperti lemari yang terbengkalai. Pra-perawatan yang buruk dan siklus pengeringan yang sangat singkat mempercepat ketiga masalah tersebut.
ISO 12944-2 membagi atmosfer ke dalam kategori korosi dan dua di antaranya dikutip oleh sebagian besar pembeli. Area pesisir yang sedang dan area industri termasuk dalam C4. C5 diperuntukkan bagi udara laut yang sangat agresif, dan lokasi industri berat, tetapi tidak menentukan masa pakainya sendiri. Perbedaan di dunia nyata: lemari yang berjarak 500m dari ombak tidak sama dengan lemari yang terletak di halaman teduh di pedalaman.
Ketahanan korosi dalam C4/C5 – banyak digunakan untuk mengevaluasi kemampuan korosif lapisan bubuk dekoratif dan pelindung untuk aplikasi luar ruangan, produksi kami dievaluasi menggunakan ruang semprot garam. Peringkat C4 atau C5 tidak hanya berdasarkan semprot garam saja. Dua peringatan tentang tingkatan. Pertama dan terpenting, kategori tersebut berlaku untuk lokasi, bukan produk: sistem pelapis yang hanya cocok untuk paparan C3 tidak boleh digunakan di lingkungan C5. 316 lebih tahan terhadap korosi klorida daripada 304. Bahkan sebelum kita membahas masalah pelapisan, hal itu penting dalam perangkat keras di daerah pesisir.
Pelapisan untuk penutup luar ruangan melibatkan serangkaian keputusan, dan urutannya lebih penting daripada merek bubuknya.
Pembersihan dan peledakan untuk menghilangkan kerak pabrik, oli penggulung, dan karat. Anda melakukan fosfatasi pada substrat besi untuk mengubahnya menjadi permukaan yang kompatibel dalam hal daya rekat lapisan; jenis substrat lain memerlukan pra-perlakuan yang sesuai. Sebagian besar masalah daya rekat disebabkan oleh langkah ini (bukan bubuknya). Alih-alih pemeriksaan visual, kami memvalidasi hasilnya dengan uji daya rekat silang.
Lapisan bubuk poliester adalah andalan untuk kabinet luar ruangan: ketahanan mekanis yang memadai, harga terjangkau, dan pilihan warna. Masalah utama berikutnya yang Anda hadapi dalam aplikasi luar ruangan dengan lapisan bubuk poliester adalah paparan sinar UV. Untuk lokasi di mana sinar UV dan retensi warna lebih penting, lapisan fluorokarbon adalah langkah selanjutnya. Menyediakan lapisan pelindung seng di bawah lapisan atas. Galvanisasi pada baja karbon berarti perlindungan tetap diberikan bahkan jika lapisan akhir telah rusak. Anda dapat melapisi bubuk atau melakukan anodisasi pada bagian-bagian aluminium; namun, untuk bagian internal yang dilapisi dan rangka dengan bentuk yang tidak biasa, Anda dapat menggunakan elektroforesis.
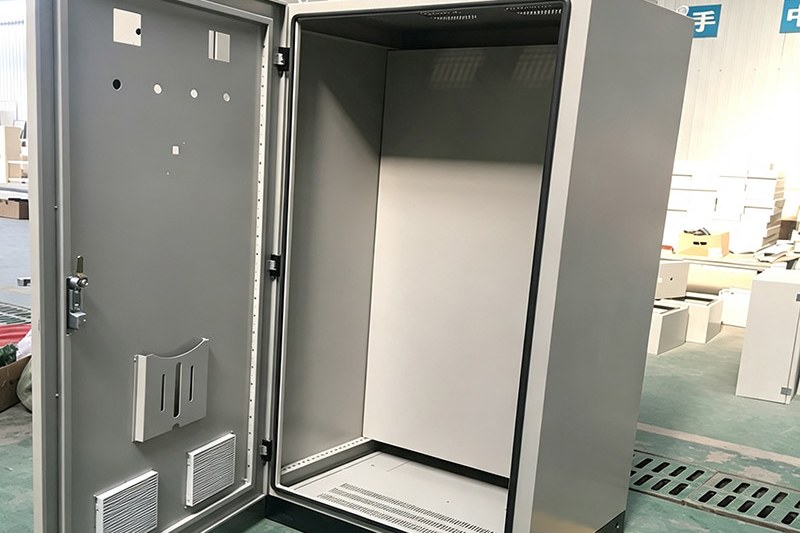
Bubuk termoset hanya dapat mencapai kinerja penuhnya setelah waktu dan suhu oven yang tepat. Pengeringan adalah proses kimia dan tidak sama dengan pengeringan biasa. Jika waktu atau suhu oven tidak mencukupi, lapisan mungkin tetap kurang kering (lunak), dan ini dapat menjadi salah satu penyebab kegagalan lapisan prematur pada kabinet luar ruangan di daerah pesisir atau industri. Pengukur ketebalan lapisan digital mengukur ketebalan lapisan di seluruh panel, bukan hanya di salah satu sudutnya. Jalur otomatis memungkinkan Anda untuk mengontrol kualitas hasil akhir pada pintu besar.
Saat Anda menentukan pelapis untuk penutup luar ruangan, mintalah laporannya, bukan janjinya. Empat pengecekan mencakup sebagian besar hal yang dapat diverifikasi oleh pembeli.
– Uji semprot garam sesuai ISO 9227 / ASTM B117; kabut kontinu sekitar 5% NaCl (sekitar 35 °C). Ini adalah metode pengujian komparatif yang cepat. Waktu pengujian di ruang uji tidak sama dengan tahun di lapangan; pengujian hanya membandingkan satu sistem pelapis dengan sistem pelapis lainnya terhadap serangkaian kondisi tertentu.
– Adhesi silang: kisi-kisi dipotong hingga ke substrat, direkatkan, dan dibaca berdasarkan skala penilaian. Ini mengungkap perlakuan awal yang lemah yang tidak akan terlewatkan hanya dengan semprotan garam.
– Ketebalan lapisan: pengukur magnetik atau arus eddy pada baja dan aluminium. Bagian tipis di tepi dan sudut dalam adalah tempat karat pertama kali muncul.
– Pelapukan: paparan atau pengujian dipercepat untuk retensi warna dan kilap saat permukaan kabinet menghadap merek.
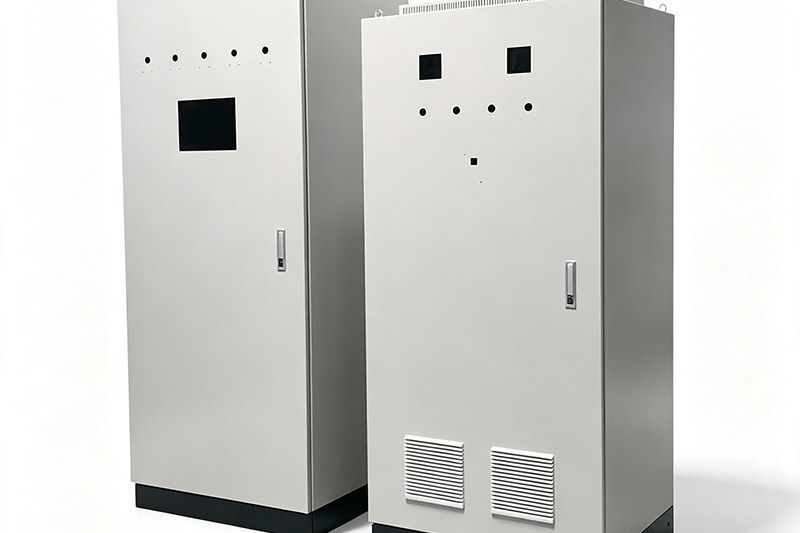
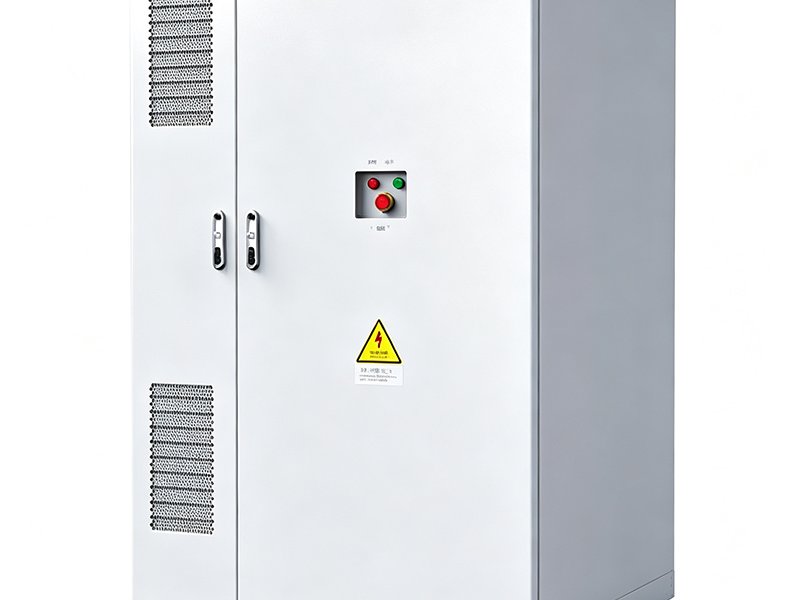
A Kabinet distribusi daya untuk penggunaan luar ruangan Gambar tersebut mengilustrasikan bagaimana lapisan pelindung dan struktur sama-sama harus menanggung beban: tudung hujan miring melindungi garis pintu, segel EPDM ganda membantu mencegah masuknya air, dan lapisan eksterior mencegah korosi. Penting juga untuk dicatat bahwa jumlah jam uji semprot garam ASTM B117 harus diukur secara terpisah dari peringkat IP65. Desain tudung membantu menjauhkan air dari lapisan pelindung.
Substrat adalah tempat lapisan dimulai. Penggunaan Dalam Ruangan & Luar Ruangan Ringan: Baja canai dingin SPCC atau baja karbon Q235 dengan lapisan bubuk. Untuk lokasi luar ruangan yang lebih terlindungi, gunakan baja galvanis. Baja tahan karat 304 cocok untuk beberapa aplikasi pembersihan; 316 akan memberikan tingkat ketahanan yang lebih tinggi terhadap paparan pantai, dengan/tanpa lapisan atas. Aluminium memberikan penghematan berat, dan sasis dapat dianodisasi.
Kemudian, perjalanan ke lokasi Anda. Ketahanan terhadap semprotan garam tidak akan memperbaiki kerusakan yang terjadi selama perjalanan. Semua Enclosure dikemas dalam peti kayu lapis dengan sisipan busa dan dibungkus & disegel dalam film anti karat VCI menggunakan pengering yang diletakkan di bawah film pelindung di setiap sisi yang dilapisi hingga pemasangan. Di bawah Syarat FOB, CIF, atau bahkan DDP Cari tahu siapa – pihak mana yang menangani setiap langkah logistik. Pelapisan, pengemasan, dan pengiriman seharusnya dipesan bersamaan; memperbaiki kerusakan lapisan akhir setelah transit laut membutuhkan waktu jauh lebih lama (dan karenanya jauh lebih mahal) daripada waktu yang dibutuhkan untuk mendapatkan spesifikasi yang tepat.
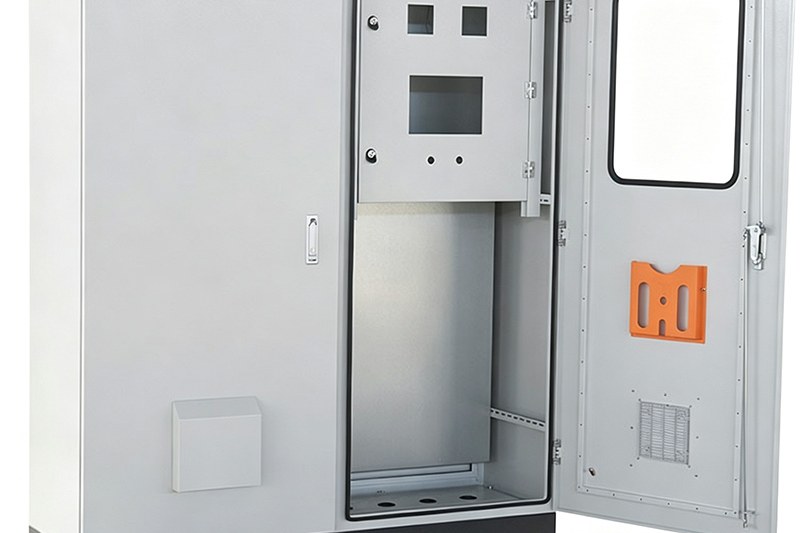
Kualitas lapisan pelindung luar ruangan dapat ditentukan di 3 lokasi; di tangki pembersih tepat sebelum pelapisan — di lokasi Anda selama penentuan tingkat korosi dan siklus oven yang mengunci/menstabilkan lapisan film. Temukan lokasi-lokasi tersebut — kemudian validasi melalui uji semprot garam, daya rekat, dan laporan ketebalan, bukan hanya janji. Kabinet dengan lapisan yang sesuai dapat mempertahankan penampilan dan perlindungannya selama bertahun-tahun; kabinet dengan lapisan yang buruk mungkin akan rusak jauh lebih cepat.
Kontak Perangkat Keras SanJun untuk meninjau kondisi lokasi Anda, meminta rekomendasi sistem pelapisan, dan mendapatkan laporan pengujian sebelum Anda berkomitmen pada suatu batch.
A: Tidak. Uji semprot garam netral adalah uji perbandingan yang dipercepat dalam kabut konstan yang dalam banyak kasus lebih parah daripada cuaca alami. Anda menggunakan jam pengujian di dalam ruang uji untuk membandingkan dua sistem pelapis, bukan sebagai prediktor umur pakai. Sifat paparan di lapangan dan tingkat keparahan lokasi jauh lebih penting.
A: Biasanya tidak. Pelapisan bubuk (powder coat) adalah jawaban yang tepat untuk lobi dan ruang peralatan ber-AC; namun, pra-perawatan yang tepat tetap dilakukan sebelum pelapisan bubuk. Anda hanya meningkatkan kualitas pelapisan jika memang diperlukan: misalnya untuk ruangan dengan kelembapan tinggi, sering dicuci, siklus kondensasi, atau untuk dinding luar ruangan yang teduh dan berkeringat setiap pagi.
A: Secara potensial, dengan berbagai cara. Untuk baja, bisa menggunakan fosfat dengan pelapisan bubuk atau proses galvanisasi terpisah sebelum lapisan akhir. Aluminium dapat dilapisi bubuk atau dianodisasi. Meskipun umum digunakan untuk pewarnaan/penandaan merek, cat tetap bukan solusi terbaik karena bahkan baja tahan karat pun dapat mengalami korosi dalam kondisi yang keras.
A: Periksa dokumentasi terlebih dahulu – yaitu setiap laporan produksi ini harus mencakup uji semprot garam, daya rekat, dan ketebalan. Kemudian, menggunakan alat pengukur ketebalan lapisan, verifikasi pengukuran titik lapisan film pada pintu dan panel samping; periksa tepi yang telah terpotong; lihat bagian dalam sudut untuk melihat apakah tertutup oleh semprotan; kupas satu segmen lapisan pelindung di area yang tidak mencolok, periksa bagian bawahnya untuk melihat hasil akhirnya.

Tinggalkan komentar