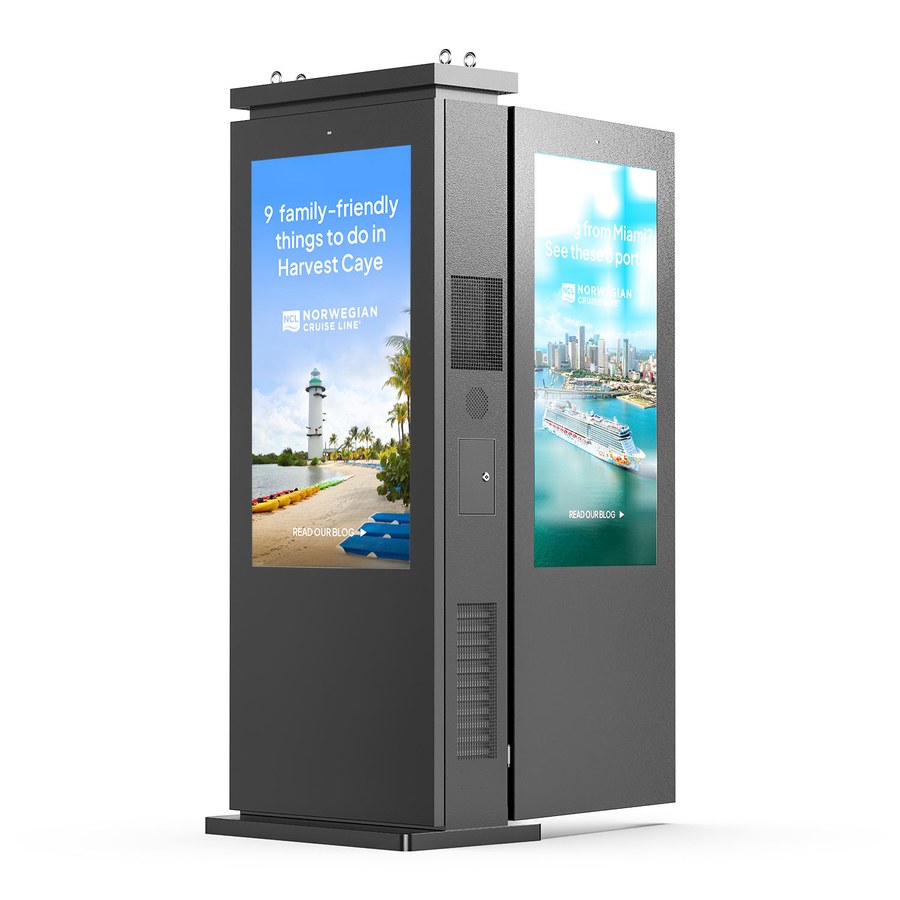
Les plaintes concernant les caissons d'affichage numérique extérieur portent généralement sur le panneau noirci et une porte bloquée. Bien que l'écran à l'intérieur du caisson puisse continuer à fonctionner longtemps après que l'extérieur de celui-ci commence à se détériorer, le revêtement, les joints, les charnières et les fixations se détériorent avec le temps sous l'effet du soleil, de la pluie, de la poussière et des variations de température.
Avant de découper les matériaux destinés à un boîtier d'affichage numérique extérieur, trois décisions doivent être prises : le système de revêtement du site, la capacité de la structure à résister aux variations de température pendant des années, et l'accessibilité pour la maintenance, ainsi que les modalités d'intervention d'un technicien seul.
Nous sommes SanJun Hardware, un fabricant professionnel de tôlerie basé à Guangdong, en Chine. Notre expertise réside dans la conception et la fabrication de boîtiers en tôle sur mesure pour des applications d'affichage, de kiosque, d'armoire et de boîtier de commande. boîtiers d'affichage numérique sont utilisés dans un réseau de bus et de métro urbain. Les sections suivantes examinent les trois points de défaillance potentiels, dans l'ordre de leur apparition.
Deux armoires en matériau identique, recouvertes de la même poudre, peuvent présenter des aspects très différents après un certain temps, l'une d'elles n'ayant pas bénéficié du prétraitement approprié. Le sablage de la surface en acier la nettoie et la rend rugueuse, améliorant ainsi l'adhérence du revêtement. Ce nettoyage élimine les résidus d'huile provenant du formage et de la manipulation. La phosphatation crée une couche de conversion sur laquelle adhère le revêtement en poudre, et un primaire permet ensuite de la sceller avant l'application de la couche de finition.
Outre l'épaisseur de la couche, le durcissement du revêtement en poudre est crucial. Cela exige un contrôle précis de la température du four et de la durée d'exposition à la chaleur. Le revêtement ne doit être ni insuffisamment durci et donc mou, ce qui risquerait une mauvaise adhérence, ni trop durci et donc cassant. Nous validons nos résultats par un test d'adhérence par quadrillage, une mesure d'épaisseur et un test au brouillard salin, le système de revêtement étant sélectionné pour les environnements C4 ou C5, le cas échéant.
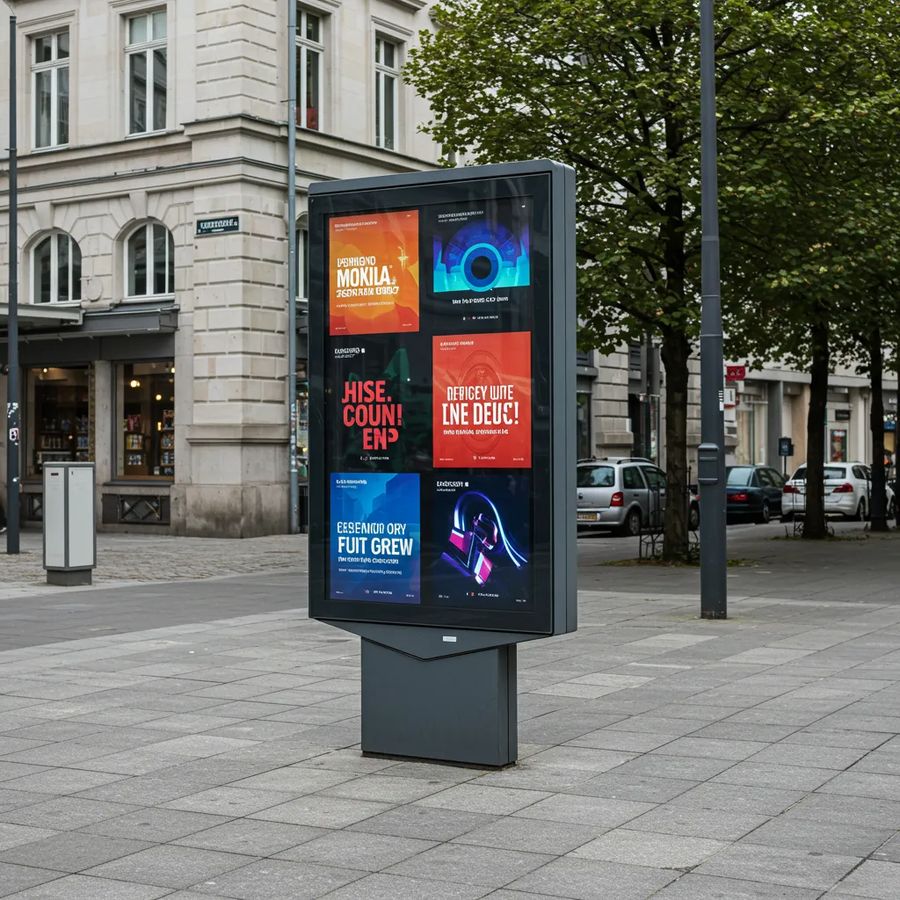
Pour les rues intérieures, le revêtement en poudre standard sur acier préparé est la solution la plus économique, offrant une large gamme de couleurs RAL et une bonne résistance à la rouille dans un air non marin.
Dans les endroits très ensoleillés ou exposés aux intempéries côtières, une couche de finition fluorocarbonée de haute qualité offre une meilleure résistance à la décoloration et au farinage qu'un revêtement en poudre polyester standard. Les composants en aluminium peuvent être anodisés pour obtenir une finition adaptée aux éléments tels que les supports et les moulures, contrairement aux grands panneaux revêtus.
La décision d'inclure des éléments graphiques déterminera s'il convient d'utiliser la sérigraphie et/ou l'impression UV pour imprimer le logo, ou s'il faut utiliser le marquage laser pour produire une étiquette permanente et non pelable, par opposition à un autocollant.
Une armoire métallique exposée au soleil se dilate et se contracte de plusieurs dizaines de degrés entre midi et minuit. Ses panneaux fins se déforment en conséquence. Les joints rigides, les fixations trop serrées et les angles aigus traduisent ces mouvements par des craquelures de la peinture et une porte qui ne ferme plus correctement.
La solution repose principalement sur la géométrie : des dégagements de pliage absorbent les mouvements aux angles, les points de fixation permettent un panneau flottant au lieu d’être serré entre deux points, et le joint doit conserver une certaine souplesse. C’est pourquoi un joint EPDM maintenu dans une double rainure aura une durée de vie supérieure à celle d’un joint collé, par exemple. La précision de positionnement des trous est de ±0,1 mm afin de garantir un assemblage homogène de l’unité n° 1 à l’unité n° 500.
Outre les charges exercées sur les coutures, ces mêmes coutures sont également soumises aux charges dues au vent et aux vibrations liées à la circulation. Un totem autoportant subira une charge de vent plus importante que le même totem installé dans un abribus. Les renforts aux plis, les ourlets roulés et les supports intégrés à la structure permettent de répartir les charges sans épaissir les panneaux, ce qui limite le poids à celui de la structure étirée.
L'écran et son alimentation génèrent de la chaleur qui doit être dissipée en continu à l'intérieur du boîtier étanche. La conception des canaux de ventilation, l'emplacement du ventilateur et la taille des orifices d'aération sont essentiels pour évacuer la chaleur du boîtier et éviter la détérioration du joint. Les filtres doivent être facilement nettoyables, sans quoi ils risquent d'être négligés par les équipes de maintenance.
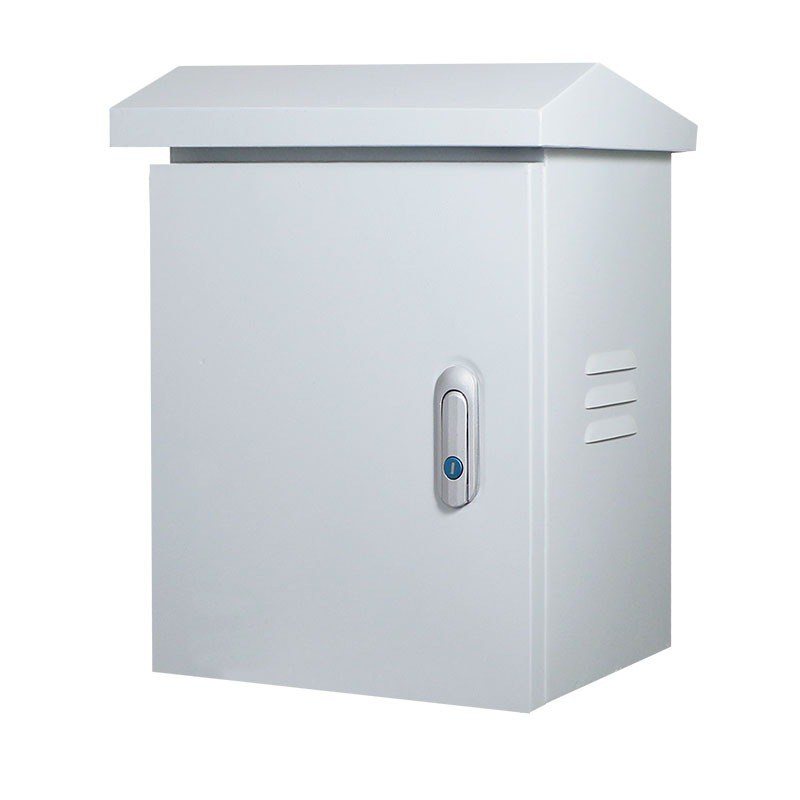
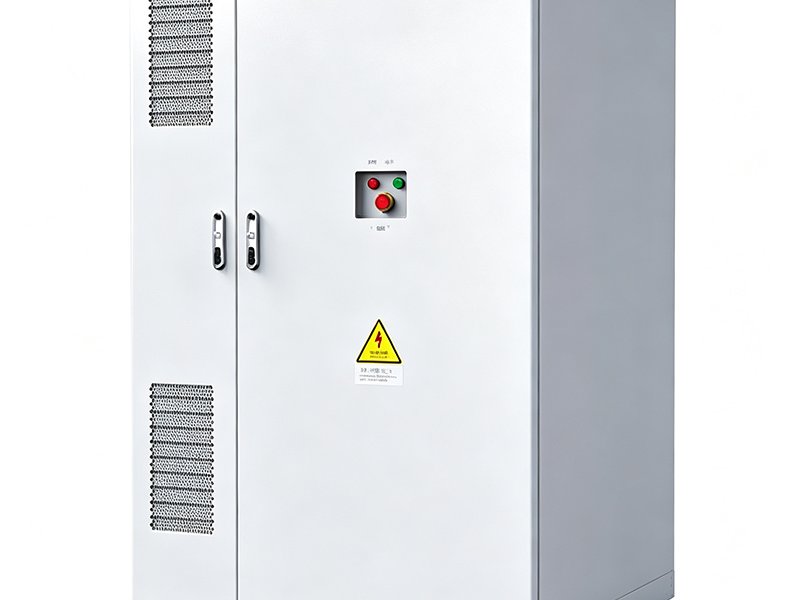
Le phénomène inverse se produit par temps froid, lorsque l'humidité à l'intérieur de l'armoire peut se condenser sur les surfaces froides. Des conduits d'évacuation et, par grand froid, un petit chauffage thermostatique peuvent être utilisés pour réduire la condensation. Nous concevons les deux faces de l'armoire lors de la phase de conception et utilisons les mêmes techniques de conception que pour nos autres produits. Armoire extérieure en tôle IP65.
Les armoires d'affichage sont bien plus souvent ouvertes qu'installées. Le remplacement fréquent des lecteurs multimédias, le resserrage des connecteurs desserrés et le nettoyage des filtres obstrués nécessitent tous des clés, des outils et une échelle. Si l'opérateur doit récupérer ces éléments à chaque visite, cela lui coûte cher chaque mois.
La partie technique est conçue en premier : quel côté s’ouvrir, quelle est son ouverture et quels éléments peuvent être retirés. Un panneau latéral amovible et/ou des portes arrière à charnières permettent d’accéder facilement à l’intérieur de l’appareil sans avoir à le démonter du mur. Les composants internes, tels que le câblage, l’alimentation et le lecteur, sont dissimulés derrière des caches individuels plutôt que par une seule grande trappe d’accès.
Il est très facile de compromettre la qualité d'une armoire électrique au niveau des charnières, des serrures et des fixations. Nous préconisons l'installation de verrous antivol derrière la porte. L'utilisation de clés de serrure communes à toute la flotte d'armoires permet aux équipes de n'avoir qu'une seule clé à transporter au lieu de dix. Nous dimensionnons l'usure de chaque charnière en fonction de la fréquence d'ouverture prévue par le client, et non en privilégiant le prix le plus bas.
Notre usine de 5 000 m² est spécialisée dans la fabrication de pièces de tôlerie sur mesure et fournit depuis plus de 15 ans des pièces découpées au laser, poinçonnées, pliées, rivetées et soudées. Nous réalisons également sur place des applications de revêtement en poudre, de pulvérisation de fluorocarbone et de sérigraphie. Notre processus de production est conforme aux exigences de la norme ISO 9001 et les pièces sont contrôlées par une machine à mesurer tridimensionnelle (MMT) ainsi que par un test au brouillard salin. Le matériau le plus adapté à chaque projet est celui disponible sur place : acier SPCC ou Q235 pour les armoires standard, tôle galvanisée en milieu humide, acier inoxydable 304 ou 316 en zone côtière et aluminium lorsque le poids est un facteur critique.
Avant tout devis, nous réalisons une étude de conception CAO gratuite afin de mettre en évidence les coûts supplémentaires potentiels, tels que les rayons de courbure, le positionnement des perçages, l'accès au revêtement et les ouvertures de maintenance. Nous proposons un échantillonnage à partir d'une seule pièce, les frais d'échantillonnage étant déductibles des commandes ultérieures. Les produits standard sont expédiés sous 7 à 15 jours ouvrés, les structures sur mesure généralement sous 20 à 30 jours ouvrés. Nos boîtiers sont emballés dans des caisses en contreplaqué avec de la mousse, un film VCI et un dessiccant, et peuvent être expédiés en FOB, CIF ou DDP avec une garantie de 12 à 24 mois.
– Informations sur le site : exposition au soleil, distance de l’eau salée, vents dominants, et qui ouvre le placard et à quelle fréquence.
– Système de revêtement, épaisseur et couleur du film, adhérence et résistance au brouillard salin, acceptation sur les deux faces.
– La géométrie des côtés de service et des portes est fixée par la forme extérieure du bâtiment avant même que l'aménagement intérieur puisse être envisagé.
– Les entrées de câbles, les découpes pour les ports et le matériel de montage doivent être indiqués sur le dessin et ne doivent pas être résolus sur place.
– Méthode de marquage : sérigraphie, impression UV ou marquage laser, selon le vieillissement souhaité de l’œuvre.
Un boîtier d'affichage numérique extérieur doit rester terne. Les systèmes de revêtement, les chemins de dilatation et la porte de service sont peu coûteux à négocier sur le papier, mais très onéreux à réparer sur le terrain. La plupart des pannes sur site sont dues à l'un de ces trois points.
Contactez SanJun Hardware pour nous envoyer des plans pour votre projet de signalétique ou pour organiser une revue de conception.
A: Une bonne peinture en poudre durera des années sur les routes intérieures. Cependant, près des côtes ou dans les régions très ensoleillées, une couche de finition en fluorocarbone résistera mieux à la décoloration et au farinage qu'une peinture en poudre polyester. La préparation et le séchage de la surface sont plus importants que la marque de peinture utilisée.
A : Les panneaux et les cadres se dilatent et se contractent quotidiennement. Afin d'éviter que la peinture ne s'écaille et que les portes ne se déforment, les joints et les points de fixation doivent pouvoir suivre les mouvements du métal. Les dégagements de flexion, les fixations flottantes et les joints élastiques permettent ce mouvement.
R : Oui. Nous réalisons des prototypes à l'unité. Les frais d'échantillonnage seront déduits de votre prochaine commande. Les pièces en stock sont généralement expédiées sous 7 à 15 jours ouvrés. Les structures sur mesure nécessitent 20 à 30 jours ouvrés après validation des plans.
A : Le dimensionnement du circuit thermique peut être déterminé lors de l'étude de conception, en tenant compte de la charge thermique de l'écran et du climat local. Pour les écrans basse consommation, des canaux de ventilation passifs peuvent suffire, tandis que les écrans plus lumineux peuvent nécessiter des ventilateurs. La charge thermique d'une armoire totalement étanche doit être vérifiée en fonction de sa conception. Dans les environnements très froids, un petit élément chauffant peut être nécessaire.

Laisser un commentaire