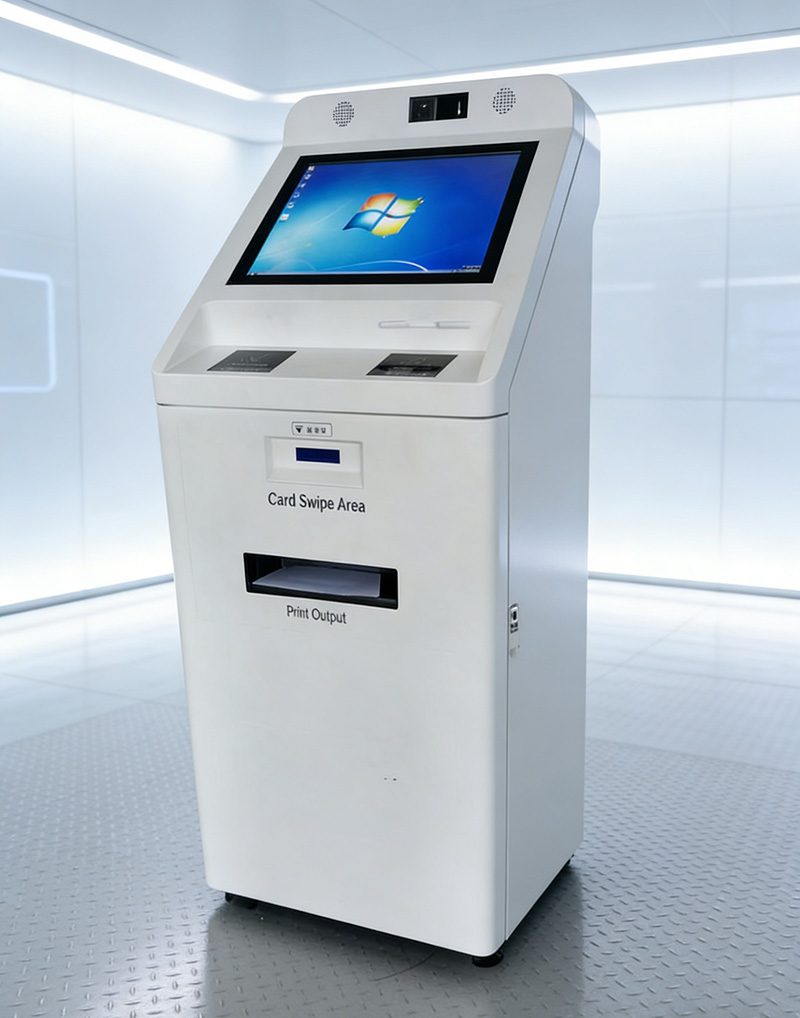
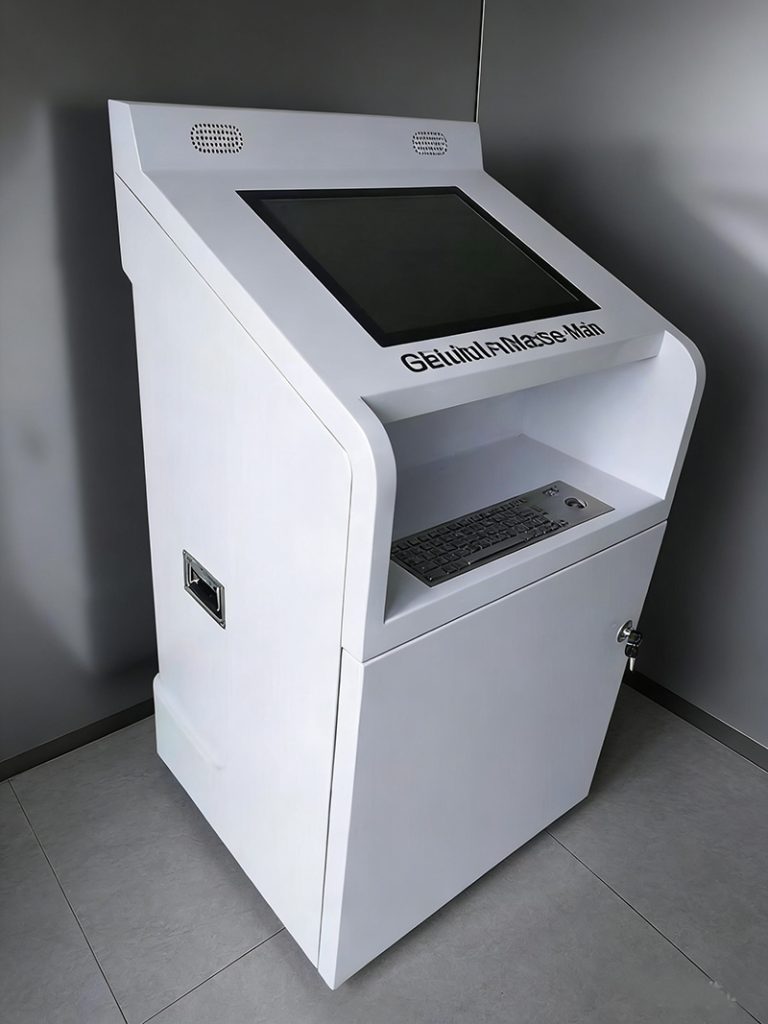
Solutions de tôles personnalisées de Sanjun pour les terminaux de service public en libre-service: Arc Precision & Finition sans couture
Solutions de tôles personnalisées de Sanjun pour les terminaux de service public en libre-service: Arc Precision & Finition sans couture
Points de douleur essentiels abordés pour les terminaux de service public
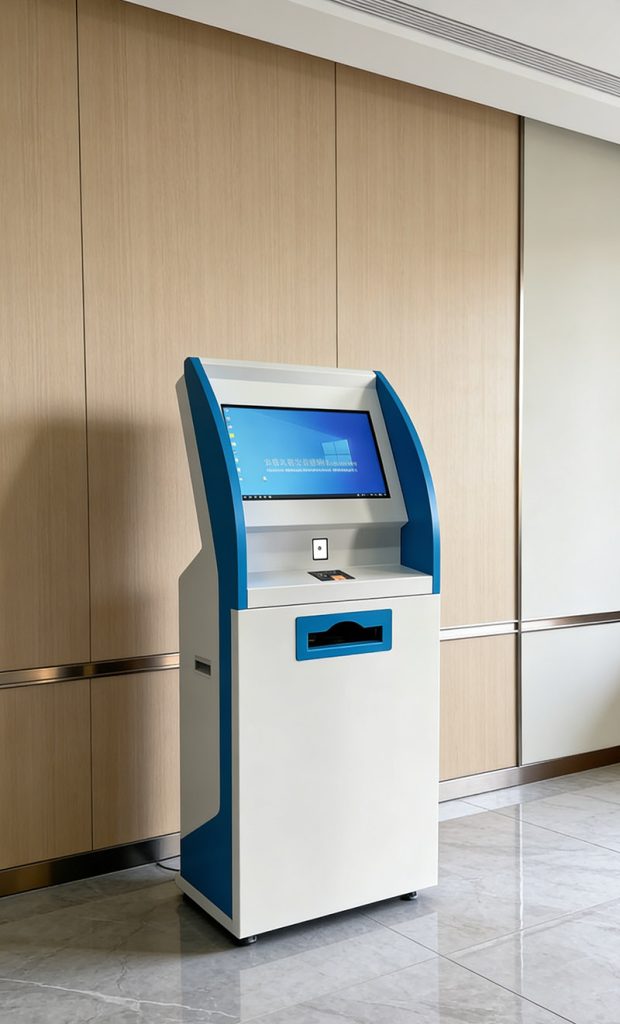
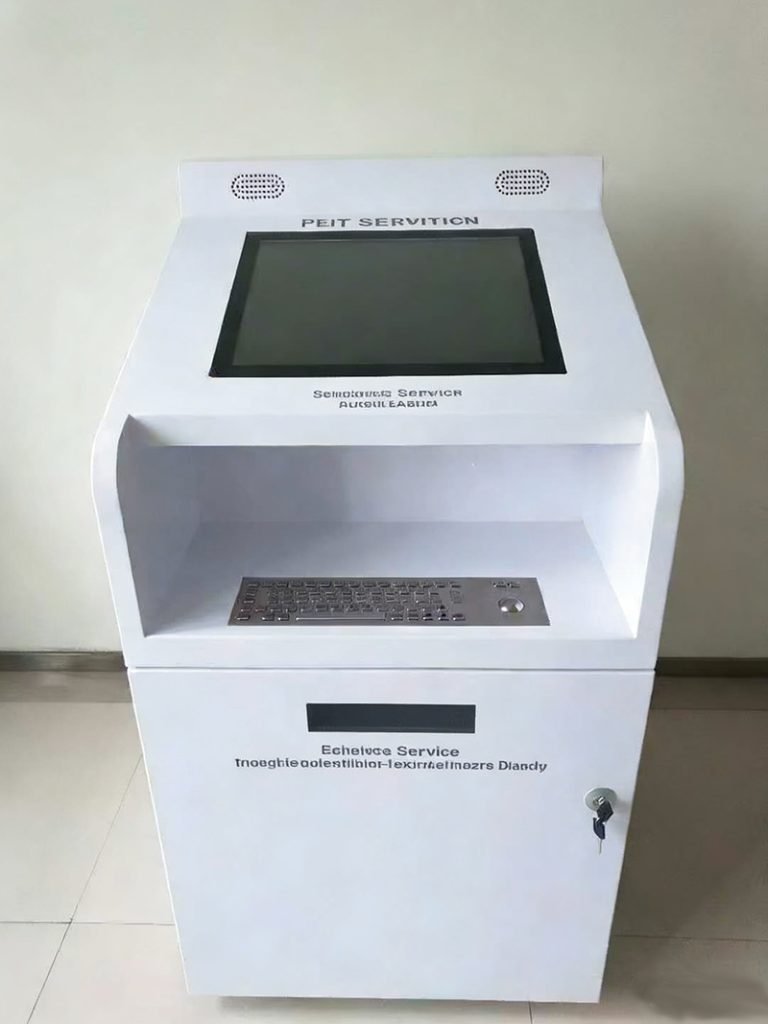
Les terminaux de service public présentent des défis de fabrication liés à leurs exigences esthétiques et opérationnelles :
Uniformité de cadre à arc complet:
Les panneaux courbes (la conception caractéristique du terminal) nécessitent une cohérence d'angle de courbe de ± 0,1° - les freins de presse standard produisent des arcs inégaux, ce qui entraîne des assemblages d'armoires mal alignés qui retardent le déploiement.
Visibilité imperfection finition mate:
Les revêtements à brillant plat (mat) amplifient même les bosses de surface de 0,03 mm sous l'éclairage latéral - la fabrication générique entraîne des défauts visibles qui sapent l'image de marque "service public professionnel".
Contrôle de l'écart de porte air-ressort:
Les portes à ressort à air sans verrouillage ont besoin d'un espace maximum de 0,3 mm (pour bloquer la poussière) tout en s'ouvrant en douceur - un raccord imprécis en tôle provoque des fuites d'espace ou une fixation de porte (commune dans 40% des bornes disponibles).
Résistance aux rayures à usage public:
Les terminaux dans les halls du gouvernement font face à 8 000 touches annuelles par les utilisateurs - les revêtements de tôle standard se grattent en six mois, nécessitant des remplacements coûteux.
Précision d'intégration multi-appareils:
Les découpes pour les écrans tactiles, les lecteurs de cartes et les imprimantes nécessitent une tolérance de ±0,05 mm - les désalignements forcent le retravail sur place, retardant le déploiement des terminaux de 7 jours.
Les solutions de tôles personnalisées de Sanjun pour les terminaux de services publics
Nous adaptons la fabrication pour résoudre ces défis de haute précision, en mettant l'accent sur la qualité de l'arc, la perfection de la finition et les performances de la porte:
1. Solution d'uniformité de cadre à arc complet
Pour réaliser des structures courbes sans couture et alignées :
Flux de travail de pliage avancé:
Frens de presse CNC AMADA HG 1303 (avec rétrogrames à 8 axes) pour former l'acier laminé à froid SPCC de 1,5 mm en arcs complets (rayon: 60-150 mm) avec une tolérance d'angle de ±0,1°.
Matrices de flexion imprimées en 3D personnalisées (conformes au profil d’arc du terminal) pour éliminer le relèvement (une cause principale d’incohérence de l’arc).
Validation post-flexion:
Balayage CMM de chaque panneau d'arc pour vérifier le rayon (±0,05 mm) et l'angle de flexion (±0,1°) avant l'assemblage.
Déborage robotique (abrasif à 150 grains) pour lisser les bords de l'arc, empêchant les points pointus qui risquent de blessure à l'utilisateur.
2. Mat finition solution sans imperfection
Pour fournir des surfaces sans défaut et résistantes à la lumière latérale :
Préparation de surface pré-revêtement:
Nettoyage en 3 étapes (dégraissage) → décapage acide → rinçage) pour éliminer tous les contaminants de surface; sablage robotique (100-grain media) pour créer une texture uniforme de 0,02 mm (optimisé pour l'adhésion du revêtement mat).
Inspection à la lumière latérale (500lux, angle de 45°) pour rejeter les panneaux avec des bosses ≥0.03mm avant le revêtement.
Revêtement mat robotique:
Revêtement en poudre robotique à haute pression (épaisseur de 65 μm) avec une formulation à brillanteur plate (5-8 GU), étalonné via un lunettemètre pour s'assurer qu'aucune variation de finition n'existe entre les panneaux.
Refroidissement contrôlé du four (taux de 1,5°C/min) pour éviter la déformation du revêtement (une cause courante de bosses de surface après durcissement).
3. Solution de contrôle de l'écart de porte air-ressort
Pour réaliser des écarts de 0,3 mm avec un fonctionnement en douceur:
Porte de précision & Fabrication de cadre:
Panneaux de portes découpés au laser (tolérance ± 0,03 mm) avec bords R2mm pliés par CNC (correspondant à l’arc du terminal).
Évidements de cadre (usinés par CNC) pour l'assise des charnières à ressort pneumatique SUSPA C16 avec un alignement de ±0,02 mm.
Calibration de l'écart:
Brackets à charnières réglables (soudés à la porte) pour régler la position; contrôles de la jauge de sensation (0,3 mm max) autour du périmètre de la porte.
Joints en caoutchouc EPDM (taillés sur mesure pour l’arc de la porte) pour combler l’écart tout en maintenant 10 000 cycles d’ouverture lisses.
4. Durabilité et utilisation publique Intégration de périphérique
Pour garantir des performances à long terme et une expérience utilisateur transparente :
Matériaux résistants aux rayures:
Panneaux principaux: acier SPCC de 1,5 mm avec revêtement mat renforcé par la céramique (résistance à l'abrasion: ≥10 000 cycles par JIS K 5600).
Zones de contact élevé (lunette d'écran tactile) : acier inoxydable 304 de 1,2 mm (finition brossée) pour résister à 8 000 touches annuelles.
Coupes de dispositif au niveau des microns:
Coupe laser à fibre de 4000 W pour écrans tactiles de 17 à 22 pouces (tolérance ± 0,05 mm) et lecteurs de cartes (découpes de 85 mm x 55 mm), assurant un ajustement parfait des composants sans retravail sur place.
Canaux de câble cachés de 25 x 30 mm (intégrés dans le cadre d'arc) pour organiser le câblage et bloquer l'entrée de poussière.
Production et Assurance qualité
Nos processus donnent la priorité à la précision et à la cohérence pour les déploiements de terminaux de service public :
Avis sur Arc Design DFM:
Analyse pré-production pour optimiser les séquences de flexion (réduction du relèvement) et aligner les profils d'arc avec le matériel de porte à ressort pneumatique.
Fabrication automatisée:
Chargement robotique des panneaux pour freins de presse pour éliminer l'erreur humaine dans la flexion de l'arc.
Application de revêtement robotique pour assurer une épaisseur uniforme de finition mate (±2μm).
Vérifications de qualité critiques:
Arc uniformitéVérification CMM du rayon et de l'angle d'arc (±0,05 mm/±0,1°).
Finir la perfection: Inspection de la lumière latérale (pas de bosses ≥0.03mm).
Performance de porte: 1 000 cycles d'essai air-ressort validation de l'écart de 0,3 mm.
Emballage dans l'espace public:
Des inserts en mousse en forme d'arc ISPM 15 pour protéger la finition mate et les panneaux en arc lors de l'expédition vers les installations gouvernementales.
Étude de cas client : Déploiement de terminaux de services municipaux
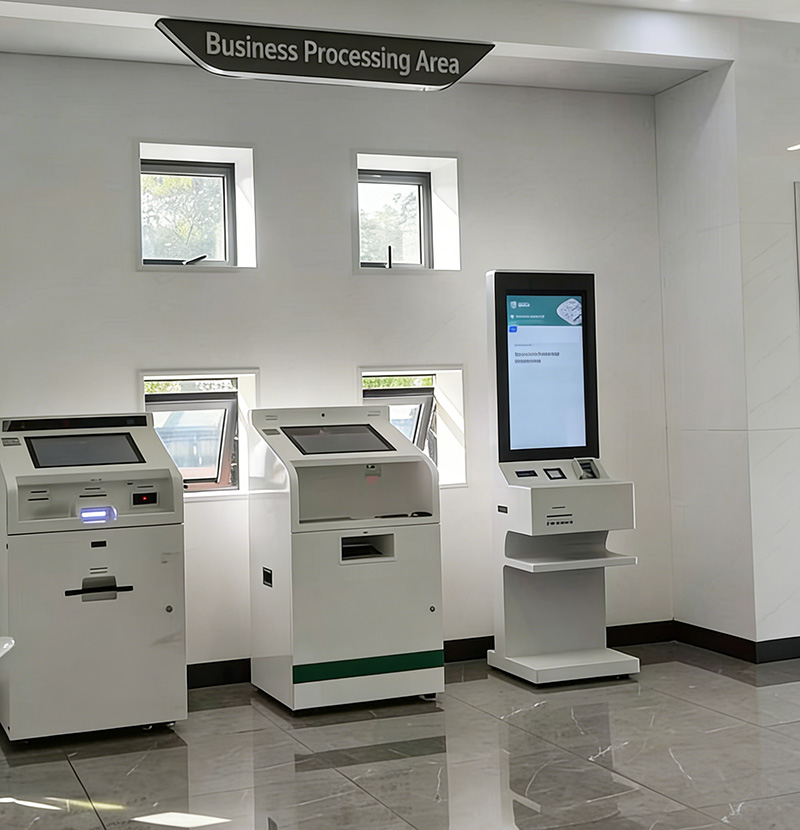
ClientUn gouvernement municipal asiatique du Sud-Est (300 centres de services publics).
Points douleurNécessité de terminaux à arc complet avec finitions mattes, espaces de porte air-ressort de 0,3 mm et livraison de 25 jours pour 600 unités.
Les solutions de Sanjun:
AMADA presse freins à 8 axes matrices de flexion 3D pour des arcs uniformes.
Inspection robotique de la lumière latérale du revêtement mat pour des surfaces exemptes de défauts.
Montage de porte air-ressort de précision avec étalonnage d'écart de 0,3 mm.
Résultats:
0 rapports de désalignement d'assemblage sur 600 unités.
99,7% des terminaux ont passé l'inspection de finition de la lumière latérale.
Les portes à ressorts pneumatiques fonctionnent en douceur avec un écart moyen de 0,28 mm (conforme aux normes IP54).
FAQ (questions fréquentes)
Q: Comment assurez-vous la cohérence de l'arc sur tous les panneaux terminaux?
R: Nous utilisons des freins de presse à 8 axes avec des matrices de pliage 3D personnalisées et un balayage post-pliage CMM pour maintenir une tolérance d'angle de ±0,1°.
Q: La finition mate résistera-t-elle aux rayures dans les halls fréquentés ?
R: Oui, notre revêtement renforcé en céramique (associé à l'acier SPCC de 1,5 mm) passe les tests de rayure de 10 000 cycles (JIS K 5600).
Q: Délai de livraison pour les commandes terminales de 1000 unités?
R: Prototype (10 unités): 11 à 13 jours; contrôles de production en masse: 28 à 32 jours (y compris la validation de l’arc et de l’écart de porte).
Les solutions de tôle personnalisées de Sanjun offrent la précision à l'arc complet, les finitions mattes impeccables et les espaces de porte air-ressort étanches requis pour les terminaux de service public. Contactez notre équipe pour partager les spécifications de conception de votre terminal et recevoir une proposition sur mesure.
Voulez-vous que je compile un Liste de contrôle de la qualité des tôles de terminaux de services publics (couvrant les normes de tolérance à l'arc, d'inspection de finition et d'écart de porte) pour appuyer la planification de votre déploiement gouvernemental?
Oui. Nous acceptons une commande minimum de 1 pièce, sans besoin d'outillage. Tous les boîtiers en tôle personnalisés peuvent être produits directement selon votre conception.
Oui, nous acceptons la fabrication de pièces métalliques sur mesure strictement basée sur vos dessins 2D/3D. Nous offrons une vérification DFM gratuite, suivons vos exigences exactes en matière de matériaux, de tolérances et de finitions. La production de prototypes et la production de masse sont disponibles avec un contrôle qualité complet et un emballage conforme aux normes d'exportation.
Absolument. Indiquez-nous les dimensions de votre produit, sa fonction d'assemblage, son scénario d'utilisation et vos exigences de performance. Notre équipe de tôlerie vous propose gratuitement la conception structurelle, l'optimisation de la solution et l'analyse de fabricabilité (DFM).
Vous n'avez pas besoin de réaliser les plans ; nous prenons en charge l'intégralité du travail de conception, de l'esquisse au plan de production, afin de réduire vos coûts et risques de R&D. Nous procédons à des révisions des plans à plusieurs reprises pour garantir une intégration parfaite à vos besoins.
Nous fournissons une révision de dessin DFM sous 24 heures et un devis formel après réception de vos exigences techniques.
Oui. Nous proposons un échantillonnage rapide de prototypes selon vos dessins, vous aidant à vérifier la structure et la taille avant la commande en gros.
Tous nos produits ont obtenu les certifications ISO9001, EMC, LVD et RoHS.
Nous respectons pleinement les normes mondiales de sécurité et de qualité, en fournissant des solutions stables et fiables pour toutes les applications de projet.
Nous gérons notre propre usine et proposons une production intégrale en interne, de A à Z.
Un contrôle de processus rigoureux et une gestion de la qualité standardisée garantissent une qualité de produit stable et des livraisons ponctuelles, construisant ainsi des partenariats mondiaux fiables et durables.
Nous traitons toute une gamme de matériaux de tôlerie standard et haute performance, y compris l'acier inoxydable (304/316), l'aluminium (5052/6061), l'acier laminé à froid/chaud, l'acier galvanisé, le laiton et le cuivre. Nous pouvons également nous procurer des matériaux spéciaux selon les exigences de votre projet.
Notre tolérance d'usinage standard est de ±0,1 mm pour la découpe laser et le pliage. Pour les pièces de haute précision, nous pouvons atteindre une tolérance de ±0,05 mm en fonction de l'épaisseur du matériau et de la structure de la pièce. Toutes les dimensions sont contrôlées selon la norme 100% avant la livraison afin de répondre à vos exigences.
Oui, nous fournissons des services complets de traitement de surface tout-en-un, incluant le revêtement en poudre, la peinture, l'anodisation, le sablage, le brossage, la galvanoplastie, la passivation, le polissage et le traitement thermique. Nous pouvons personnaliser les couleurs et les effets selon votre conception.
Oui, nous signons toujours un accord de non-divulgation (NDA) avant de recevoir des dessins ou des détails de conception de nos clients. Nous protégeons strictement votre propriété intellectuelle et gardons tous vos projets confidentiels.


Laisser un commentaire