過剰設計が製造予算を圧迫する理由
多くのハードウェアエンジニアは、切断、曲げ加工、組み立てが過度に複雑な形状を指定することで、知らず知らずのうちに板金加工のコストを全体的に膨らませています。開発の初期段階で板金加工の設計製造性(DFM)原則を導入することで、デジタルCADモデルと実際の製造現場の効率性の間のギャップを埋めることができます。 製造性を考慮した板金設計 このアプローチにより、不要な作業が本番環境に組み込まれる前に削減できる。
カスタム板金加工における隠れたコスト
不必要な設計の複雑さは、製造コストの増大や材料廃棄率の上昇につながる深刻なボトルネックを生じさせ、特注板金加工において問題となる。
- 不必要に厳しい公差:重要度の低い取り付けブラケットに航空宇宙グレードの公差を指定すると、コストのかかる二次加工が必要になり、不良率が増加するため、板金公差の最適化が不可欠になります。
- カスタムツーリングの依存関係:標準的な曲げ半径を使用する代わりに独自の曲げ形状を設計するには、特殊なパンチとダイのセットアップが必要となり、ツーリングのリードタイムと追加の機械セットアップ費用が発生します。
- 過剰な手作業溶接:完全連続溶接シームに過度に依存すると、手作業時間、熱による歪みのリスク、溶接後の研削作業が増加するため、DFM(設計製造性)の改善によって溶接コストを削減することが重要です。
SanJun Hardware:精密板金加工のパートナー
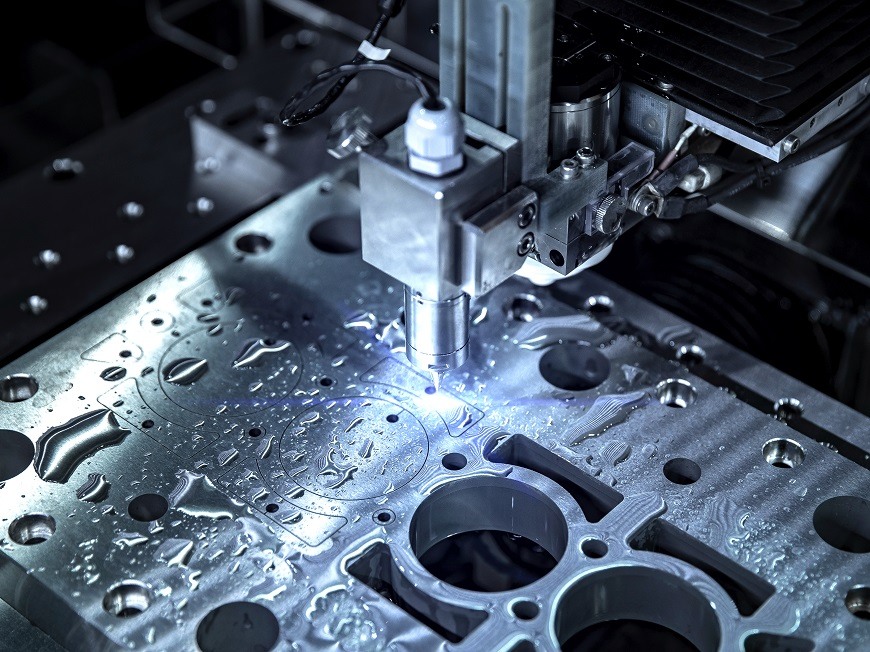
最先端の自動化機械と高度なエンジニアリングの専門知識を組み合わせることで、 サンジュンハードウェア 世界中の顧客が複雑な設計を、費用対効果が高く、生産準備が整った板金設計ソリューションへと変換するのを支援します。
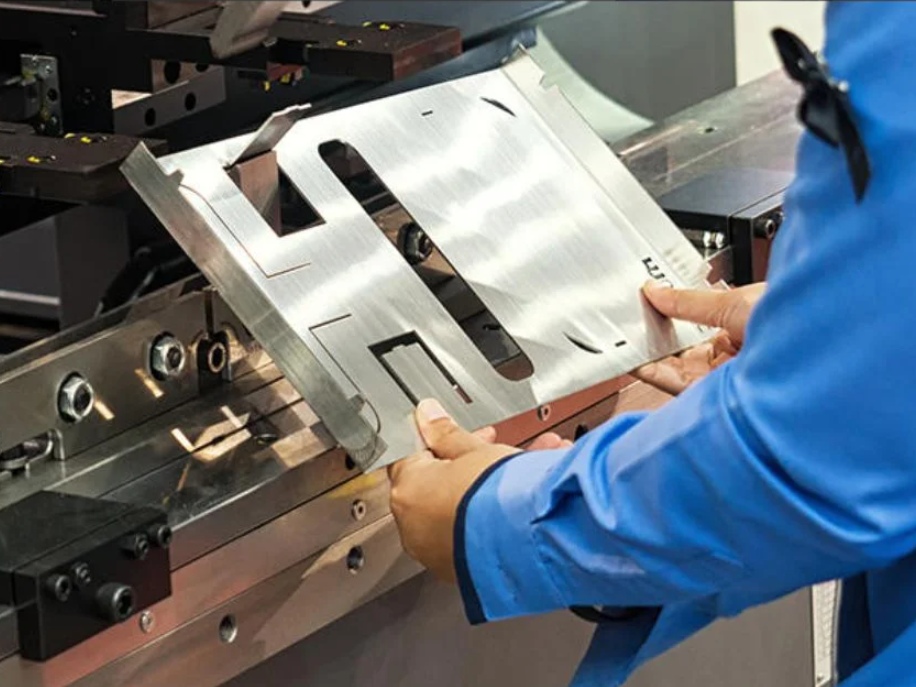
- 統合された製造能力:社内でのレーザー切断、AMADA製CNCプレスブレーキによる曲げ加工、精密溶接、表面仕上げをすべて自社内で完結。
- 板金向け無料DFM解析:板金専用のDFM解析では、すべてのCAD提出データを評価し、製造前にカスタム板金のコスト削減につながる形状変更を特定します。
- 柔軟な拡張性:最小注文数量の制約なしに、1個単位の迅速なプロトタイピングから大量生産の連続筐体製造まで、あらゆるニーズに対応します。
カスタム板金コスト削減を実現するための主要なDFM戦略
開発段階の早い段階で、的を絞った板金設計最適化手法を導入することで、製造コストを最大30%削減できる可能性があります。以下に、板金コストの大幅な最適化を実現する4つの重要な板金DFM(設計製造性)手法を示します。

板金ネスティング最適化による材料利用率の最大化
板金部品を標準的な金属板上にどのように配置するかを最適化することで、高価な原材料の無駄を直接的に削減できます。
- 自動レイアウト計画:高度な板金ネスティング最適化ソフトウェアを活用することで、1枚の板材あたりの部品数を最大化し、材料利用率全体を向上させます。
- 標準化されたシートサイズ:部品の展開図を標準的な市販の在庫サイズに合わせて設計することで、材料の利用効率が向上し、端材の発生を最小限に抑えることができます。
- 木目方向の認識:重要な構造曲げ部を材料の木目方向に合わせることで、ひび割れを防ぎ、より厚い板材を使用する必要性を回避できます。
効果的なネスティングは、製品の機能を変更することなく原材料費を削減できる、最もシンプルな製造性を考慮した板金設計手法の一つです。
プレスブレーキ作業を効率化するための曲げ半径の標準化
単一のカスタム筐体内で曲げ半径を変化させるには、複数の工具交換が必要となり、セットアップ時間と製造現場での作業時間を増加させる。
- 単一ツールによる効率化:すべての部品の曲げ加工を単一の標準曲げ半径に統合することで、プレスブレーキの不要な再調整が不要になります。
- 標準工具の選択:市販のパンチとダイセットに適合する標準曲げ半径を選択することで、高額な特注工具費用を回避できます。
- フランジ高さに関する規則:フランジの最小長さを維持することで、CNC曲げ加工時の板材の接触が安定し、再現性の高い精度が確保されます。
この種の板金設計最適化は、機械稼働率を直接的に向上させ、板金加工コストの削減に貢献する。
溶接コスト削減のため、組立作業を最小限に抑える
溶接は金属加工において最も労働集約的な工程の一つであり、熟練した技術者と溶接後の研磨作業を必要とする。
- 一体型曲げ加工:複数の部品を溶接して接合するコーナー継手を、連続曲げ構造に置き換えることで、溶接コストを大幅に削減できます。
- 自己位置決め機能:タブとスロットによる位置合わせ機能を組み込むことで、嵌合精度が向上し、板金組立の最適化が図られます。
- ファスナーの統合:溶接ナットの代わりにセルフクリンチング式のPEM製ハードウェアを使用することで、最終的な筐体組み立て時のサイクルタイムを大幅に短縮できます。
溶接箇所の削減と板金組立の最適化を組み合わせることで、生産速度の向上と単価の予測可能性の向上につながります。
スマート板金公差最適化の実装
重要でない寸法に対して過度に厳しい公差を指定すると、製造の複雑さと検査コストが著しく増加する。
- 機能公差配分:板金公差最適化を適用することで、厳しい仕様が取付穴と嵌合面に厳密に適用されることが保証されます。
- 熱クリアランスと嵌合クリアランス:現実的な穴と曲げ部のマージンを設けることで、高トン数の成形プロセスにおける穴の歪みを防ぎます。
- 部品の適合性を一貫させる:穴のパターンを標準化することで、生産ロット全体におけるパンチ金型の交換作業を削減できます。
目標とする公差戦略は、製造精度を実際の機能要件に合致させるため、板金加工コスト最適化の中核を成す要素である。
アプリケーションシナリオ:DFMの知見をエンジニアリングの現実へと転換する
板金におけるDFM(製造性設計)の概念を適用することで、要求の厳しい産業用途において、具体的な機能向上と単位コストの削減に直接つながります。SanJun Hardwareは、こうした板金における製造性設計の原則を適用し、現実世界における熱、構造、および取り付けに関する課題を解決しています。

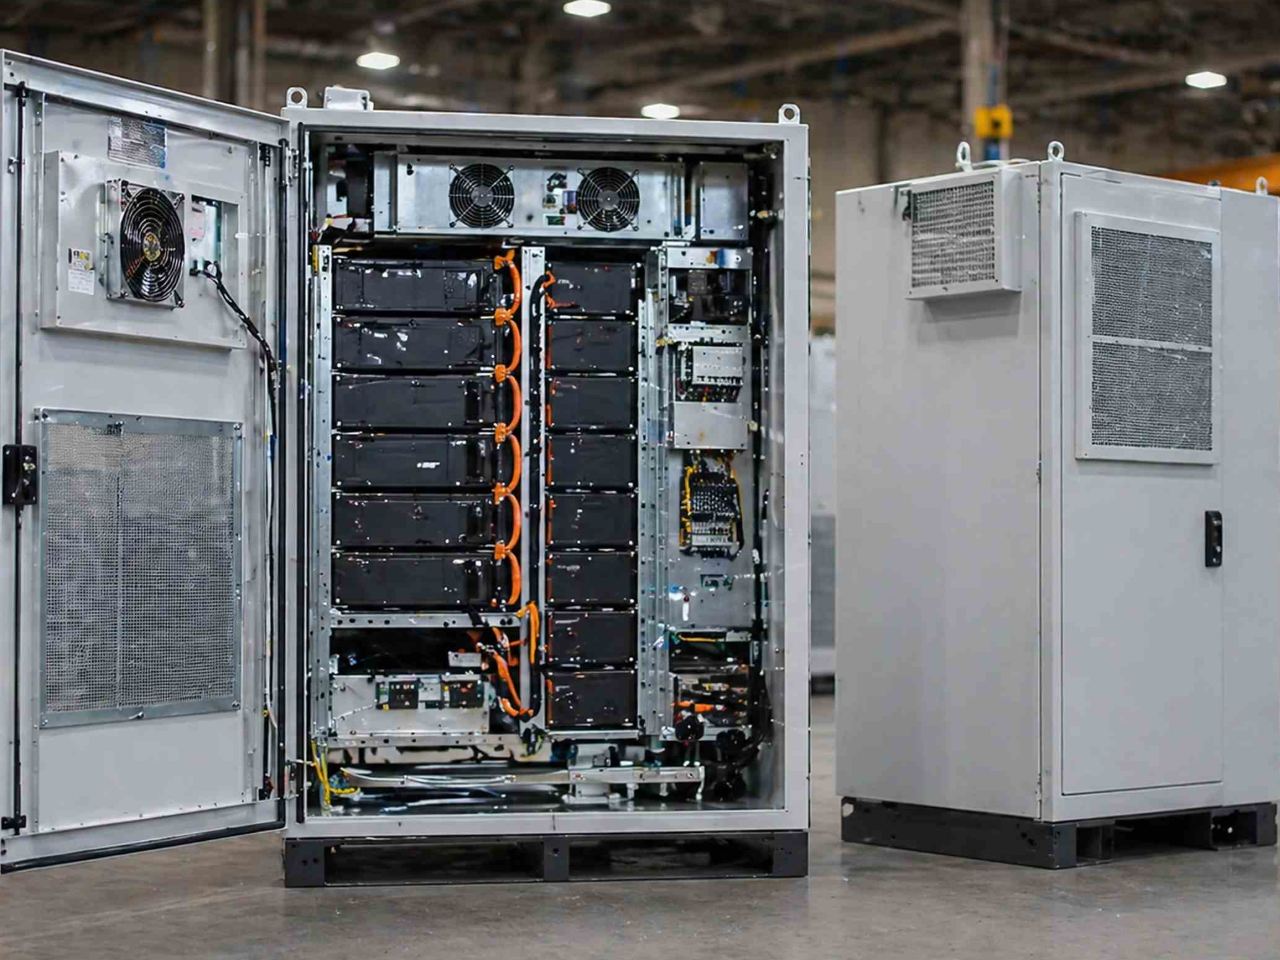
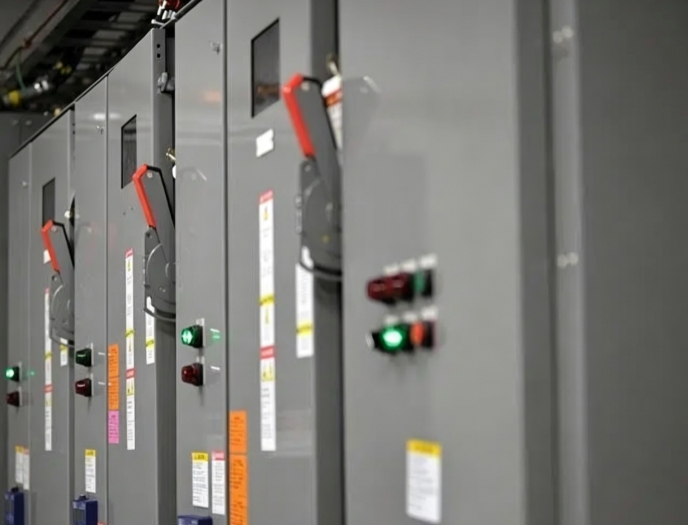
エネルギー貯蔵キャビネット(BESS)および通信キャビネット
過酷な屋外環境で使用される産業用キャビネットには、高い耐候性、熱効率、および構造的完全性が求められる。
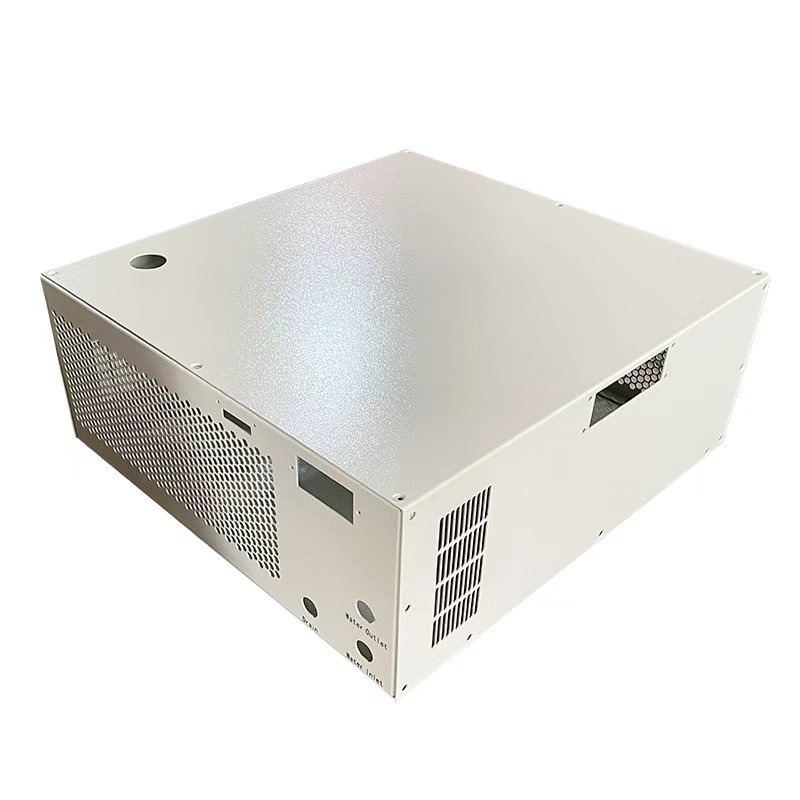
- 最適化された熱換気: カスタムの穴あき通気パターンを設計して エネルギー貯蔵キャビネット(BESS) 必要なIP規格の保護性能を維持しながら、通気性を向上させます。
- 構造リブの統合:通信機器用キャビネットにおいて、重い構造フレームを戦略的にリブ加工されたシートパネルに置き換えることで、軽量化、材料利用率の向上、および特注板金コストの削減を実現します。
- 屋外での耐久性:精密に折り畳まれた縫い目により、耐候性粉体塗装を施す前に、外部の湿気の侵入を最小限に抑えます。
充電用パイルエンクロージャーおよび高精度2Uラックシャーシ
小型電子機器筐体は、内部部品のシームレスな取り付けと放熱のために、極めて高い寸法精度が求められる。
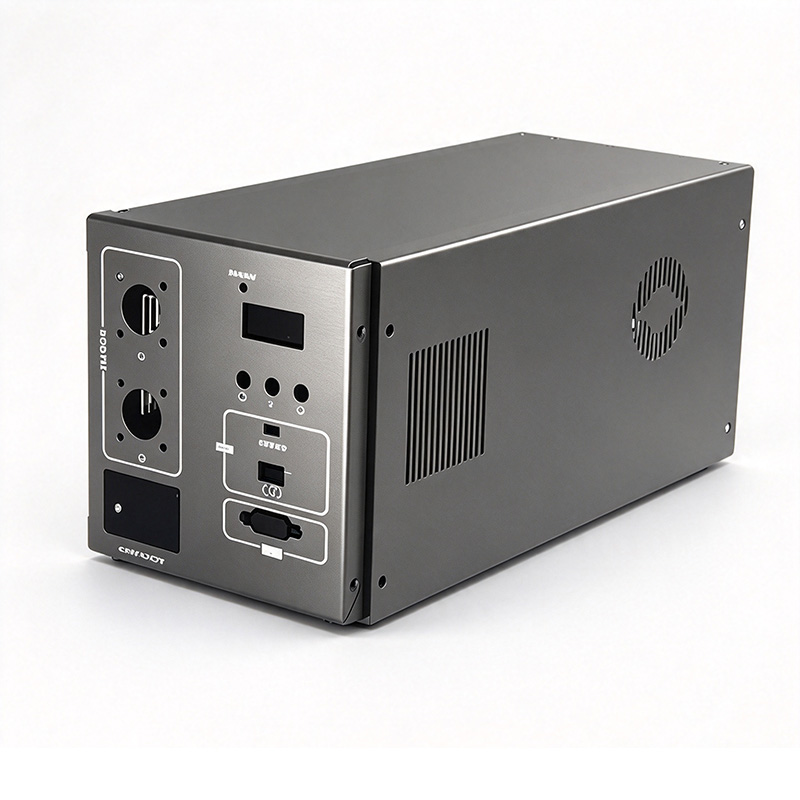
- 超低公差スタンピング:充電パイル筐体に高精度スタンピング技術を採用することで、タッチスクリーンベゼルの隙間をなくし、完全な耐候性を実現します。
- 空気の流れとスペースの最適化: 精密な通気口の形状を統合して プレシジョン2Uラックシャーシ 高密度データセンターにおけるサーバーの熱による性能低下を防ぎます。
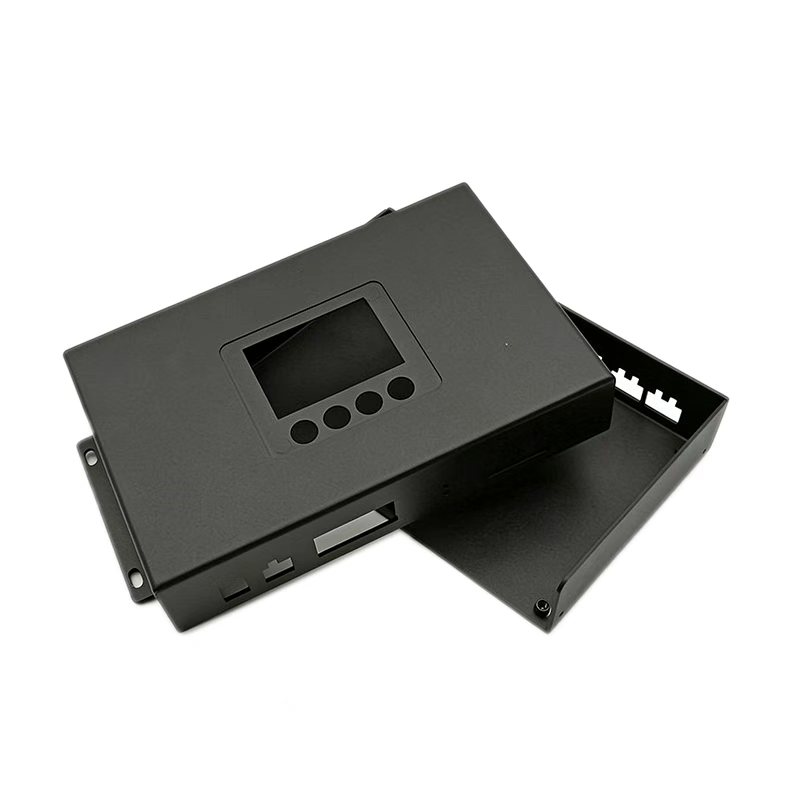
- ターンキー・サブアセンブリ:すぐに電子機器を取り付けられる、生産準備済みの板金設計部品を提供することで、顧客の組立リードタイムを短縮します。
生産準備が整った板金設計のために、SanJun Hardwareと提携しましょう。
カスタム板金加工コストを30%削減するには、設計力学と製造現場における実行力の両方を理解している戦略的な製造パートナーが必要です。SanJun Hardwareは、板金加工におけるDFM解析、ラピッドプロトタイピング、そして拡張可能な製造を組み合わせることで、このギャップを埋めます。

- 包括的なCADレビュー:図面をご提出いただければ、板金設計の最適化、材料削減、および労力節約に焦点を当てた無料のエンジニアリング評価をご提供いたします。
- ラピッドプロトタイピング:アマダの先進的なレーザー加工機と曲げ加工機を使用することで、1ピースの試作品から本格的な量産までスムーズに移行できます。
- ターンキーソリューション:カスタム板金加工、仕上げ、ボックスビルド組立サービスをすべて網羅し、サプライチェーンを効率化します。
カスタム板金製造コストを削減する準備はできていますか? サンジュンハードウェアに今すぐお問い合わせください 板金加工に関する無料のDFM解析と即時見積もりをご希望の場合は、こちらからお申し込みください。
FAQ
Q:特注板金加工のコストを押し上げる主な要因は何ですか?
A:板金加工のコストが高くなる主な原因は、原材料の無駄、頻繁な工具交換を必要とする非標準的な曲げ半径、広範囲にわたる手作業による溶接作業、および重要でない寸法に対する不必要に厳しい公差などです。
Q:DFM(設計製造性)レビューは、カスタム金属筐体の溶接コスト削減にどのように役立ちますか?
A:板金DFMレビューでは、複数部品の溶接継手の代わりに折り曲げフランジを採用し、位置合わせを迅速化するために自己位置決めタブとスロットを組み込み、溶接コストと溶接後の研削を削減するために圧入式PEMハードウェアを使用しています。
Q:なぜカスタム板金部品の曲げ半径を標準化する必要があるのですか?
A:すべての形状に標準的な曲げ半径を使用することで、プレスブレーキのオペレーターは工具交換の回数を減らして部品を成形できるため、機械のダウンタイム、セットアップ作業、および全体的な生産コストを削減できます。
質問:板金設計におけるDFM(製造性設計)レビューは、製品開発プロセスのどの段階で行うべきでしょうか?
A:板金加工におけるDFM解析は、試作品製作や金型製作を行う前の、初期の3D CAD設計段階で行うべきであり、変更が最も簡単で費用もかからない段階で、技術的な問題を修正できるようにするためです。



コメント