板金の効果的な熱管理は、現代の電子機器筐体設計において最も重要な課題の一つです。設計者は、ユニットの製造コストを予算内に抑えつつ、空気の流れを最大化しようとする際に、しばしば複数のトレードオフに直面します。
- 高いCFM(立方フィート/分)の要求と、過剰なファン静圧損失とのバランスを取る。
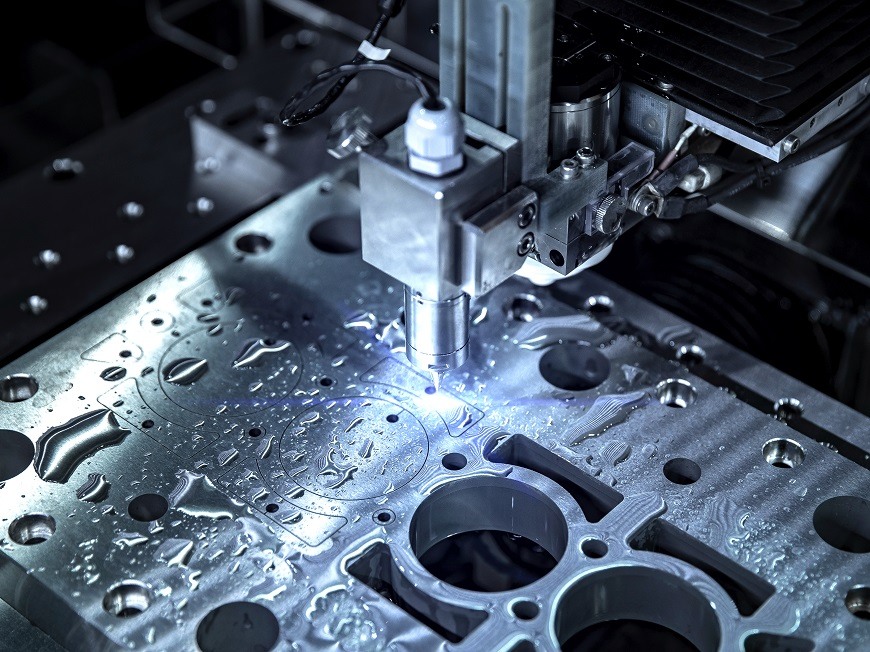
- 放熱性を向上させるために複雑な形状の板金通気孔を選択するが、その分CNCパンチング加工やレーザー切断のコストが増加する。
- 構造的な剛性とEMIシールド性能を維持しつつ、換気口の開口率を最大化する。
- 量産時の工具摩耗と製造リードタイムを削減する。
に サンジュンハードウェア15年以上のOEM/ODM経験を持つ一流の板金加工会社である当社は、熱シミュレーションとコスト効率の高い製造の間のギャップを埋めます。カスタムの精密2Uラックシャーシから、堅牢な屋外通信用電源キャビネットやBESSエンクロージャまで、当社のエンジニアリングチームは、無料の板金DFMレビューサービス、エンドツーエンドのカスタムレイアウト設計、24時間以内の見積もり、熱ボトルネックを解消する生産サービスへの迅速なプロトタイピングを提供します。
熱設計製造における気流と製造コストのバランス
電子機器筐体の最適な冷却を実現するには、流体力学の深い理解と実用的な板金設計製造原理を組み合わせる必要があります。 熱管理 DFM 空気抵抗、構造剛性、製造可能性、およびコストを同時に考慮する。

ファンの静圧と動作点について理解する
適切な冷却ファンを選定するには、システムインピーダンスを分析し、ファンが設計通りの性能曲線で効率的に動作することを確認する必要があります。
- ファン動作点の調整:システム抵抗曲線とファン性能曲線の交点によって、実際のファン動作点と送風量(CFM)が決まります。ファンの静圧抵抗が高くなると、CFMは大幅に低下します。
- インピーダンス緩和:過剰な板金による空気の流れの制限は、ファンの動作点を低効率領域に移行させ、ファンの消費電力、騒音、およびユニットコストを増加させます。
有孔パネルの圧力損失における開口面積比のジレンマ
構造的な完全性を損なうことなく、有孔パネルの圧力損失を最小限に抑えるには、換気口の開口率を最大化することが不可欠です。
- 有孔パネルの圧力損失:換気口の開口率が低いと局所的な乱流が発生し、吸気口と排気口の壁面における静圧損失が増加します。
- 構造上の妥協点:開口率を60%以上にすると、CNCパンチングや曲げ加工時に板金が反り、より厚いゲージが必要となり、材料費が増加する可能性があります。
したがって、穴あきパネルの圧力損失と構造強度とのバランスを取ることは、板金熱管理の基本的な要素である。
費用対効果の高い板金換気設計のためのDFMルール
設計サイクルの早い段階でスマートな板金DFMルールを導入することで、必要な風量を維持しながら単位コストを大幅に削減できます。実用的な板金換気設計では、風量(CFM)、工具効率、パネル強度、および圧力損失のバランスを取る必要があります。

適切な換気パターンの選択:穴あきタイプ、ハニカムタイプ、ルーバータイプ
板金製換気システムの設計はそれぞれ、熱要件、EMI対策、製造予算に応じて、明確な利点を提供します。
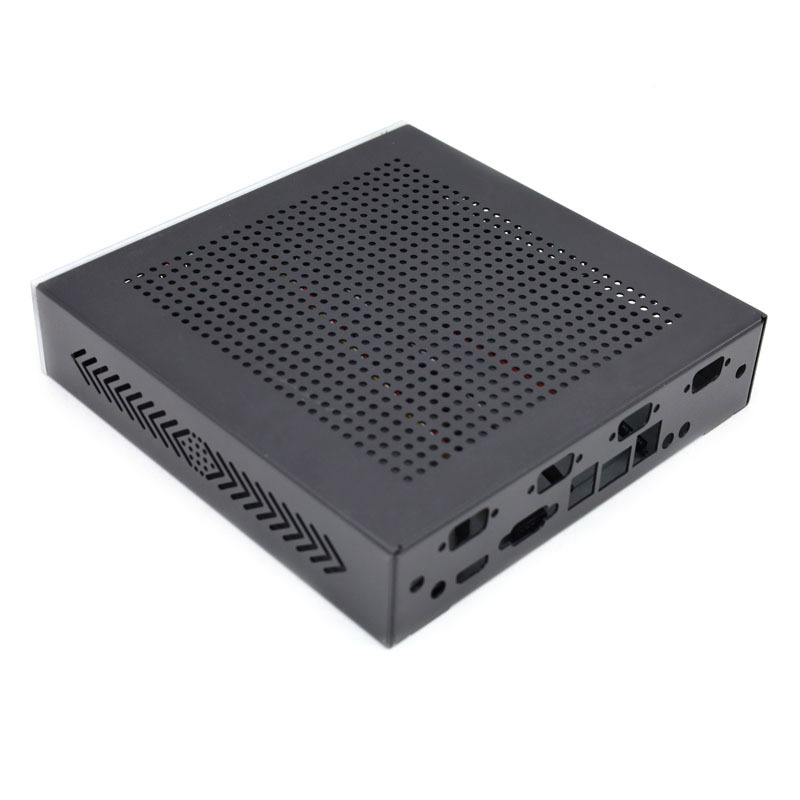
- 穿孔通気パターン:円形または正方形の千鳥配置の穴を使用した標準的な穿孔通気パターンは、高い開口率、CNCパンチングの容易さ、低い工具コスト、および構造強度との間で最適なバランスを提供します。
- ハニカム状の通気孔:ハニカム状の通気孔は、優れた開口率と最適な気流方向を実現し、圧力損失も少ないですが、専用のクラスターツールまたはレーザー加工が必要です。
- ルーバー換気設計:ルーバー換気設計は、防滴仕様の屋外用途に最適ですが、標準的な穴あきパターンに比べて空気の流れに対する抵抗が大きくなります。
したがって、穴あき通気口パターン、ハニカム通気孔、ルーバー通気設計の中から選択する際には、断熱性能と製造コストの両方を考慮する必要がある。
板金通気孔加工における工具最適化
製造工程における工具効率は、サイクルタイム、機械の摩耗、そして最終的な単価に直接影響を与える。
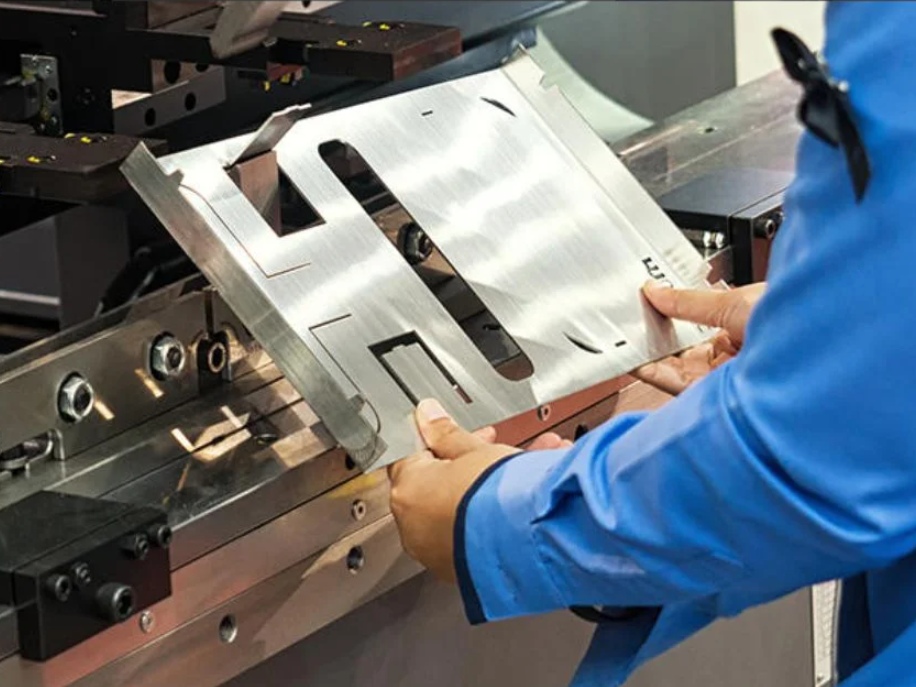
- 穴ピッチの標準化:ピッチと穴のサイズを一定に保つことで、マルチホールクラスタパンチを使用して、1回の加工で複数の板金通気孔を作成できるようになり、CNCマシンの稼働時間を大幅に短縮できます。
- 曲げ線からの距離:板金通気孔を曲げ線から板厚の少なくとも2~3倍の距離に保つことで、成形時の穴の歪みを防ぎ、コストのかかる二次加工を回避できます。
アプリケーションシナリオ:SanJunハードウェアが実際の熱ボトルネックを解決する場面
熱管理に関するDFM(設計製造性)ルールを適用するには、特定の動作環境に基づいた、カスタマイズされた製造技術が必要です。ここでは、SanJun Hardwareが要求の厳しい産業用途においてどのように価値を提供しているかをご紹介します。

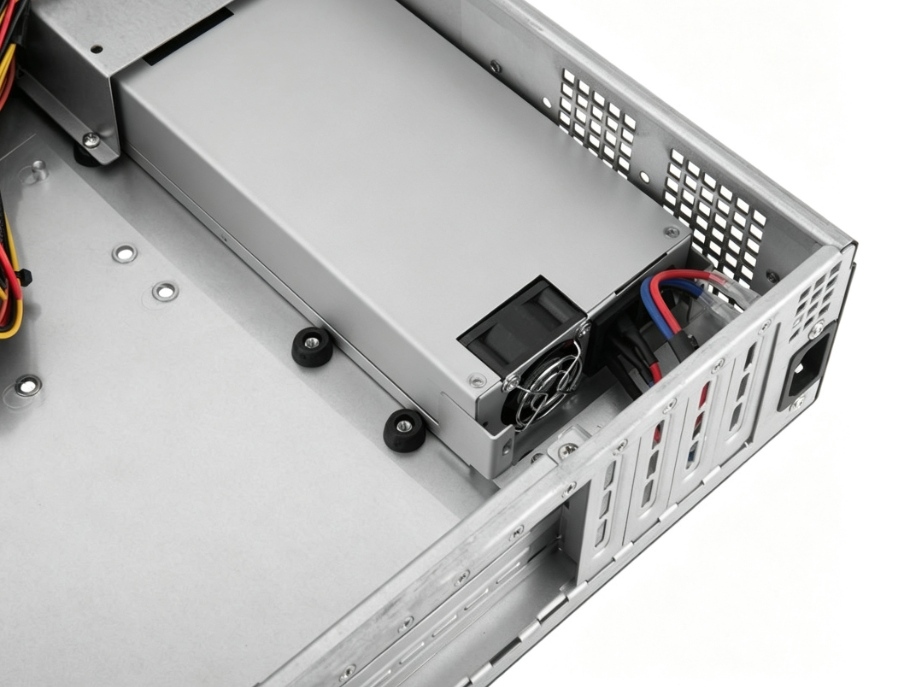
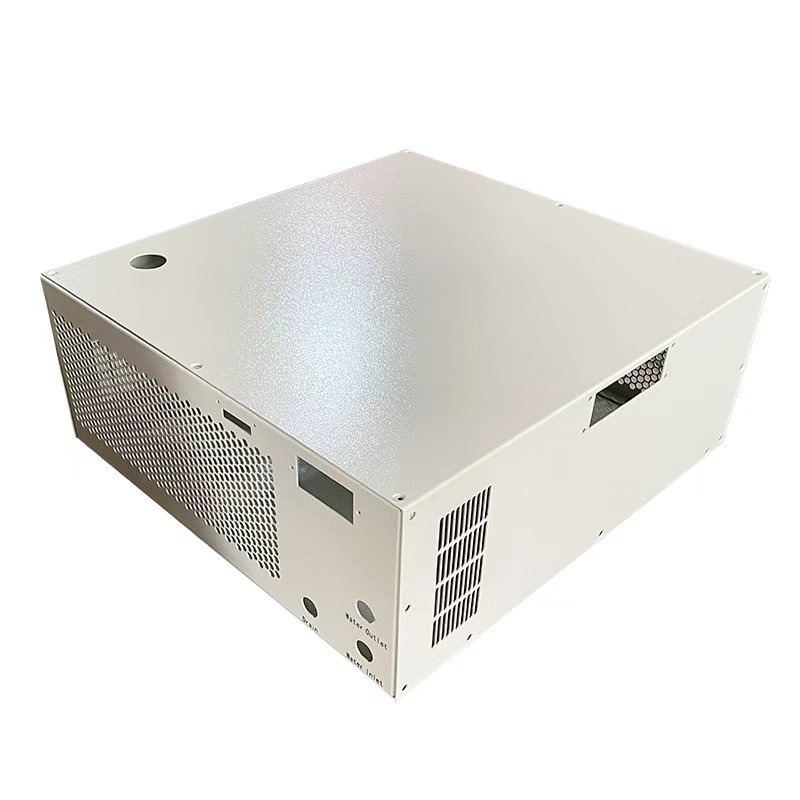
エンタープライズデータセンター:高精度2Uラックシャーシ冷却
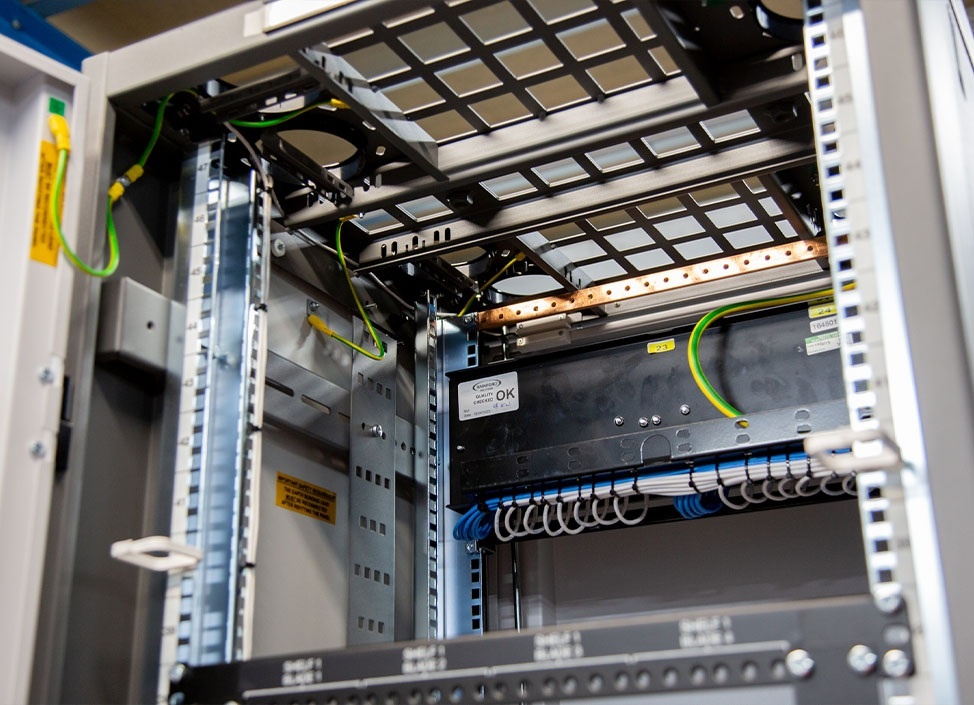
高密度サーバーシャーシ 厳しい寸法制約の下で、高温部品全体に連続的かつ均一な気流が流れることが求められる。
- 課題:部品密度が高いため、コンパクトな2Uサーバー筐体内部でファンの静圧抵抗が大きくなり、熱による性能低下のリスクが高まる。
- SanJunカスタムソリューション:筐体内のエアフローを最適化するため、前面パネルと背面排気パネル全体に、最適なピッチを持つ高密度の通気孔パターンを設計しました。
- 結果:構造パネルの平面度を維持しながら、開口率58%を達成し、ファンの動作点性能を最適化し、シャーシのプレス加工コスト全体を削減しました。
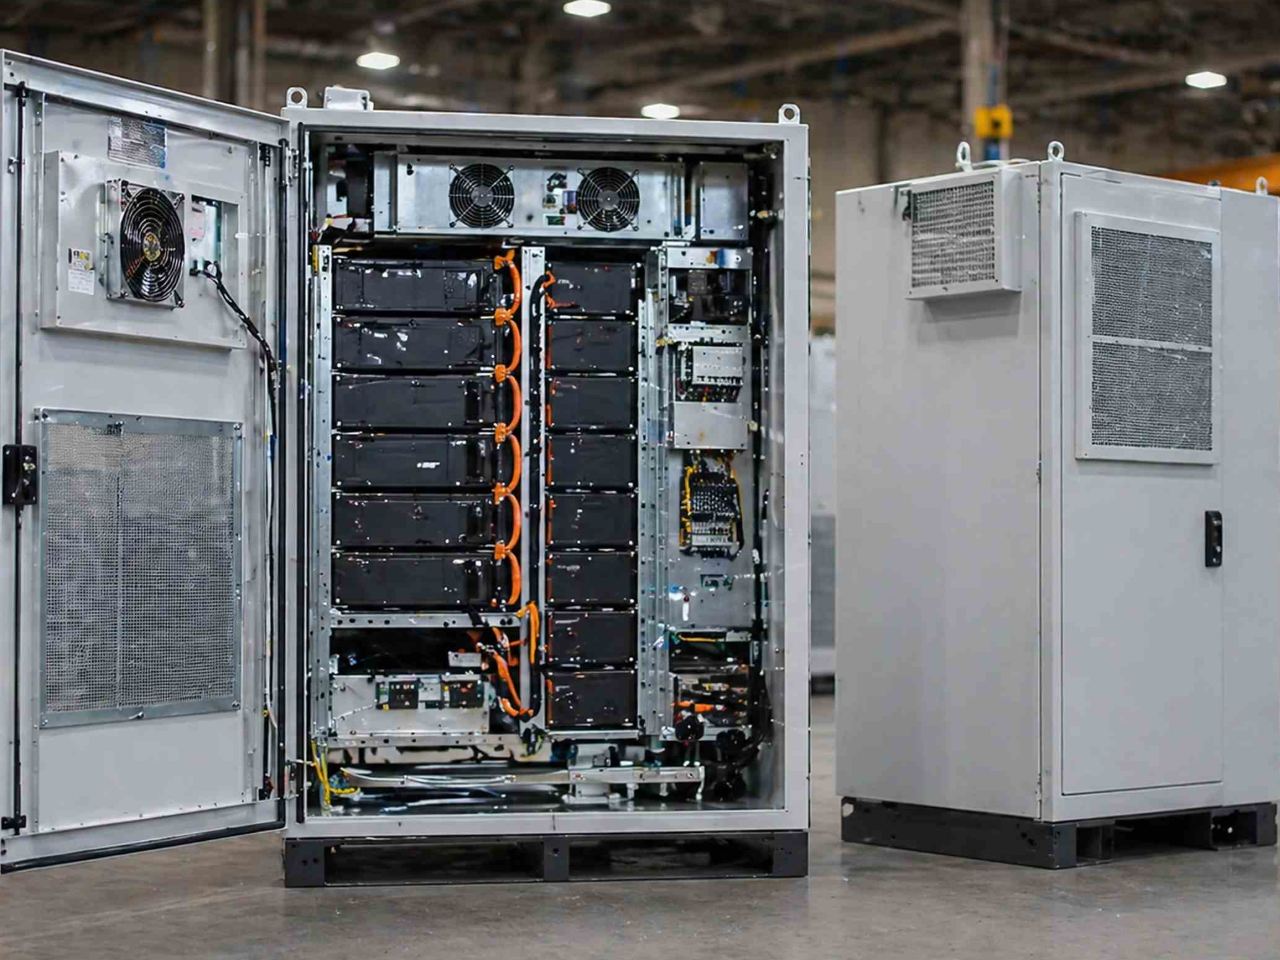
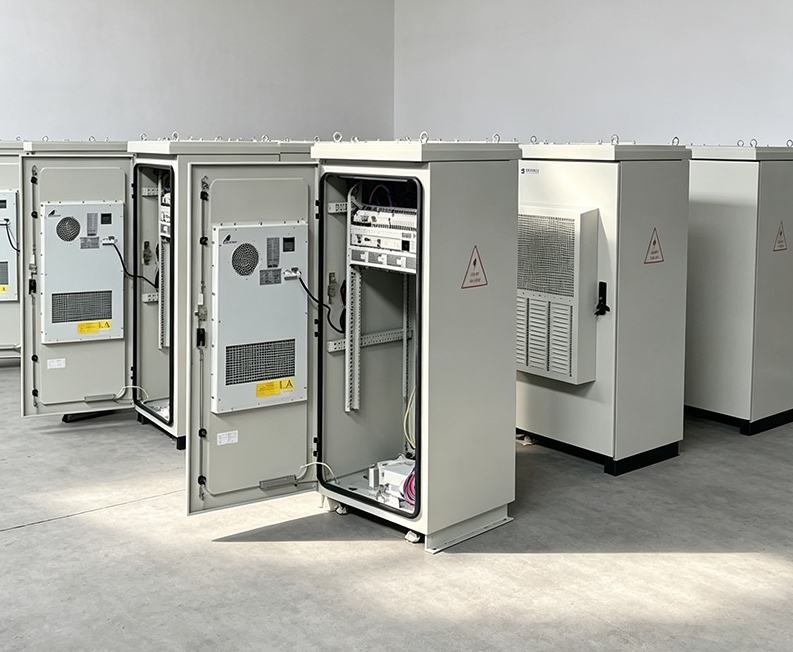
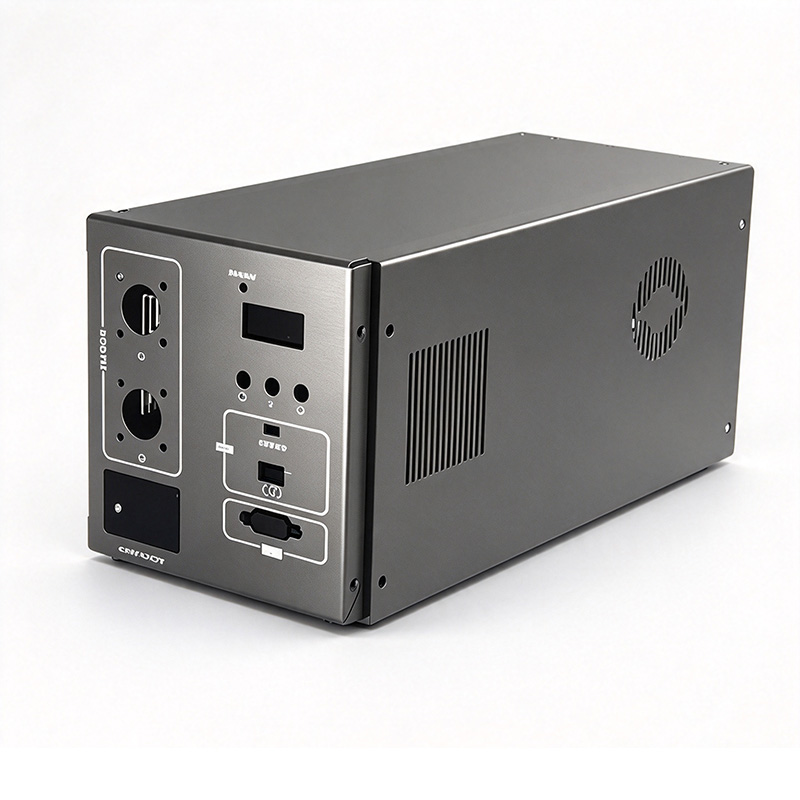
高出力屋外キャビネット:エネルギー貯蔵および通信機器筐体のエアフロー最適化
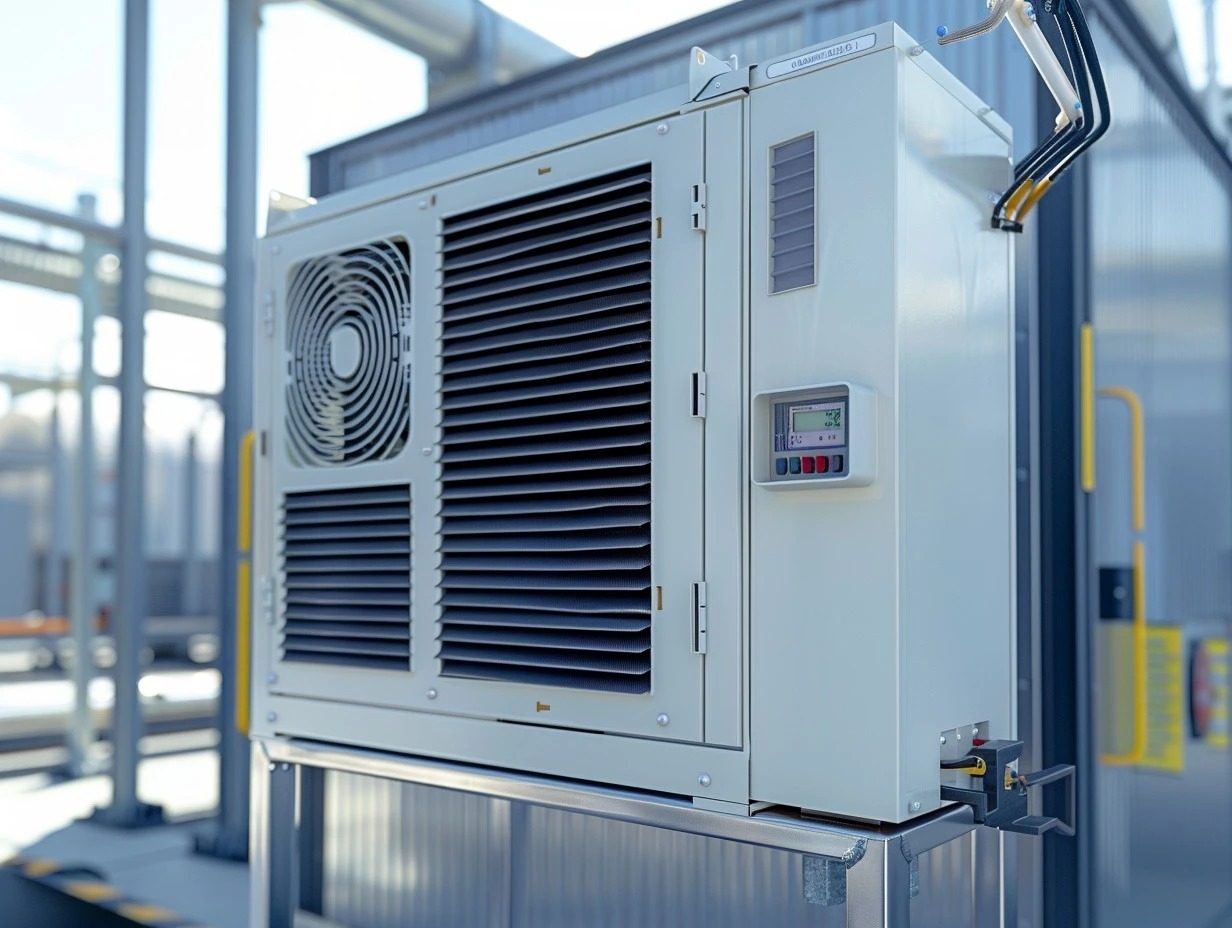
屋外エネルギー貯蔵システム(BESS)と 通信キャビネット 内部の電子機器を天候から保護しつつ、筐体内の空気の流れを効果的に最適化する必要がある。
- 課題:ルーバー式の通気口や雨よけカバーは空気の流れを阻害し、ファンに余計な負荷をかけ、エネルギー消費量を増加させる。
- SanJunカスタムソリューション:SanJun Hardwareは、ハイブリッドな板金換気設計パターンを統合しています。これは、方向性ルーバーと、ダストフィルターの背後にある最適化されたハニカム換気孔を組み合わせたものです。
- その結果:部品寿命の延長、ファン騒音の低減、エネルギー消費量の削減、そして堅牢なIP規格準拠の構造性能を実現しました。
SanJun製ハードウェアで熱性能を最適化
板金加工における熱管理性能と製造効率のバランスを取るために、SanJun HardwareはシステムCFMを損なうことなくコスト削減を実現するエンドツーエンドのエンジニアリングサポートを提供します。

無料のDFMおよび構造CAD設計:当社では、板金DFMレビューを無料で提供し、穴のピッチ、通気パターンの配置、通気開口率、曲げ線の公差を最適化するための、生産準備が整った図面一式を生産前に提供します。
- 24時間以内の迅速な見積もり:迅速なコスト見積もりと製造可能性に関するフィードバックにより、エンジニアリングチームは厳しいプロジェクトスケジュールを順調に進めることができます。
- 迅速なプロトタイプ作成から量産へ:7~10日間のプロトタイプ実行で、気流特性、ファン静圧、適合性を検証し、その後、コスト効率の高い大量生産へとスムーズに移行します。
- 少量注文と柔軟な製造:金型不要の1個試作品に対応し、初日から完全なカスタマイズ制御を実現します。
熱的なボトルネックや過剰な製造コストによって、ハードウェア設計が損なわれることのないようにしましょう。 サンジュンハードウェアに今すぐお問い合わせください 無料の板金設計製造性レビュー、24時間以内の図面作成、そしてカスタム筐体に対する競争力のある価格をご提供いたします。
FAQ
質問:換気口の開口率(面積比率)は、熱管理と板金製造コストの両方にどのような影響を与えますか?
A:換気口の開口率が高いほど空気抵抗とファンの静圧損失が低減され、ファンはより低いエネルギーレベルで最大の風量(CFM)を発揮できます。ただし、開口率が60%を超えると、板金が打ち抜き加工や曲げ加工中に反り、特殊な工具やより厚い材料が必要となり、単位コストが増加します。
質問:静圧低下と生産効率のバランスが最も良い通気口パターンはどれですか?
A:千鳥配置の標準的な円形穿孔通気口パターンは、一般的に最もバランスの取れた形状です。ハニカム状の通気孔やルーバーと比較して、標準的なCNCクラスターパンチを使用して迅速かつ低コストで製造できるだけでなく、高い開口率と低い静圧抵抗を実現できます。
Q:板金換気パターンを設計する際に、ファンの静圧が重要になるのはなぜですか?
A:ファンの静圧は、筐体が空気の流れに及ぼす抵抗を表します。板金製の通気孔が小さすぎたり、間隔が広すぎたりすると、システムインピーダンスが上昇し、ファンの動作点が最適な範囲から外れ、実際の送風量(CFM)が大幅に低下します。
質問:図面が完全に確定する前に、板金熱設計のDFMレビューを実施することは可能ですか?
A:はい。板金設計の初期段階でDFM(製造性設計)レビューを行うことで、エンジニアは最終的なCAD確定前に穴のピッチ、パネルの厚さ、通気口の配置などを調整でき、高額な金型変更を回避し、製造コストを抑えながら電子機器筐体の冷却性能を向上させることができます。

コメント