在快节奏的硬件开发行业,产品及时上市和性能同样重要。然而,许多硬件工程团队在制造过程中会遇到意想不到的问题。由于布局上的小失误,他们的项目进度会延迟。当定制设计忽视工厂生产线的限制时,公司最终会面临昂贵的返工、原型失败以及生产线闲置。.
作为一家成立于2010年的顶级一站式OEM/ODM精密制造商,, 三骏五金 将复杂的设计转化为坚固的金属部件。我们拥有 5000 平方米的厂房。配备了先进的 Pradi 加工中心、AMADA EM2510 和 Tailife XP1250 数控冲床,以及 Ausma 数控折弯机。我们为全球提供高质量的基础设施部件。了解设计与车间需求之间的潜在冲突,将有助于您的下一个项目更快、更顺利地投产。.
误判材料选择和厚度限制
选择错误的材料规格或忘记机械限制,可能在激光器开始切割之前就导致项目停滞。.
紧弯半径及 K 因子监督
在设计尖角时,如果不考虑冷轧钢、镀锌钢或不锈钢的具体属性,金属在弯曲过程中会开裂或变形。.
- 钣金弯曲的物理学:每种金属合金在折弯机成型时都会伸长;这就需要计算精确的 K 值来调整展开式样。.
- 工厂约束:尝试内弯半径小于材料厚度会产生严重的结构应力和断裂。.
- 我们的优化解决方案:通过三君硬件的提前 可制造性设计(DFM)评审服务,我们的工程专家会评估您的3D模型,匹配弯曲半径与现有的工业工具,完全避免开裂和尺寸返工。.

材料厚度均匀性偏差
一个常见的设计缺陷是在单个集成结构组件中包含多个不同的厚度参数。.
- 次级操作陷阱:混合不同厚度迫使制造车间执行多次原材料设置、激光校准和不同的弯曲工具更换。.
- 焊接并发症:将厚实的框架与超薄蒙皮连接会增加 TIG/MIG 焊接过程中热烧穿的风险。.
- 精简的流程:在整个装配过程中统一标准化测量规程,可以加快生产速度,使自动化套料软件能够优化板材利用率并加快生产。.
公差分配和孔位不准确
间距不当和不切实际的尺寸预期是生产线上装配干扰的主要原因。.
多弯折外壳中的累积公差过大
工程师常常对大型外壳的每一个尺寸都应用通用的、严格的 ±0.05mm 的加工公差,这不必要地增加了生产成本和交货时间。.
- 公差叠加:在工业显示设备外壳这类复杂项目中,每一个折弯都会带来微小的误差,这些误差累积起来,会导致安装点对齐出现问题。.
- 案例研究:某跨国商用电子设备客户因多角度机箱上的公差累积导致安装孔偏移1.2毫米,从而面临两周的延误。 San Jun Hardware 通过部署先进的自动化铆接机并实施主基准装配系统解决了这一问题,将定位开孔的公差控制在精确的 ±0.1 毫米范围内,同时实现了 100% 的装配合格率。.
- 成本效益工程:仅在关键配合界面上关注严格的公差,允许外观装饰面板上有切实的商业余量。.

孔距弯边太近
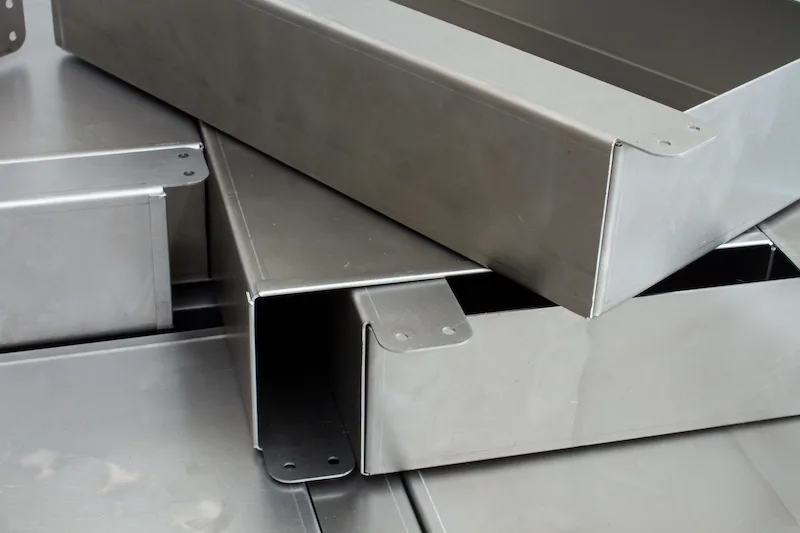
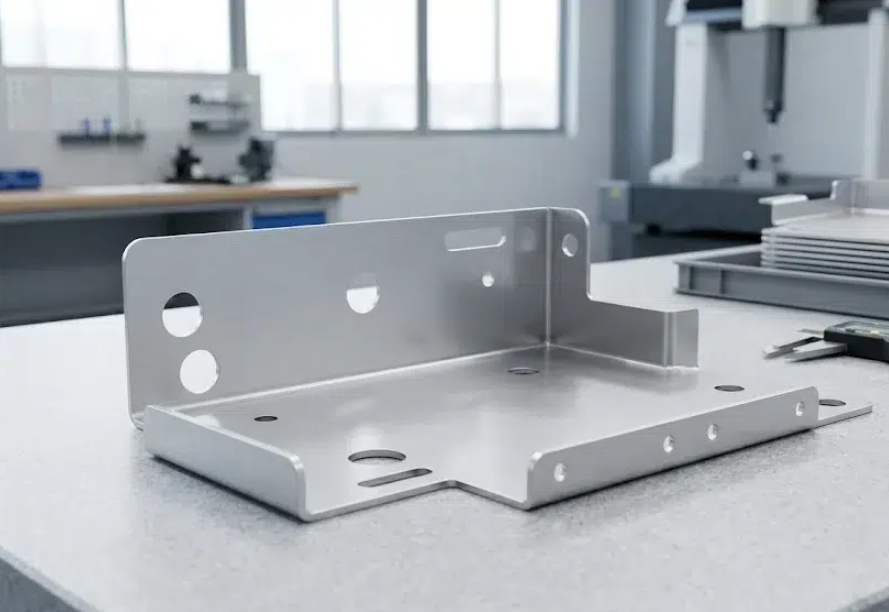
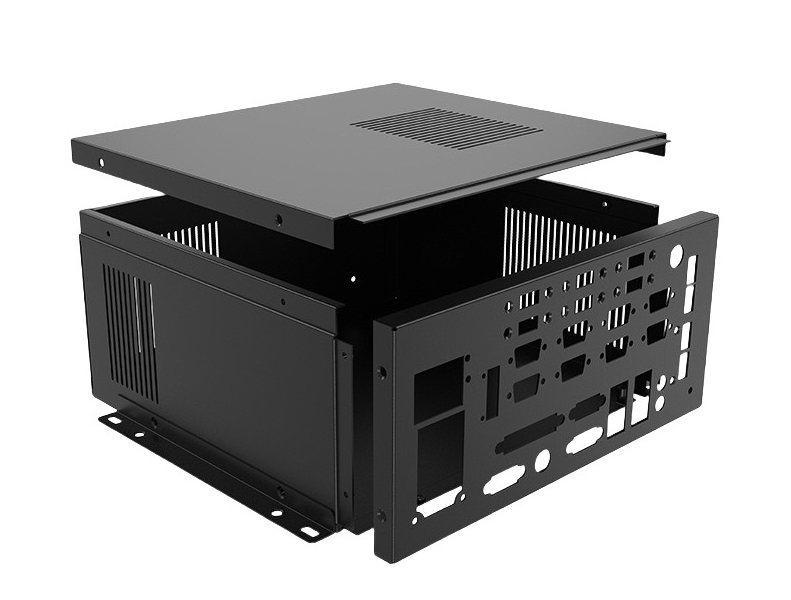
将切口、开槽或通风孔设置在折弯线旁边,会在折弯机加工时导致严重变形。.
- 材料拉伸效应:当金属被压入模具时,任何附近的孔都会被拉伸成一个长长的、无用的椭圆形。.
- 硬件故障:孔洞变形,导致无法正确安装压铆螺柱、铆钉或螺纹嵌件。.
- 安全距离规则:始终将孔的边缘置于距离弯曲切线至少三倍材料厚度(3T)的位置,以确保完整的结构完整性。.
忽略环境保护和热管理住房要求
对于部署在崎岖户外环境中的工业基础设施,结构设计错误可能导致组件故障。.
户外外壳中的垫片设计缺陷
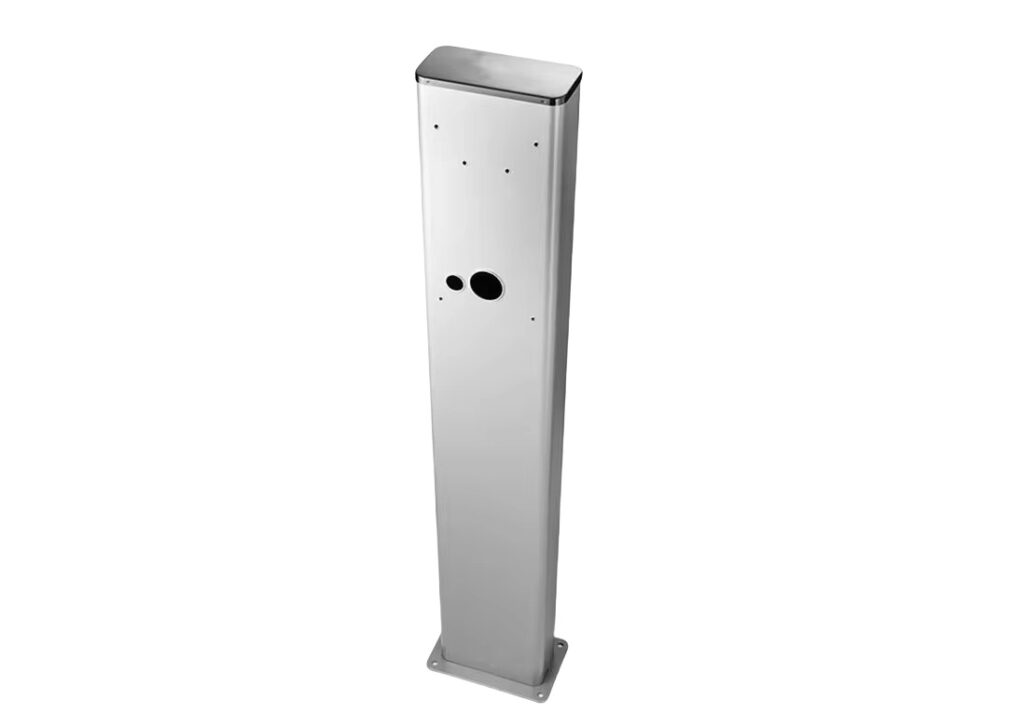
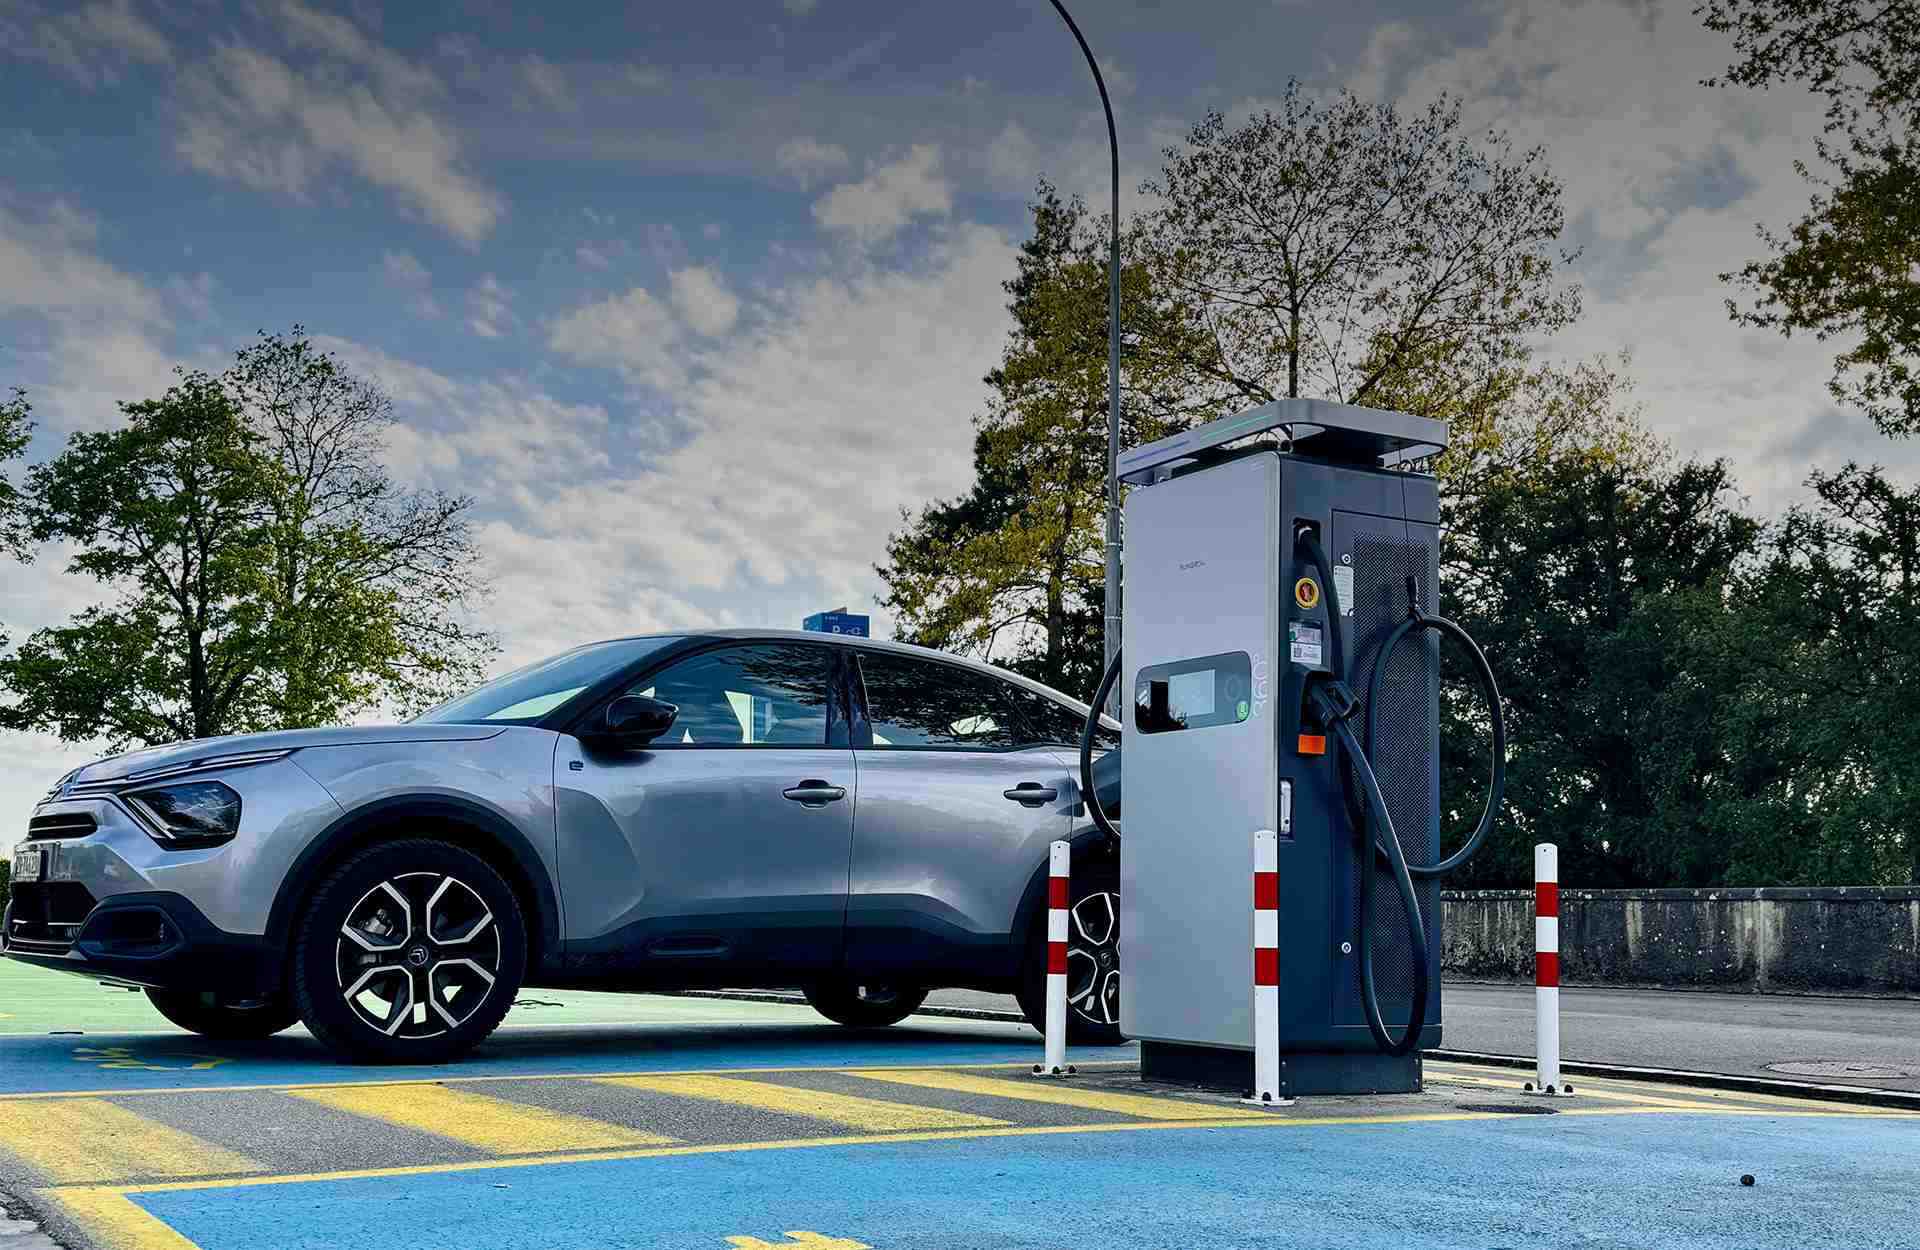
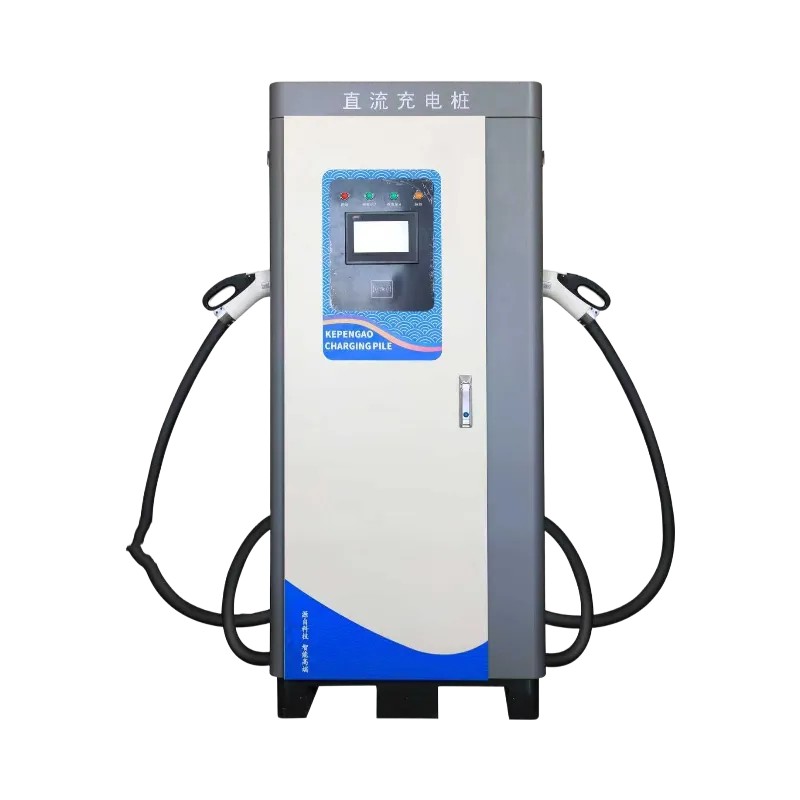
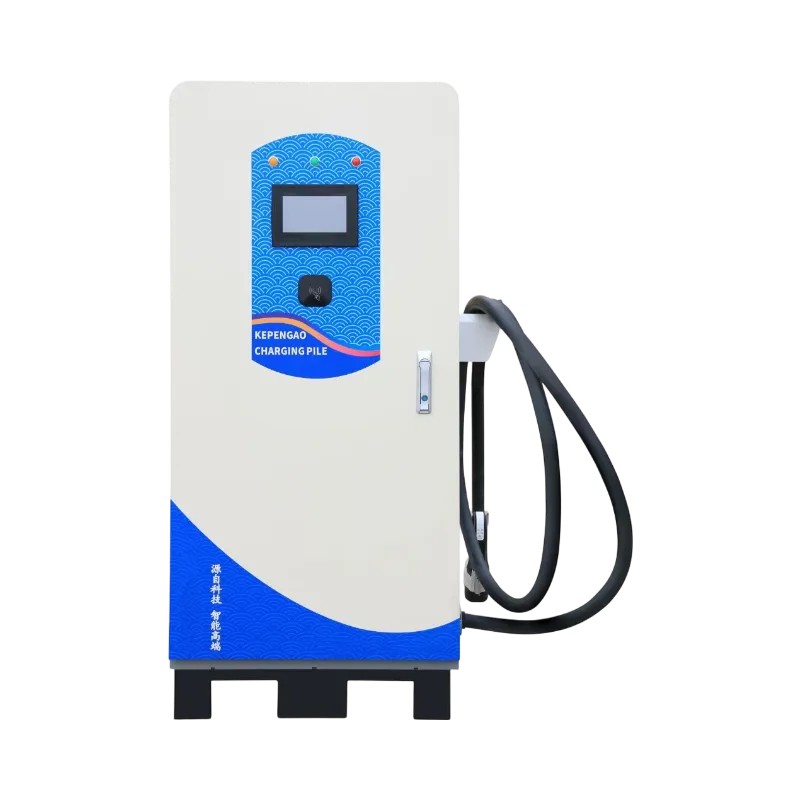
在开发像这样的基础设施时 直流充电桩外壳, 忽略建造适当的密封垫片结构通道会损害防风雨性能。.
- 入口故障:没有集成压缩唇的平面金属配合表面无法防止水和灰尘泄漏,无法通过 IP65 或 IP66 合规性测试。.
- 完工方面的考虑:如果未考虑最终工业粉末涂料或丝网印刷标识层的厚度,则密封性强的门封条可能卡住或无法正常闭合。.
- 我们的工艺集成:在三俊五金,我们制造专用的结构回流法兰,并提供预先安装的高耐久性环保垫圈以及原始金属制造件,以确保户外安全。.
大功率系统通风不足
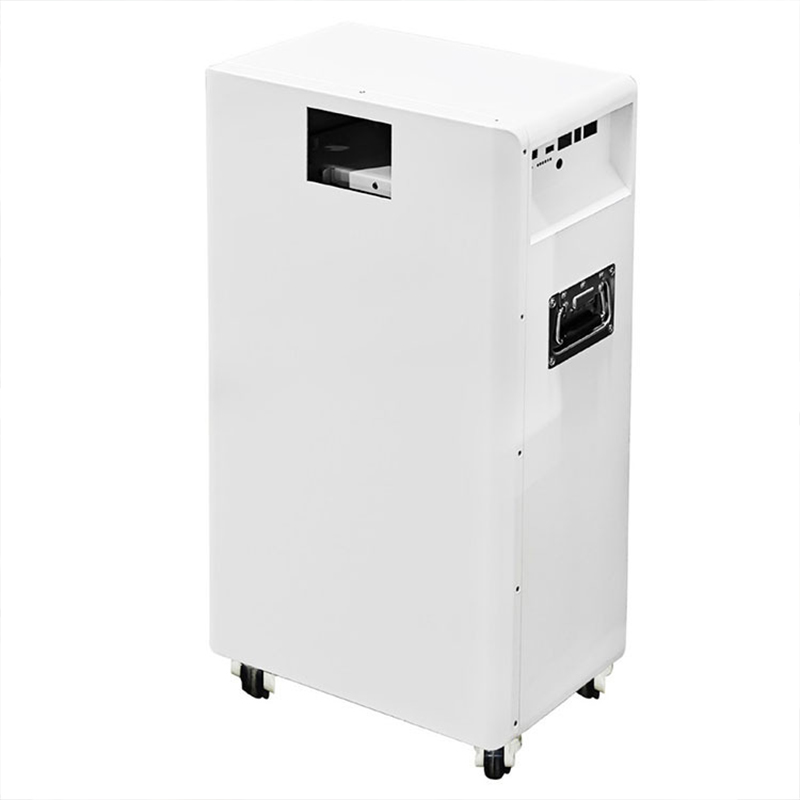
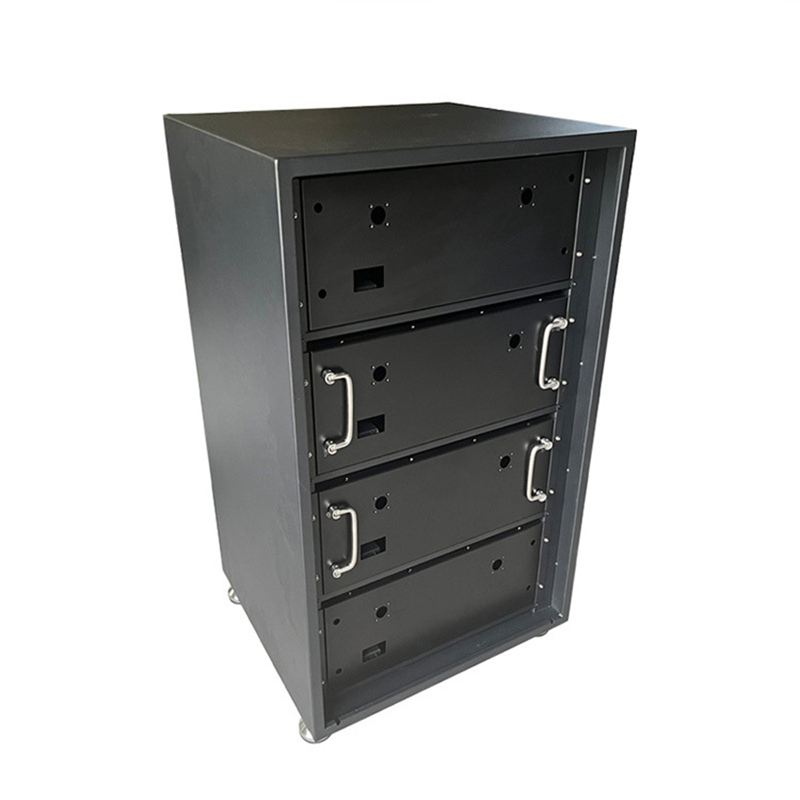
重工业系统,例如大型 储能柜(BESS), 产生大量的内部热量,必须通过智能外壳几何形状来管理。.

- 散热瓶颈:限制性的气流通道或尺寸不足的百叶窗会导致热量迅速积聚,从而触发敏感锂电池模块的热关断。.
- 结构弱化:高速数控冲孔加工时,冲压大量密集排列的通风孔可能导致薄板变形。.
- 先进制造的解决之道:我们通过使用精密自动化百叶窗和CNC引导的蜂窝冷却阵列来应对这一挑战,这些阵列可最大限度地提高气流,同时保持工业控制环境所需的刚性结构保护。.
结论
避免这些常见的钣金错误需要一个能够弥合数字 CAD 概念与实际车间物理学之间差距的制造合作伙伴。在三俊五金,我们不仅仅处理订单;我们积极保护您的生产计划。从最初的工程分析和快速原型制作到最终组装、包装和全球物流,我们优化了旅程中的每一个环节。.
不要让设计疏漏拖延您下一次的商业发布。. 联系三骏五金公司 通过 limeranne@gmail.com 发送邮件或致电 +86 13530826471,即可获得全面的 DFM 审核,加速您的产品上市进程。.
常见问题解答
问:如何准确预测和预防通风孔密集区域的钣金变形?
A:当孔洞之间的距离至少是材料厚度的两倍时,变形会减小。应力消除的冲孔模式有助于分散载荷。在设计早期选择合适的材料回火也能降低风险。.
答:在耐腐蚀性和结构耐久性方面,最具成本效益的材料选择是什么?
热浸镀锌钢 (SGCC) 和铝合金能提供最佳的平衡。它们通过天然的电化学反应抵抗湿气,并省去了昂贵的额外镀层步骤。.
问:为什么定制外壳在最终组装时经常出现对齐问题?
A:装配问题通常追溯到公差叠加。激光切割、弯曲和焊接产生的微小误差会累积到零件上。这些微小的偏移然后会影响最终零件表面的对接。.
问:高精密数控激光切割和折弯操作可实现的标准制造公差是多少?
A:标准的商业制造在激光切割和弯曲方面可达到±0.1毫米的精度。当材料厚度和零件几何形状允许时,先进的设备可以保持±0.05毫米的更严格的公差。.


发表评论