ペースの速いハードウェア開発業界では、製品を市場に投入するタイミングは、その性能と同じくらい重要です。しかし、多くのハードウェアエンジニアリングチームは、製造中に予期せぬ問題に直面します。わずかなレイアウトミスが原因で、納期が遅れます。カスタム設計が工場の制約を無視すると、企業は高額な手戻り、プロトタイプの失敗、そして遊休ラインを抱えることになります。.
2010年設立の、トップクラスのワンストップOEM/ODM精密製造メーカーとして, さんじゅうきんぞく
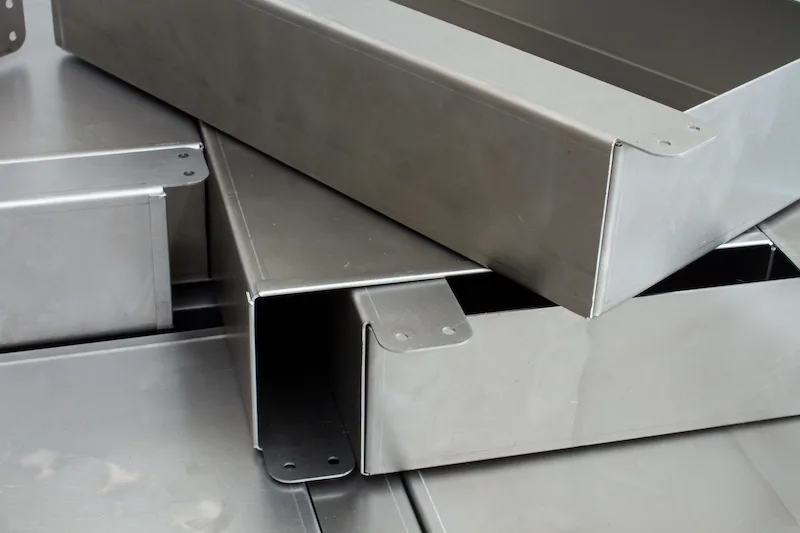
材料選択と厚さの制約の誤解 間違った材料仕様の選択や機械的限界の考慮漏れは、レーザー加工が開始される前にプロジェクトを頓挫させる可能性があります。.
タイトな曲げ半径とKファクターの管理 冷間圧延鋼、亜鉛めっき鋼、またはステンレス鋼の正確な特性を考慮せずに鋭角を設計すると、曲げ加工中に金属が割れたり変形したりします。.
シート曲げの物理学:プレスブレーキで成形される際、すべての金属合金は伸びます。これには、フラット展開レイアウトを調整するために正確なKファクターを計算する必要があります。.
ファクトリー制約:素材の厚みよりも小さいタイトな内側曲げ半径を試みると、深刻な構造的応力と亀裂が発生します。.
当社の最適化ソリューション:三潤ハードウェアの現状を考慮した 製造のための設計
均一な材料厚さのばらつき 一般的な設計上の欠陥は、単一の統合された構造部品内に複数の異なる厚さパラメータを組み込むことです。.
二次加工の落とし穴:異なる厚みを混ぜると、製造現場では複数の原材料セットアップ、レーザーキャリブレーション、および個別の曲げ工具の変更を実行する必要が生じます。.
溶接の合併症:厚みのあるフレームと極薄のスキンとを接合すると、TIG/MIG溶接作業中に熱による焼き付きのリスクが高まります。.
合理化されたアプローチ:アセンブリ全体で均一なゲージに標準化することでスループットが加速され、自動ネストソフトウェアがシート使用率を最適化し、生産速度を向上させることができます。.
不正確な公差配分と穴の配置 不適切な間隔と非現実的な寸法公差は、生産ラインでの組み立て干渉の主な原因となっています。.
多曲げエンクロージャーにおける過剰な累積許容差 エンジニアは、広範な筐体のあらゆる寸法に、一般的に、0.05mmというタイトな機械加工公差を適用しがちですが、これは不必要に製造コストとリードタイムを増大させます。.
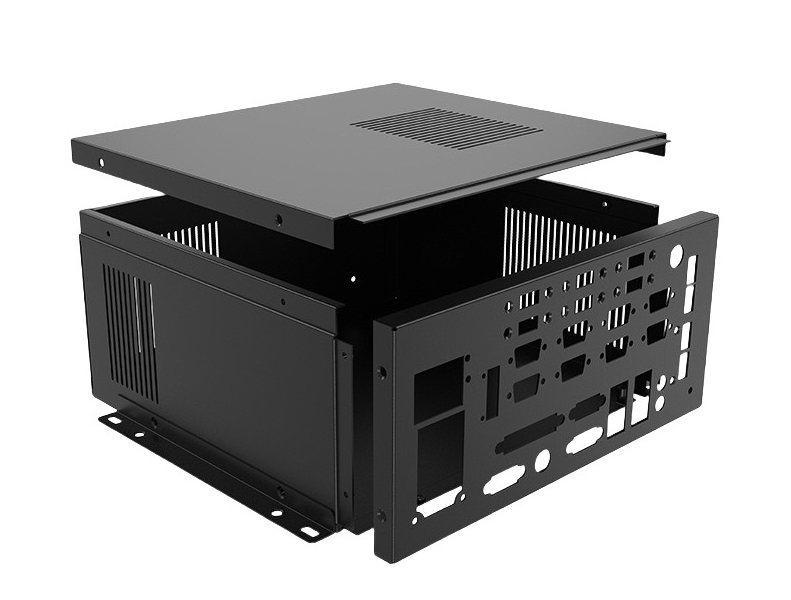
トレランススタックアップ:産業用ディスプレイ装置筐体のような複雑なプロジェクトでは、すべての曲げ加工にわずかな誤差が生じ、それが蓄積して取り付け位置のずれにつながります。.
事例:ある多国籍の民生用電子機器メーカーは、多角形のシャーシ全体にわたる公差の累積により、取り付け穴の位置が1.2mmずれてしまい、2週間の遅延に見舞われました。 San Jun Hardwareは、当社の高度な自動リベッターを導入し、マスターデータ組立システムを構築することでこの問題を解決しました。これにより、位置決め用切り欠きの公差を±0.1mmの精度に維持し、100%の組立合格率を達成しました。.
コスト効率の良いエンジニアリング:精密公差は重要な嵌合部にのみ適用し、外装の化粧パネルには現実的な商用アローアンスを設ける。.
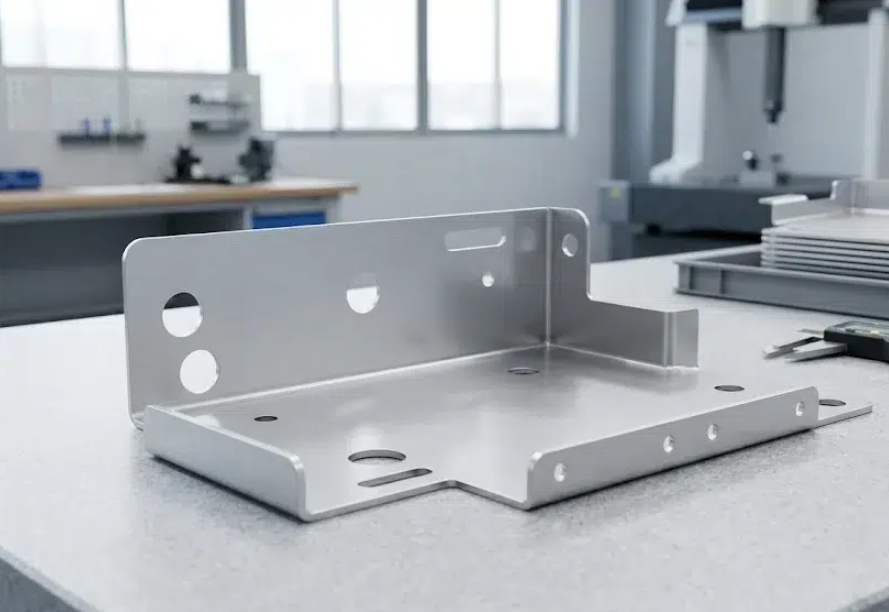
折り曲げ線に近すぎる穴の配置 曲げ線に近接して切り欠き、スロット、または通気孔を配置すると、プレスブレーキで曲げる際に深刻な歪みが発生します。.
材料延伸効果:金属がダイスに押し込まれると、近くの穴は細長い、使い物にならない楕円形に引き伸ばされます。.
ハードウェアの故障:穴が歪んでいるため、PEMスタッド、リベット、またはねじ込みインサートを正しく取り付けられません。.
安全距離ルール:曲げ接線線から穴の端部までの距離を、材料厚さの3倍(3T)以上離してください。これにより、完全な構造的完全性が保証されます。.
環境保護と熱管理の住宅要件を無視する 過酷な屋外環境に展開される産業インフラストラクチャでは、構造設計上の誤りはコンポーネントの故障につながる可能性があります。.
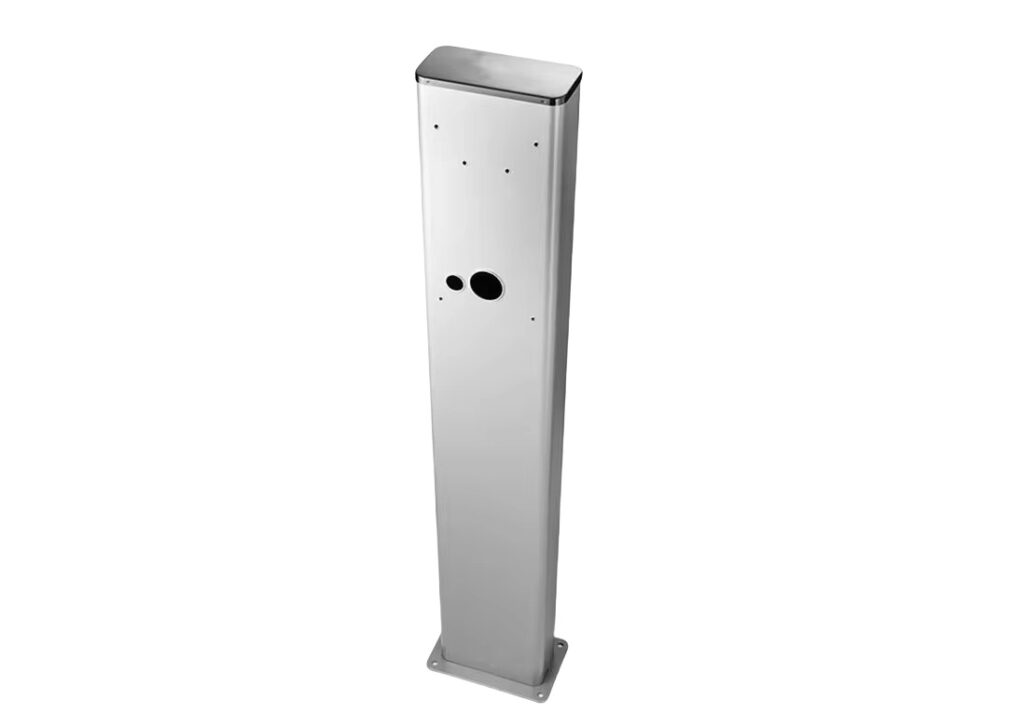
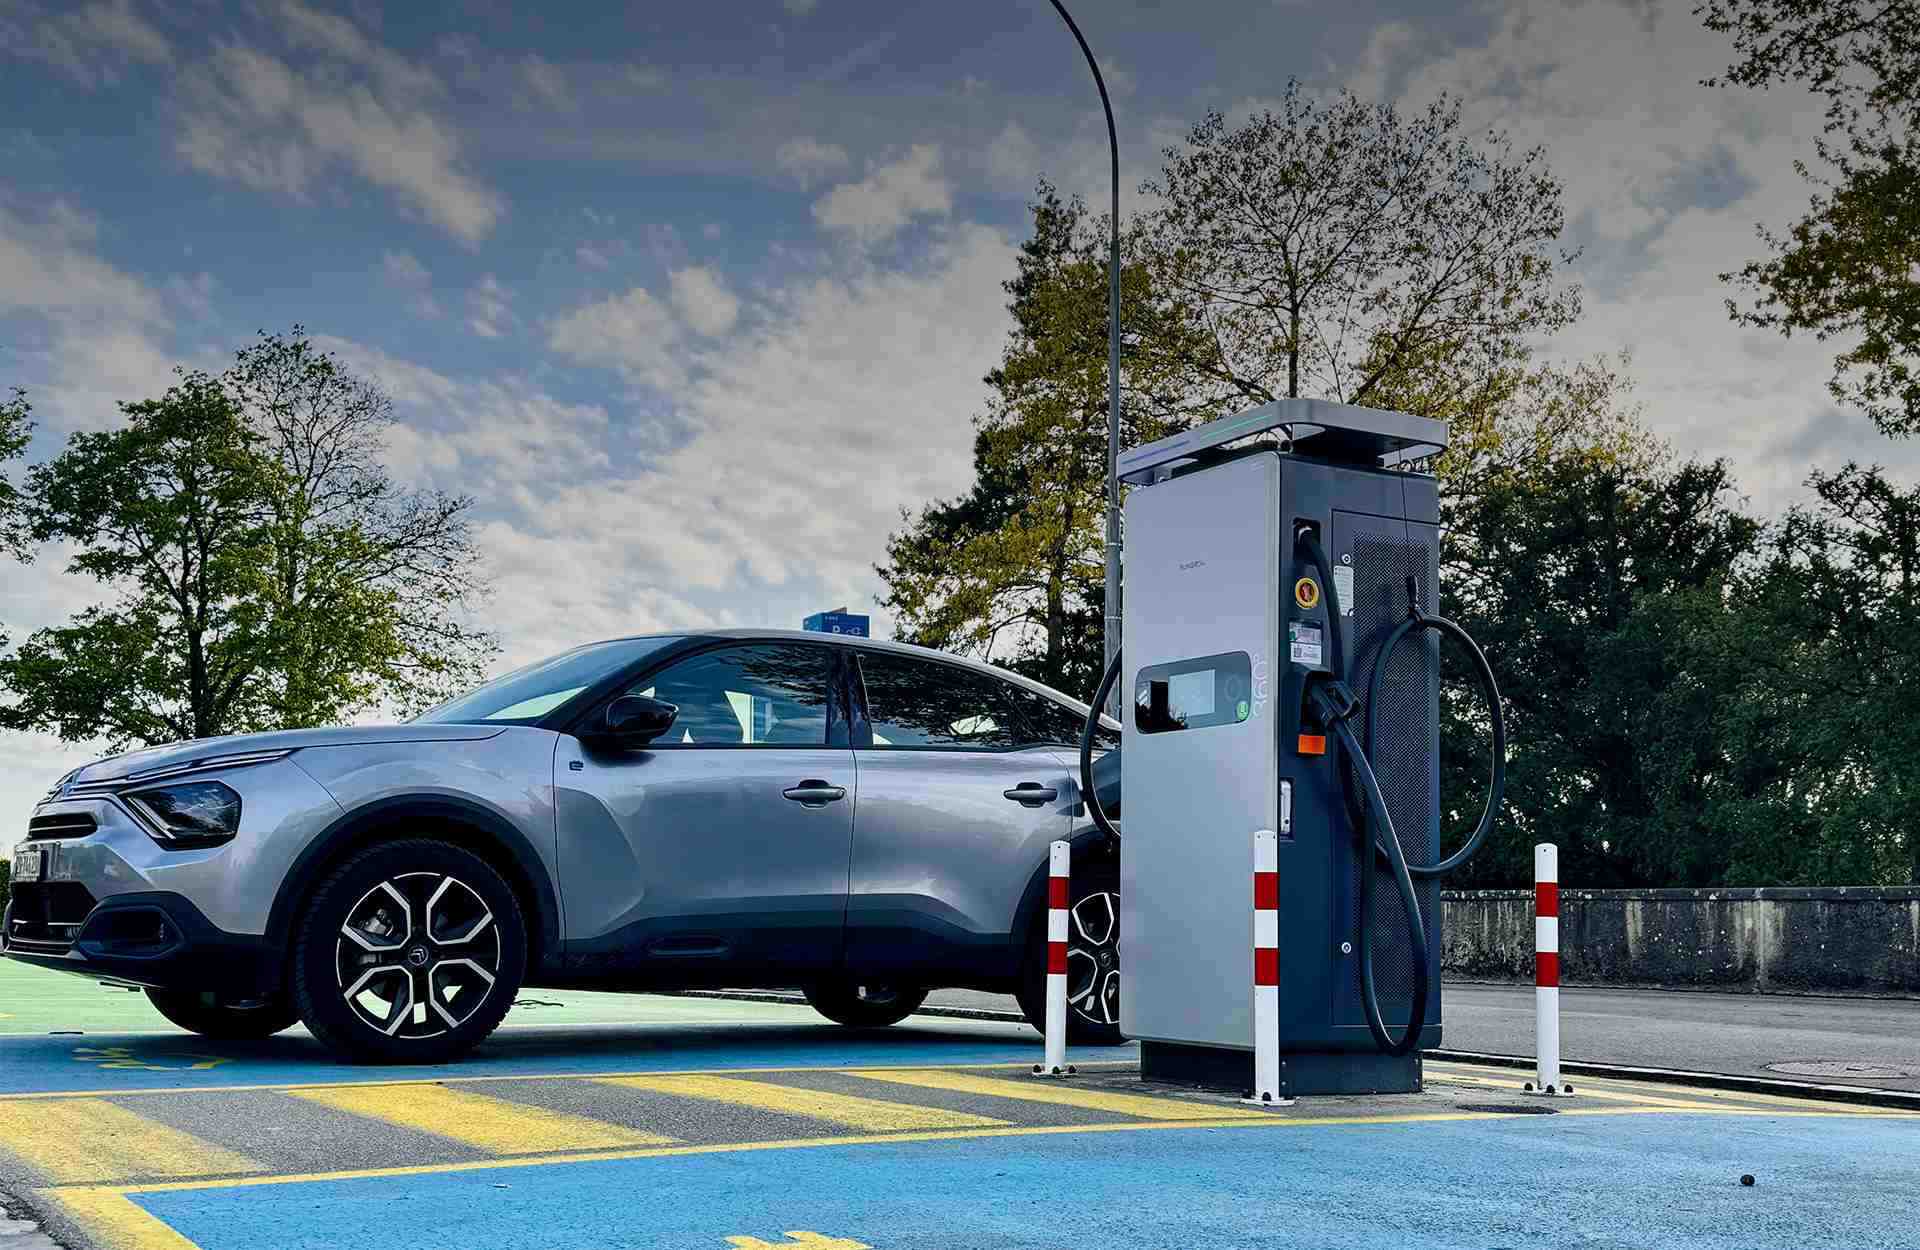
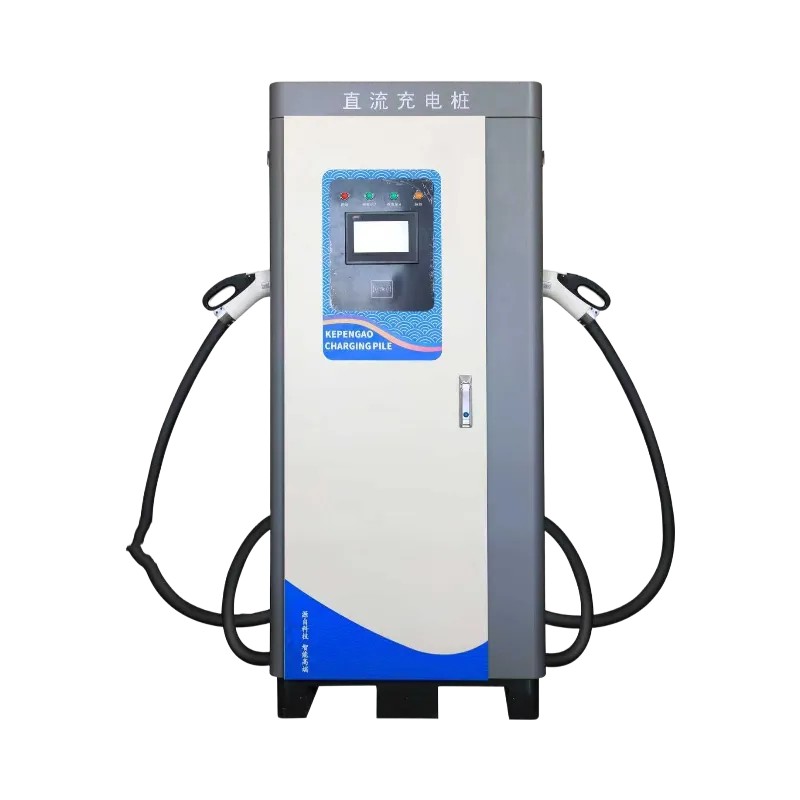
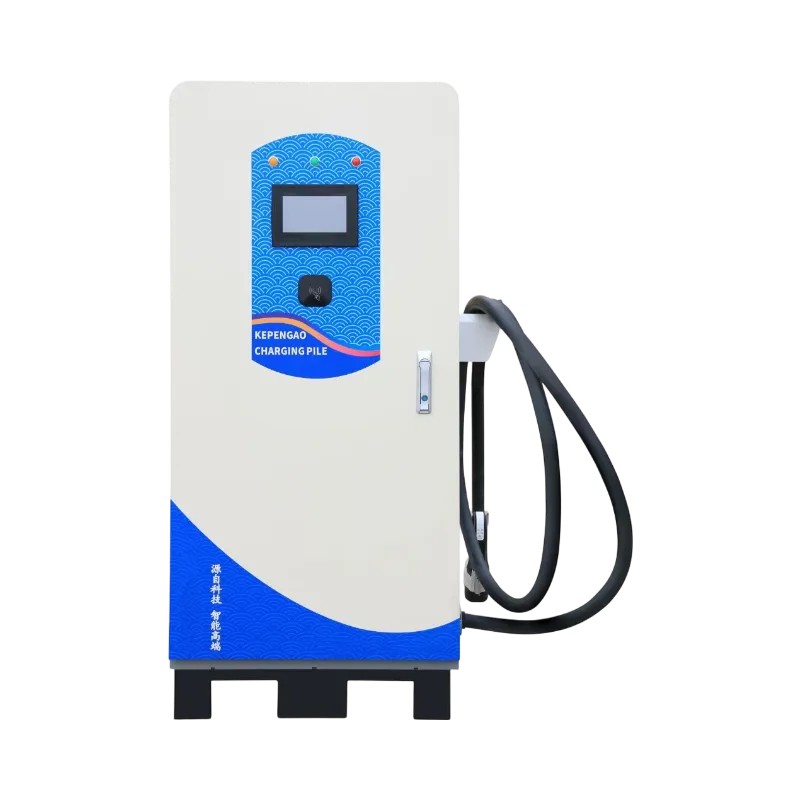
屋外エンクロージャーにおけるガスケット設計の不備 インフラ開発など DC充電器筐体
IP65またはIP66のコンプライアンス試験に合格しない。.
仕上げの不備:最終的な工業用粉体塗装やシルクスクリーンプリントの厚みを考慮しないと、ドアの密閉性が損なわれたり、正しくラッチがかからなかったりする可能性があります。.
当社のインテグレーション証明:サン・ジュン・ハードウェアでは、屋外での安全性を確保するため、専用の構造用リターンフランジを製造し、耐用性の高い環境ガスケットを事前取り付けして、生金属加工品と共にお届けします。.
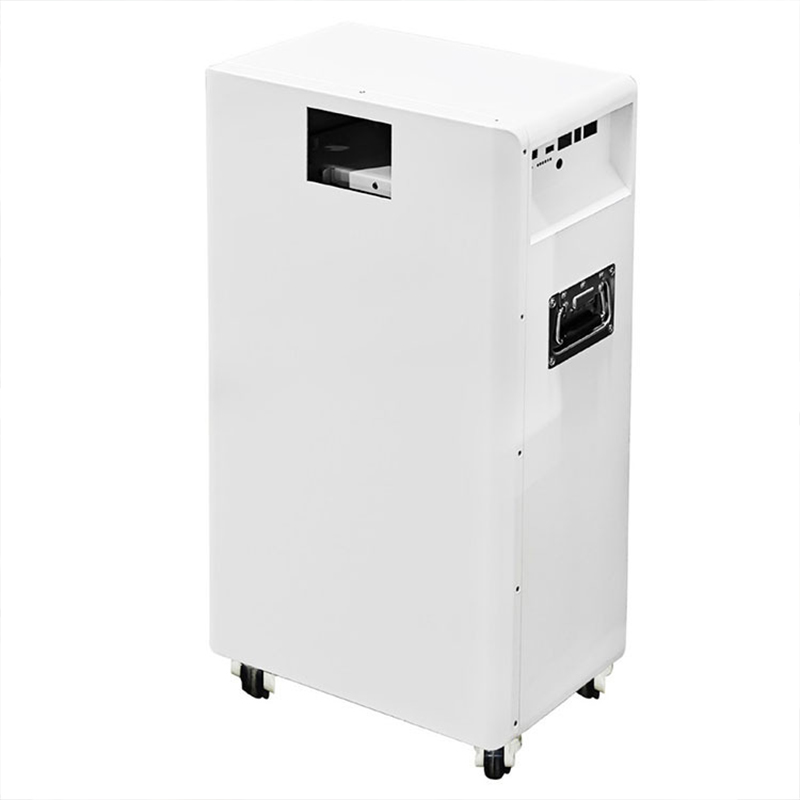
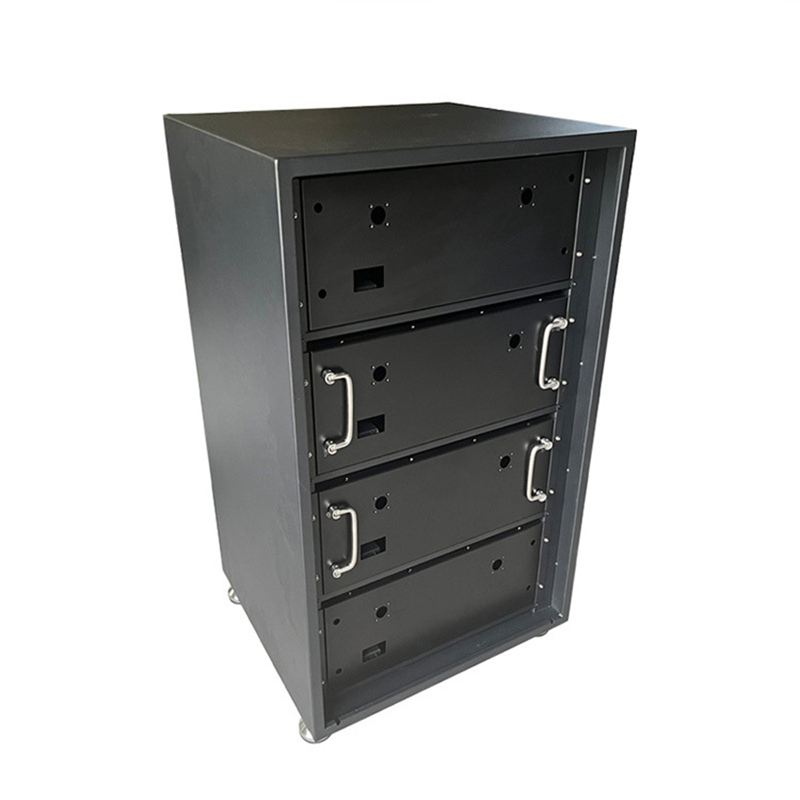
高出力システムにおける換気不足 大規模な重工業システム、例えば エネルギー貯蔵キャビネット(BESS)
冷却のボトルネック:空気経路の制限やルーバーのサイズ不足が急速な熱の蓄積を引き起こし、敏感なリチウム電池モジュールでサーマルシャットダウンを誘発します。.
構造的弱化:高速CNCパンチング加工中に、大きくて密集した換気孔の行列をパンチすると、薄いパネルが歪む可能性があります。.
先進的な製造業の救済策:この課題に対し、当社は精密自動ルーバーとCNC誘導ハニカム冷却アレイを使用することで、産業用制御環境に必要な剛性構造保護を維持しながら、空気の流れを最大化するソリューションを提供します。.
結論 これらの一般的な板金加工のミスを避けるためには、デジタルCADの概念と実際の工房での物理法則の間のギャップを埋める製造パートナーが必要です。San Jun Hardwareでは、単に注文を処理するだけでなく、お客様の生産スケジュールを積極的に保護します。初期のエンジニアリング分析と迅速なプロトタイピングから、最終的な組み立て、梱包、そしてグローバルロジスティクスまで、私たちはすべての工程を最適化します。.
デザインの見落としで、次の商業ローンチを停滞させないでください。. サン・ジュン・ハードウェアに今すぐご連絡ください
FAQ Q: 大量の穴が開いた換気ゾーン周辺の板金加工における歪みを正確に予測し、防止するにはどうすればよいですか? A: 材料厚の**2倍以上**の間隔を保つことで、変形が軽減されます。応力緩和パンチパターンは、荷重を分散させるのに役立ちます。設計段階の早い段階で適切な材料のテンパーを選択することも、リスクを低減します。.
Q: 最高の耐食性と構造的耐久性を実現するための、最も費用対効果の高い材料の選択肢は何ですか? A: 溶融亜鉛めっき鋼(SGCC)とアルミニウム合金は、最適なバランスを実現します。これらは、自然なガルバニック作用により湿気から保護し、高価な追加めっき工程を省くことができます。.
Q: 最終組み立て時にカスタムエンクロージャーで位置合わせの問題がしばしば発生するのはなぜですか? A: アライメントの問題は、通常、公差の累積が原因で発生します。レーザー加工、曲げ、溶接におけるわずかなばらつきが、部品全体に蓄積されます。これらのわずかなずれが、最終的に部品同士がどのように接するかに影響を与えます。.
Q: 高精度CNCレーザー切断および曲げ加工で達成可能な標準的な製造公差はどれくらいですか? A: 標準的な板金加工では、レーザーカットや曲げの公差は±0.1mmです。高度な設備では、材料の厚みや部品の形状によっては、±0.05mmというより厳しい公差を維持できます。.


コメント