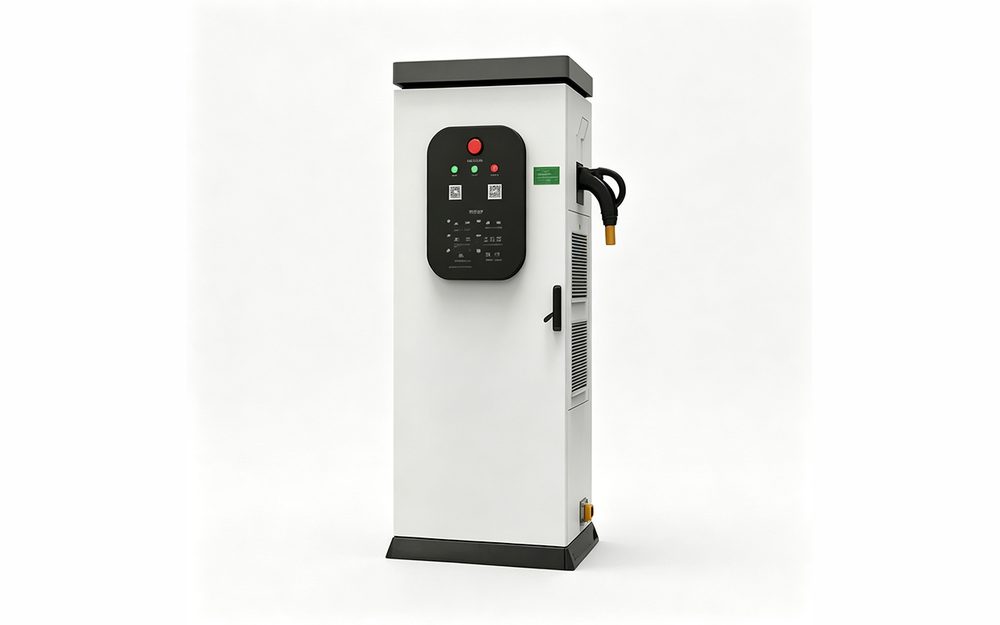
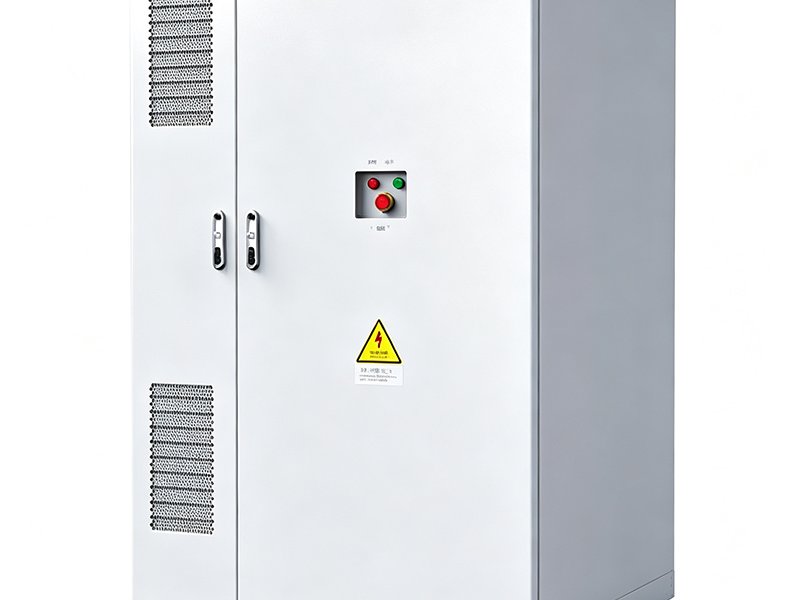
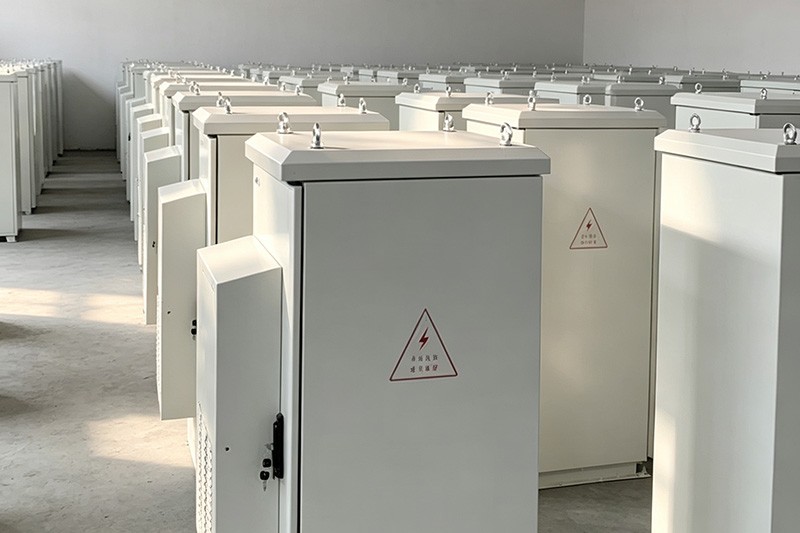
Dans une borne de recharge rapide en courant continu, une grande partie de l'électronique de puissance est intégrée dans une armoire sur pied généralement installée à l'extérieur. Les deux principales contraintes pesant sur cette armoire sont la chaleur qu'elle génère pendant la charge et les conditions climatiques lorsqu'elle n'est pas en fonctionnement.
Chacune de ces forces s'oppose aux autres. Un évent de refroidissement laissera entrer la pluie. Un joint d'étanchéité emprisonnera la chaleur. Par conséquent, aucun élément ne peut résoudre à lui seul les deux problèmes. Les enceintes sont conçues comme un système complet incluant les conduits de ventilation, l'étanchéité, l'épaisseur et le revêtement, et leur conception doit être réalisée avant même la découpe du premier panneau.
SanJun Hardware est un fabricant chinois d'armoires métalliques sur mesure, disposant d'une usine de 5 000 m² certifiée ISO 9001 et située dans le Guangdong, en Chine. Comptant parmi les principaux fabricants chinois d'armoires sur mesure, nous sommes spécialisés dans la production de pièces métalliques sur mesure et de tous types d'armoires depuis 2010. Cet article présente notre approche pour l'intégration de la protection thermique et de la résistance aux intempéries dans la fabrication des armoires de bornes de recharge. bornes de recharge rapide en courant continu de 60 kW et plus.
Les modules d'alimentation, les contacteurs et les câbles continuent de générer de la chaleur pendant la charge d'un véhicule. De plus, l'enveloppe de l'armoire favorise l'apport solaire et la température à l'intérieur de la station augmente lors des fortes chaleurs estivales.
La dégradation des performances des composants électroniques avec la température, ainsi que la durée de vie plus courte des condensateurs et des connecteurs, font que même une armoire ayant passé un test à 25 °C en usine peut tomber en panne prématurément en bord de route en août.
La pluie, la poussière et la condensation poussées par le vent tentent de pénétrer dans l'armoire. De plus, les variations de température entre le jour et la nuit peuvent y introduire de l'humidité, qui se déposera sur les barres omnibus et les connecteurs. En bord de mer ou sur les routes verglacées, la corrosion accentue les contraintes exercées sur l'armoire.
Au lieu de pénétrer par des trous dans la tôle, l'eau s'infiltre plus souvent dans un boîtier par les entrées de câbles, par des fuites au niveau des joints d'étanchéité des portes ou tout simplement parce que les joints d'étanchéité non soutenus se sont déplacés.
Dans une armoire sujette à l'accumulation de chaleur, le flux d'air normal s'effectue de bas en haut. L'air frais pénètre par les grilles d'aération inférieures, traverse les modules d'alimentation, puis s'échappe par le haut de l'armoire. Les points d'entrée d'air sont éloignés des points d'évacuation afin d'éviter tout court-circuit : l'air évacué pourrait refluer vers l'entrée.
L'angle des lames de la persienne détermine le débit d'air tout en permettant l'évacuation de la pluie. La conception de la persienne doit assurer un bon équilibre entre ces deux exigences. La taille de l'ouverture de ventilation est déterminée par la charge thermique calculée du contenu de l'armoire. Si une armoire est trop étanche, son contenu risque de surchauffer. À l'inverse, si elle est trop ouverte, les intempéries s'y infiltreront et subiront leurs effets néfastes. Tous ces paramètres peuvent être calculés, mais ils varieront selon qu'il s'agisse d'une borne de recharge abritée ou d'une borne de recharge en bord de route.
Le refroidissement par convection permet d'évacuer de faibles quantités de chaleur. Les modules de puissance plus importants nécessitent un refroidissement par air forcé. C'est pourquoi, lors de la fabrication des panneaux, au lieu de percer ultérieurement les trous pour les ventilateurs, ces trous sont intégrés à la fabrication même du panneau.
Une entrée d'air filtrée entraîne généralement une perte de pression plus importante qu'une entrée d'air libre, mais elle permet de conserver de l'air propre à l'intérieur de l'armoire et d'empêcher la poussière d'y pénétrer. Un filtre non nettoyé peut générer de la chaleur ; il est donc préférable d'intervenir sur le filtre sans ouvrir l'armoire principale. Pour dissiper la chaleur à l'intérieur de l'armoire, on ajoute généralement des canaux et on oriente les chicanes de manière à diriger le flux d'air vers les zones les plus chaudes du système plutôt que de le laisser s'accumuler dans un coin. Dans les environnements particulièrement difficiles, un échangeur de chaleur ou un climatiseur peut être intégré à la structure.
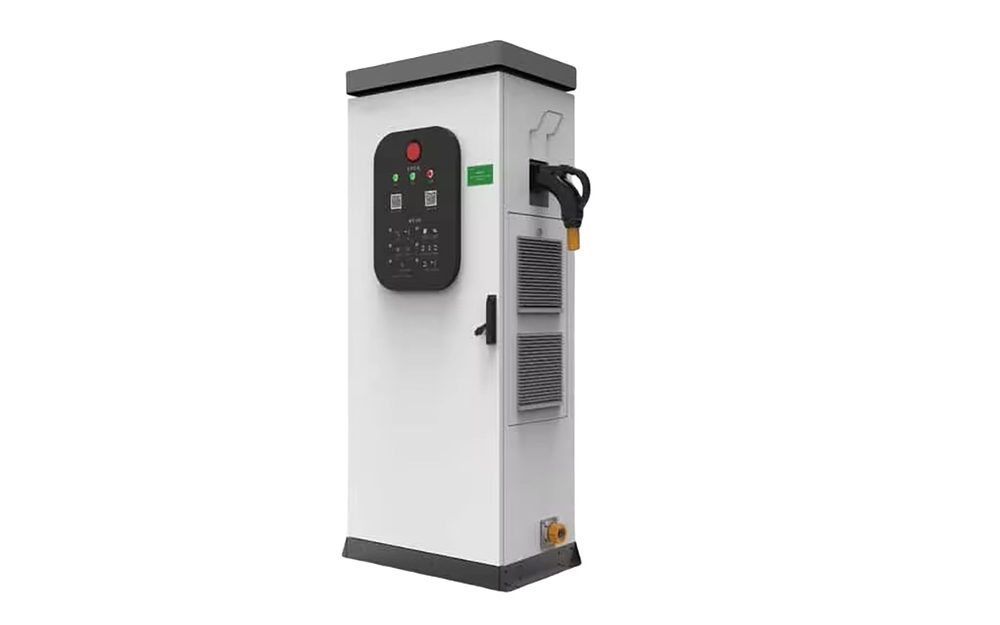
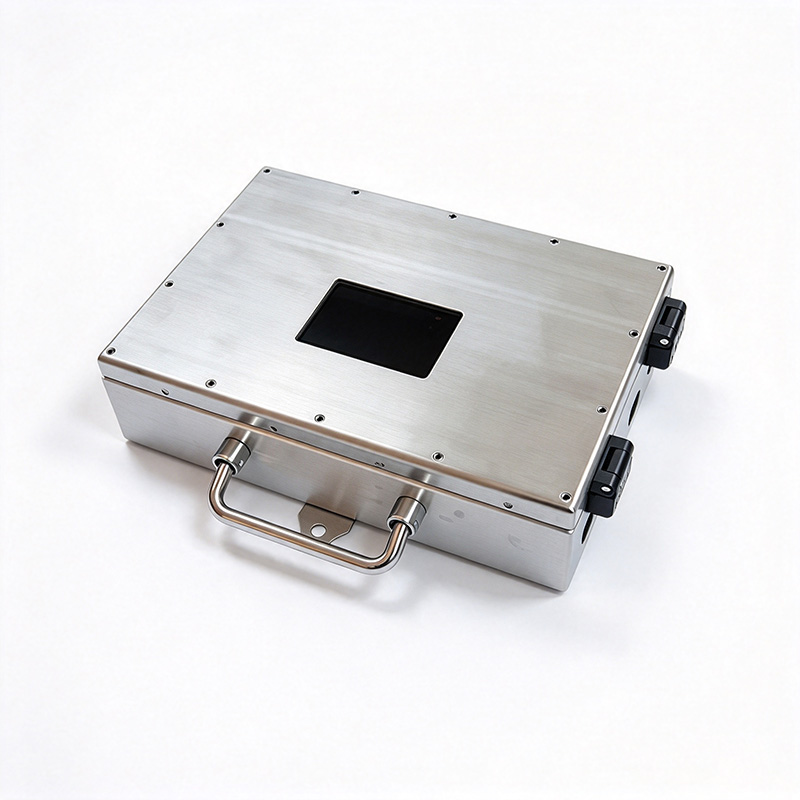
Nos solutions standard sont conçues sur mesure pour chaque projet et ne figurent pas dans un catalogue. Par exemple, notre fabrication de bornes de recharge pour véhicules électriques Il pourrait être produit en versions sur socle, murales ou sur poteau, chacune avec une solution d'étanchéité optimisée pour son emplacement particulier.
La plupart de nos armoires de bornes de recharge sont fournies avec un boîtier étanche IP54/55. Cependant, pour les sites nécessitant une protection accrue, nos armoires peuvent être conçues avec des joints supplémentaires, des presse-étoupes étanches, etc., afin d'atteindre un indice de protection IP65 si nécessaire.
Le point faible d'un joint est généralement sa zone la plus fragile. Un joint d'étanchéité, en revanche, coulisse dans une rainure continue. Les joints sont placés le plus loin possible des angles pour éviter les fuites. Une porte, par exemple, est étanche grâce à la compression régulière d'un joint d'étanchéité sur toute sa course. Le point de verrouillage est positionné au plus près du bord du joint pour y appliquer une pression uniforme.
Une attention particulière doit être portée aux entrées de câbles. Chaque câble doit être muni d'un presse-étoupe étanche et d'un dispositif anti-traction adapté. Par ailleurs, un système de drainage doit être prévu. La toiture doit permettre l'écoulement de l'eau, et toutes les cavités internes exposées à l'humidité doivent être équipées d'un système d'évacuation.
Un revêtement en poudre résistant aux intempéries de 60 à 80 μm est appliqué sur les armoires extérieures, sur une surface préalablement traitée. Outre l'application du revêtement, un dégraissage et une phosphatation sont nécessaires, et l'adhérence doit être vérifiée. Le test de quadrillage et les tests de corrosion au brouillard salin sont des essais de pré-production classiques pour les finitions de peinture.
Le choix des matériaux appropriés dépend des conditions spécifiques du projet et du budget disponible. Chaque matériau présente un compromis optimal entre coût, poids, résistance à la corrosion et facilité de mise en œuvre.
|
Matériel |
Là où ça s'intègre |
Compromis |
|---|---|---|
|
Acier laminé à froid SPCC avec revêtement en poudre |
Installations abritées et intérieures |
Finition la plus économique ; nécessite un cycle de revêtement adapté pour une utilisation en extérieur. |
|
acier galvanisé SGCC |
Sites extérieurs généraux, défaut commun |
Le revêtement en zinc peut offrir une certaine protection aux arêtes de coupe exposées. Ce matériau est plus lourd que l'aluminium. |
|
Acier inoxydable SUS304 |
Sites à forte humidité ou fréquemment nettoyés |
Bonne résistance à la corrosion ; coût des matériaux et de la mise en forme plus élevé |
|
Aluminium 5052 |
unités sensibles au poids ou montées sur poteau |
Léger, il diffuse rapidement la chaleur. Il est plus facile de le bosseler que de couper l'acier. |
Les boîtiers légers sont conçus avec un matériau de 1,2 mm d'épaisseur, tandis que les boîtiers haute puissance ou ceux destinés à des environnements fortement exposés au vandalisme sont conçus avec un matériau de 3,0 mm d'épaisseur pour une rigidité accrue. L'utilisation de matériaux plus épais engendre des coûts de pliage et de transport plus élevés ; c'est pourquoi nous utilisons uniquement l'épaisseur de matériau requise pour l'emplacement précis d'installation de l'unité.
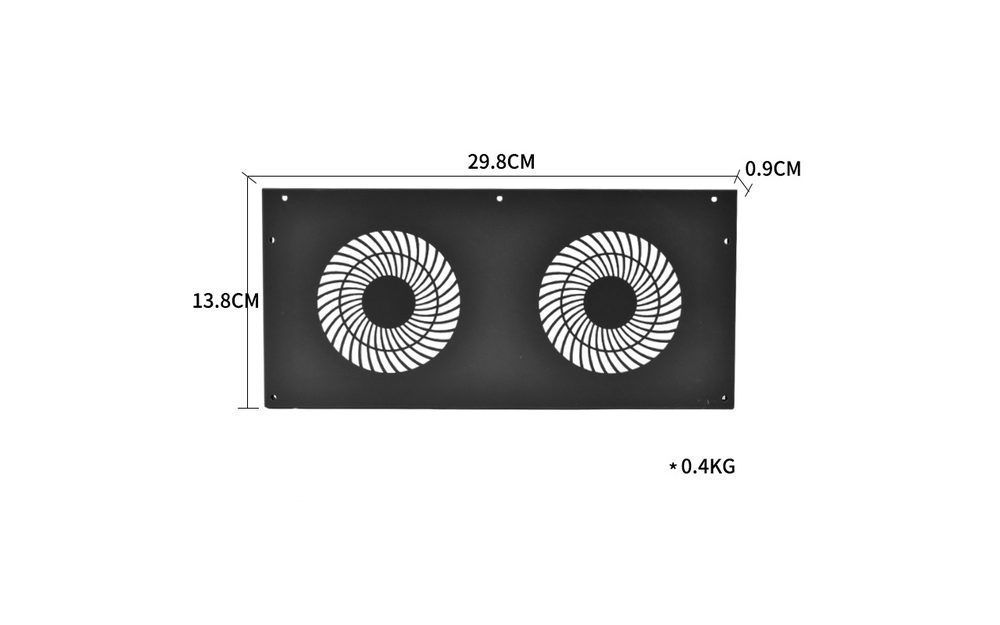
Définir clairement les spécifications des boîtiers de charge permet de gagner un temps précieux dans chaque projet. Voici les spécifications matérielles de SanJun utilisées pour définir le périmètre des boîtiers de charge, de la demande de devis initiale jusqu'à la finalisation de la production.
Charge thermique et disposition des modules afin de dimensionner la zone de ventilation et le flux d'air.
Plage de températures ambiantes et exposition du site (exposé, ouvert ou côtier).
Indice de protection cible, exprimé par un chiffre tel que IP54 ou IP65 plutôt que par le terme « étanche aux intempéries ».
Méthode de montage : sur socle, mural ou sur poteau.
Positions d'entrée des câbles et sections de câbles conformément au plan de câblage.
Découpes dans le panneau pour l'écran, le lecteur de cartes et les boutons d'arrêt d'urgence.
Spécifications du revêtement, couleur et toute marque.
Niveau de quantité – Les prototypes sont tarifés différemment des productions en série.
Nous vérifions vos plans et spécifications de modules afin d'identifier d'éventuels problèmes de fabrication et de tolérance avant de produire les boîtiers standard sous 7 à 15 jours ouvrés. Les boîtiers structurels sur mesure sont fabriqués sous 20 à 30 jours ouvrés, voire plus selon leur complexité. Nous réalisons également des prototypes uniques pour vos premières commandes.
Les performances thermiques et la protection contre les intempéries doivent être conçues comme les deux composantes d'un même élément du circuit de flux d'air, avec une étanchéité efficace, un diamètre approprié et un revêtement adéquat. Une armoire installée en bord de route est extrêmement silencieuse pendant les chauds mois d'été si elle est correctement conçue, mais un silence absolu est irréversible en cas de dysfonctionnement, et le service d'intervention est impuissant face aux pertes humaines inévitables.
Quincaillerie SanJun Nous proposons des boîtiers de recharge rapide CC sur mesure aux équipementiers et aux exploitants de stations de recharge, ainsi que des services d'analyse de fabricabilité (DFM) et de contrôle de la finition de surface. Nous serions ravis d'effectuer une analyse technique de vos plans ou spécifications de module afin de vous fournir une évaluation pour votre projet de recharge.
R : Oui. Les emballages d'étanchéité standard sont conformes aux normes IP54/IP55. Pour des applications plus exigeantes, il est possible d'utiliser des joints renforcés, des presse-étoupes étanches, etc., avec un indice de protection adapté, afin d'atteindre la norme IP65. La conformité à l'indice de protection spécifié doit être formellement testée et vérifiée avant expédition.
A : La convection n'est nécessaire que pour les faibles charges thermiques dans les systèmes très denses. Les entrées d'air basses, comme celles formées par les persiennes basses, peuvent être associées à des sorties hautes ou même à une ventilation de toit pour créer une circulation d'air efficace dans le système. Des canaux internes peuvent ensuite être créés pour diriger le flux d'air vers la zone la plus chaude du système, et des supports sont prévus pour les ventilateurs et les entrées d'air filtrées du côté bas.
A: Les articles en stock sont généralement expédiés sous 7 à 15 jours ouvrés. Les articles structurels sur mesure ont des délais de livraison plus longs, généralement de 20 à 30 jours ouvrés, voire plus, selon leurs dimensions, leur épaisseur et les finitions spéciales requises. Un prototype est réalisé au préalable, même pour les commandes d'un seul article. Il sera expédié une fois terminé.
R : Oui. Des dessins, des modèles 3D ou des croquis à main levée avec les dimensions principales suffisent pour commencer. L'équipe d'ingénierie examine la faisabilité, propose des optimisations de structure et valide les plans de production avant la découpe. Les commandes de prototypes commencent à l'unité, et les coûts d'échantillonnage peuvent être déduits des commandes en série.

Laisser un commentaire